RU2002125943A — Азотированные вентильные металлы и способы их получения — Google Patents
Publication number RU2002125943A RU2002125943A RU2002125943/02A RU2002125943A RU2002125943A RU 2002125943 A RU2002125943 A RU 2002125943A RU 2002125943/02 A RU2002125943/02 A RU 2002125943/02A RU 2002125943 A RU2002125943 A RU 2002125943A RU 2002125943 A RU2002125943 A RU 2002125943A Authority RU Russia Prior art keywords valve metal nitriding nitrided tantalum powder Prior art date 2000-03-01 Application number RU2002125943/02A Other languages English ( en ) Other versions RU2246376C2 ( ru Inventor Бхамидипати К. Д. П. Рао Ши ЮАН Original Assignee Кабот Корпорейшн Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.) 2000-03-01 Filing date 2001-02-28 Publication date 2004-04-20 2001-02-28 Application filed by Кабот Корпорейшн filed Critical Кабот Корпорейшн 2004-04-20 Publication of RU2002125943A publication Critical patent/RU2002125943A/ru 2005-02-20 Application granted granted Critical 2005-02-20 Publication of RU2246376C2 publication Critical patent/RU2246376C2/ru
Links
- Espacenet
- Global Dossier
- Discuss
- 229910052751 metal Inorganic materials 0.000 title claims 20
- 239000002184 metal Substances 0.000 title claims 20
- IJGRMHOSHXDMSA-UHFFFAOYSA-N nitrogen Chemical compound N#N IJGRMHOSHXDMSA-UHFFFAOYSA-N 0.000 title claims 12
- 229910052757 nitrogen Inorganic materials 0.000 title claims 6
- 150000002739 metals Chemical class 0.000 title 1
- 238000005121 nitriding Methods 0.000 claims 10
- 239000000843 powder Substances 0.000 claims 7
- GUVRBAGPIYLISA-UHFFFAOYSA-N tantalum Chemical compound [Ta] GUVRBAGPIYLISA-UHFFFAOYSA-N 0.000 claims 7
- 229910052715 tantalum Inorganic materials 0.000 claims 7
- 238000010438 heat treatment Methods 0.000 claims 5
- 239000003990 capacitor Substances 0.000 claims 3
- GUCVJGMIXFAOAE-UHFFFAOYSA-N niobium Chemical compound [Nb] GUCVJGMIXFAOAE-UHFFFAOYSA-N 0.000 claims 3
- 229910052758 niobium Inorganic materials 0.000 claims 3
- 239000010955 niobium Substances 0.000 claims 3
- 238000005245 sintering Methods 0.000 claims 3
- 150000001875 compounds Chemical class 0.000 claims 1
- UFHFLCQGNIYNRP-UHFFFAOYSA-N hydrogen Chemical compound [H][H] UFHFLCQGNIYNRP-UHFFFAOYSA-N 0.000 claims 1
- 239000001257 hydrogen Substances 0.000 claims 1
- 229910052739 hydrogen Inorganic materials 0.000 claims 1
- 238000002161 passivation Methods 0.000 claims 1
- 239000011148 porous material Substances 0.000 claims 1
Claims ( 22 )
1. Способ получения азотированного вентильного металла, включающий в себя стадию, на которой азотируют порошок вентильного металла при достаточных температуре и давлении во время тепловой обработки, которая предшествует стадии деоксидирования.
2. Способ по п.1, отличающийся тем, что указанное азотирование начинают при средней температуре вентильного металла от примерно 200 до примерно 350°С.
3. Способ по п.1, отличающийся тем, что указанное азотирование проводят перед фазой спекания тепловой обработки вентильного металла.
4. Способ по п.1, отличающийся тем, что указанное азотирование проводят после фазы спекания тепловой обработки вентильного металла.
5. Способ по п.1, отличающийся тем, что указанное азотирование осуществляют газообразным азотом.
6. Способ по п.1, отличающийся тем, что указанное азотирование осуществляют, по меньшей мере, одним генерирующим азот соединением.
7. Способ по п.1, отличающийся тем, что после указанного азотирования указанный вентильный металл имеет содержание азота от примерно 1500 до примерно 4000 ч/млн.
8. Способ по п.1, отличающийся тем, что указанная тепловая обработка включает в себя нагрев вентильного металла до температуры от примерно 1250 до примерно 1500°С в течение периода времени от примерно 10 мин до примерно 2 ч, где указанным вентильным металлом является тантал.
9. Способ по п.1, отличающийся тем, что указанное азотирование проводят при температуре от примерно 250 до примерно 600°С.
10. Способ по п.1, отличающийся тем, что перед указанным азотированием указанный вентильный металл дегазируют от водорода.
11. Способ по п.1, отличающийся тем, что указанный азотированный вентильный металл после азотирования подвергают, по меньшей мере, одной стадии пассивации, по меньшей мере, одной стадии деоксидирования и, по меньшей мере, одной стадии спекания.
12. Способ по п.1, отличающийся тем, что указанным вентильным металлом является тантал.
13. Способ по п.1, отличающийся тем, что указанным вентильным металлом является ниобий.
14. Способ по п.2, отличающийся тем, что среднюю температуру вентильного металла увеличивают со скоростью менее 10°С/мин до тех пор, пока не завершат азотирования.
15. Азотированный вентильный металл, имеющий содержание азота от примерно 1500 до примерно 4000 ч/млн, причем указанный порошок вентильного металла имеет размер пор, по меньшей мере, 2 мкм.
16. Азотированный вентильный металл по п.15, отличающийся тем, что указанным вентильным металлом является тантал.
17. Азотированный вентильный металл по п.15, отличающийся тем, что указанным вентильным металлом является ниобий.
18. Азотированный порошок тантала, имеющий содержание азота от примерно 1500 до примерно 4000 ч/млн и емкость при формировании из него конденсаторного анода при 30 В от примерно 40000 до примерно 80000 CV/г.
19. Азотированный порошок тантала, имеющий скорость насыпания от примерно 70 до примерно 300 мг/с.
20. Азотированный порошок тантала, имеющий емкость от примерно 40000 до примерно 80000 CV/г и имеющий плотность по Скотту от примерно 25 до примерно 40 г/дюйм (от ~1,526 до ~2,441 г/см 3 ).
21. Конденсаторный анод, содержащий порошок тантала по п.16.
22. Конденсаторный анод, содержащий порошок ниобия по п.17.
RU2002125943/02A 2000-03-01 2001-02-28 Азотированные вентильные металлы и способы их получения RU2246376C2 ( ru )
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| US18597900P | 2000-03-01 | 2000-03-01 | |
| US60/185,979 | 2000-03-01 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| RU2002125943A true RU2002125943A ( ru ) | 2004-04-20 |
| RU2246376C2 RU2246376C2 ( ru ) | 2005-02-20 |
Family
ID=22683158
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| RU2002125943/02A RU2246376C2 ( ru ) | 2000-03-01 | 2001-02-28 | Азотированные вентильные металлы и способы их получения |
Country Status (15)
| Country | Link |
|---|---|
| US ( 2 ) | US6679934B2 ( ru ) |
| EP ( 1 ) | EP1259346A2 ( ru ) |
| JP ( 1 ) | JP4261105B2 ( ru ) |
| KR ( 1 ) | KR20020091109A ( ru ) |
| CN ( 1 ) | CN100491022C ( ru ) |
| AU ( 2 ) | AU3994601A ( ru ) |
| BR ( 1 ) | BR0108905A ( ru ) |
| CA ( 1 ) | CA2401779A1 ( ru ) |
| CZ ( 1 ) | CZ305376B6 ( ru ) |
| HK ( 1 ) | HK1053078A1 ( ru ) |
| IL ( 2 ) | IL151549A0 ( ru ) |
| MX ( 1 ) | MXPA02008557A ( ru ) |
| RU ( 1 ) | RU2246376C2 ( ru ) |
| TW ( 1 ) | TW539585B ( ru ) |
| WO ( 1 ) | WO2001064374A2 ( ru ) |
Families Citing this family (28)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US6576038B1 ( en ) * | 1998-05-22 | 2003-06-10 | Cabot Corporation | Method to agglomerate metal particles and metal particles having improved properties |
| US6375704B1 ( en ) * | 1999-05-12 | 2002-04-23 | Cabot Corporation | High capacitance niobium powders and electrolytic capacitor anodes |
| US6432161B1 ( en ) * | 2000-02-08 | 2002-08-13 | Cabot Supermetals K.K. | Nitrogen-containing metal powder, production process thereof, and porous sintered body and solid electrolytic capacitor using the metal powder |
| BR0108905A ( pt ) | 2000-03-01 | 2003-03-18 | Cabot Corp | Metais nitrificados para válvula e processos para fabricação dos mesmos |
| JP3718412B2 ( ja ) * | 2000-06-01 | 2005-11-24 | キャボットスーパーメタル株式会社 | ニオブまたはタンタル粉末およびその製造方法 |
| US6554884B1 ( en ) | 2000-10-24 | 2003-04-29 | H.C. Starck, Inc. | Tantalum and tantalum nitride powder mixtures for electrolytic capacitors substrates |
| JP3624898B2 ( ja ) * | 2002-04-26 | 2005-03-02 | 昭和電工株式会社 | ニオブ粉、それを用いた焼結体及びそれを用いたコンデンサ |
| JP2004076063A ( ja ) * | 2002-08-13 | 2004-03-11 | Kawatetsu Mining Co Ltd | ニオブ合金粉末、固体電解コンデンサ用アノード及び固体電解コンデンサ |
| JP2004143477A ( ja ) * | 2002-10-22 | 2004-05-20 | Cabot Supermetal Kk | ニオブ粉末およびその製造方法、並びにそれを用いた固体電解コンデンサ |
| US7157073B2 ( en ) | 2003-05-02 | 2007-01-02 | Reading Alloys, Inc. | Production of high-purity niobium monoxide and capacitor production therefrom |
| EP1638891A2 ( en ) | 2003-05-19 | 2006-03-29 | Cabot Corporation | Methods of making a niobium metal oxide and oxygen reduced niobium oxides |
| US7803235B2 ( en ) * | 2004-01-08 | 2010-09-28 | Cabot Corporation | Passivation of tantalum and other metal powders using oxygen |
| US7088573B2 ( en ) * | 2004-03-02 | 2006-08-08 | Vishay Sprague, Inc. | Surface mount MELF capacitor |
| US7085127B2 ( en ) * | 2004-03-02 | 2006-08-01 | Vishay Sprague, Inc. | Surface mount chip capacitor |
| US20050225927A1 ( en ) * | 2004-04-06 | 2005-10-13 | Tagusagawa Solon Y | Processes for the production of niobium oxides with controlled tantalum content and capacitors made therefrom |
| CN100450673C ( zh ) * | 2004-04-15 | 2009-01-14 | 杰富意矿物股份有限公司 | 钽粉末及使用有它的固体电解电容器 |
| CN101010160A ( zh ) * | 2004-06-28 | 2007-08-01 | 卡伯特公司 | 高电容钽片及其制备方法 |
| CZ306436B6 ( cs ) * | 2006-05-05 | 2017-01-25 | Cabot Corporation | Tantalový prášek a způsob jeho výroby a anoda elektrolytického kondenzátoru |
| US8057883B2 ( en ) * | 2007-05-30 | 2011-11-15 | Kemet Electronics Corporation | Abrasive process for modifying corners, edges, and surfaces of capacitor anode bodies |
| JP4868601B2 ( ja ) * | 2007-12-05 | 2012-02-01 | Necトーキン株式会社 | 固体電解コンデンサ及びその製造方法 |
| JP2009164412A ( ja ) * | 2008-01-08 | 2009-07-23 | Kobe Steel Ltd | 多孔質金属薄膜およびその製造方法、ならびにコンデンサ |
| CN100528418C ( zh ) * | 2008-01-11 | 2009-08-19 | 宁夏东方钽业股份有限公司 | 含氮均匀的阀金属粉末及其制造方法,阀金属坯块和阀金属烧结体以及电解电容器的阳极 |
| RU2445188C2 ( ru ) * | 2009-12-28 | 2012-03-20 | Открытое акционерное общество «Русполимет» | Способ получения изделий из стальных гранул методом порошковой металлургии с равномерным распределением азота в объеме изделия |
| WO2015085476A1 ( zh ) * | 2013-12-10 | 2015-06-18 | 宁夏东方钽业股份有限公司 | 一种高氮含量电容器级钽粉末的制备方法、由该方法制备的电容器级钽粉以及由该钽粉制备的阳极和电容器 |
| KR20190028745A ( ko ) * | 2016-07-13 | 2019-03-19 | 닝시아 오리엔트 탄탈럼 인더스트리 코포레이션 엘티디 | 박편화된 탄탈륨 분말 및 이의 제조방법 |
| JP6815246B2 ( ja ) * | 2017-03-27 | 2021-01-20 | 太平洋セメント株式会社 | 窒化タンタル粒子 |
| CN107857240B ( zh ) * | 2017-11-30 | 2021-03-30 | 株洲硬质合金集团有限公司 | 氮化铌粉末的生产方法 |
| CN111906315B ( zh ) * | 2020-07-17 | 2022-04-05 | 歌尔光学科技有限公司 | 粉末冶金方法 |
Family Cites Families (42)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3427132A ( en ) | 1967-04-12 | 1969-02-11 | Nat Res Corp | Tantalum nitride powder and method for its preparation |
| BE791139A ( fr ) | 1972-01-14 | 1973-03-01 | Western Electric Co | Procede pour le depot de beta-tantale dope par l’azote |
| CS164421B1 ( ru ) * | 1972-03-06 | 1975-11-07 | ||
| USRE32260E ( en ) | 1975-07-14 | 1986-10-07 | Fansteel Inc. | Tantalum powder and method of making the same |
| US4423004A ( en ) * | 1983-03-24 | 1983-12-27 | Sprague Electric Company | Treatment of tantalum powder |
| US4544403A ( en ) * | 1984-11-30 | 1985-10-01 | Fansteel Inc. | High charge, low leakage tantalum powders |
| JPS63221842A ( ja ) | 1987-03-11 | 1988-09-14 | Nippon Steel Corp | 金属粉体、金属化合物粉体およびセラミツクス粉体の製造方法および装置 |
| US4805074A ( en ) | 1987-03-20 | 1989-02-14 | Nitsuko Corporation | Solid electrolytic capacitor, and method of manufacturing same |
| US5211741A ( en ) | 1987-11-30 | 1993-05-18 | Cabot Corporation | Flaked tantalum powder |
| DE3820960A1 ( de ) | 1988-06-22 | 1989-12-28 | Starck Hermann C Fa | Feinkoernige hochreine erdsaeuremetallpulver, verfahren zu ihrer herstellung sowie deren verwendung |
| DE3918691A1 ( de ) | 1989-06-08 | 1990-12-13 | Starck Hermann C Fa | Nioboxidpulver (nb(pfeil abwaerts)2(pfeil abwaerts)o(pfeil abwaerts)5(pfeil abwaerts)) sowie verfahren zu dessen herstellung |
| US4968481A ( en ) | 1989-09-28 | 1990-11-06 | V Tech Corporation | Tantalum powder with improved capacitor anode processing characteristics |
| JP2973499B2 ( ja ) * | 1990-09-13 | 1999-11-08 | 松下電器産業株式会社 | チップ型固体電解コンデンサ |
| FR2671339B1 ( fr ) | 1991-01-03 | 1993-08-27 | Pechiney Electrometallurgie | Procede de nitruration directe de metaux a bas point de fusion. |
| US5245514A ( en ) | 1992-05-27 | 1993-09-14 | Cabot Corporation | Extruded capacitor electrode and method of making the same |
| US5448447A ( en ) | 1993-04-26 | 1995-09-05 | Cabot Corporation | Process for making an improved tantalum powder and high capacitance low leakage electrode made therefrom |
| US5412533A ( en ) | 1993-06-22 | 1995-05-02 | Rohm Co., Ltd. | Solid electrolytic capacitor and manufacturing method thereof |
| DE69516556T2 ( de ) | 1994-01-26 | 2000-09-07 | Starck H C Inc | Verfahren zum Nitrieren von Tantalpulver |
| JP3434041B2 ( ja ) | 1994-09-28 | 2003-08-04 | スタルクヴイテック株式会社 | タンタル粉末及びそれを用いた電解コンデンサ |
| JPH0897096A ( ja ) | 1994-09-28 | 1996-04-12 | Sutaruku Buitetsuku Kk | タンタル粉末及びそれを用いた電解コンデンサ |
| US6185090B1 ( en ) | 1997-01-29 | 2001-02-06 | Vishay Sprague, Inc. | Method for doping sintered tantalum and niobium pellets with nitrogen |
| US5825611A ( en ) | 1997-01-29 | 1998-10-20 | Vishay Sprague, Inc. | Doped sintered tantalum pellets with nitrogen in a capacitor |
| CZ302792B6 ( cs ) | 1997-02-19 | 2011-11-09 | H.C. Starck Gmbh. | Práškový tantal, zpusob jeho výroby a z nej získatelné anody a kondenzátory |
| US6193779B1 ( en ) | 1997-02-19 | 2001-02-27 | H. C. Starck Gmbh & Co. Kg | Tantalum powder, method for producing same powder and sintered anodes obtained from it |
| JP3254163B2 ( ja ) | 1997-02-28 | 2002-02-04 | 昭和電工株式会社 | コンデンサ |
| US6051044A ( en ) | 1998-05-04 | 2000-04-18 | Cabot Corporation | Nitrided niobium powders and niobium electrolytic capacitors |
| DE19831280A1 ( de ) | 1998-07-13 | 2000-01-20 | Starck H C Gmbh Co Kg | Verfahren zur Herstellung von Erdsäuremetallpulvern, insbesondere Niobpulvern |
| US6171363B1 ( en ) | 1998-05-06 | 2001-01-09 | H. C. Starck, Inc. | Method for producing tantallum/niobium metal powders by the reduction of their oxides with gaseous magnesium |
| JP3196832B2 ( ja ) | 1998-05-15 | 2001-08-06 | 日本電気株式会社 | 固体電解コンデンサ及びその製造方法 |
| US6576038B1 ( en ) | 1998-05-22 | 2003-06-10 | Cabot Corporation | Method to agglomerate metal particles and metal particles having improved properties |
| EP1137021B1 ( en ) | 1998-08-05 | 2008-01-23 | Showa Denko Kabushiki Kaisha | Sinter of niobium for capacitor, and method of manufacture thereof |
| JP2000082639A ( ja ) | 1998-09-04 | 2000-03-21 | Nec Corp | Nbコンデンサの製造方法 |
| DE19847012A1 ( de ) | 1998-10-13 | 2000-04-20 | Starck H C Gmbh Co Kg | Niobpulver und Verfahren zu dessen Herstellung |
| AU1684600A ( en ) | 1998-12-15 | 2000-07-03 | Showa Denko Kabushiki Kaisha | Niobium capacitor and method of manufacture thereof |
| US6515846B1 ( en ) * | 1999-02-08 | 2003-02-04 | H.C. Starck, Inc. | Capacitor substrates made of refractory metal nitrides |
| WO2000049633A1 ( fr ) | 1999-02-16 | 2000-08-24 | Showa Denko K.K. | Poudre de niobium, element fritte a base de niobium, condensateur renfermant cet element et procede de fabrication de ce condensateur |
| US6212065B1 ( en ) | 1999-04-01 | 2001-04-03 | Vishay Sprague, Inc. | Capacitor pellet and lead assembly |
| US6558447B1 ( en ) * | 1999-05-05 | 2003-05-06 | H.C. Starck, Inc. | Metal powders produced by the reduction of the oxides with gaseous magnesium |
| EP1204126B1 ( en ) | 1999-07-15 | 2005-09-14 | Showa Denko Kabushiki Kaisha | Niobium powder, its sintered body, and capacitor comprising the same |
| US6261337B1 ( en ) | 1999-08-19 | 2001-07-17 | Prabhat Kumar | Low oxygen refractory metal powder for powder metallurgy |
| US6423110B1 ( en ) * | 1999-12-08 | 2002-07-23 | Showa Denko K.K. | Powder composition for capacitor and sintered body using the composition, and capacitor using the sintered body |
| BR0108905A ( pt ) | 2000-03-01 | 2003-03-18 | Cabot Corp | Metais nitrificados para válvula e processos para fabricação dos mesmos |
- 2001
- 2001-02-28 BR BR0108905-6A patent/BR0108905A/pt unknown
- 2001-02-28 CZ CZ2002-2943A patent/CZ305376B6/cs not_active IP Right Cessation
- 2001-02-28 JP JP2001563259A patent/JP4261105B2/ja not_active Expired — Fee Related
- 2001-02-28 RU RU2002125943/02A patent/RU2246376C2/ru not_active IP Right Cessation
- 2001-02-28 MX MXPA02008557A patent/MXPA02008557A/es unknown
- 2001-02-28 AU AU3994601A patent/AU3994601A/xx active Pending
- 2001-02-28 AU AU2001239946A patent/AU2001239946B2/en not_active Ceased
- 2001-02-28 KR KR1020027011458A patent/KR20020091109A/ko not_active Application Discontinuation
- 2001-02-28 CN CNB018087035A patent/CN100491022C/zh not_active Expired — Lifetime
- 2001-02-28 WO PCT/US2001/006449 patent/WO2001064374A2/en not_active Application Discontinuation
- 2001-02-28 EP EP01914577A patent/EP1259346A2/en not_active Withdrawn
- 2001-02-28 IL IL15154901A patent/IL151549A0/xx active IP Right Grant
- 2001-02-28 CA CA002401779A patent/CA2401779A1/en not_active Abandoned
- 2001-02-28 US US09/795,947 patent/US6679934B2/en not_active Expired — Lifetime
- 2001-03-01 TW TW090104725A patent/TW539585B/zh not_active IP Right Cessation
- 2002-09-01 IL IL151549A patent/IL151549A/en not_active IP Right Cessation
- 2003-07-25 HK HK03105383.1A patent/HK1053078A1/zh unknown
- 2003-11-25 US US10/721,215 patent/US7144546B2/en not_active Expired — Lifetime
Similar Documents
Publication Publication Date Title RU2002125943A ( ru ) 2004-04-20 Азотированные вентильные металлы и способы их получения JP4261105B2 ( ja ) 2009-04-30 窒化バルブ金属およびその製造方法 KR100436108B1 ( ko ) 2004-06-14 분말 야금을 위한 저산소 내열 금속 분말 JP2003525350A5 ( ru ) 2009-01-22 RU2006141282A ( ru ) 2008-05-27 Способ получения ниобиевых и танталовых порошков JP2002524378A5 ( ru ) 2006-11-16 EP1098328A3 ( en ) 2006-05-31 Method of manufacturing solid electrolytic capacitors PL357016A1 ( en ) 2004-07-12 Production of nitrogen-containing tantalum or niobium powder and solid electrolytic capacitor EP0011602A1 ( fr ) 1980-05-28 Composition d'alliage à base de titane et de fer pour le stockage de l'hydrogène JP2002234711A5 ( ja ) 2008-02-28 窒化アルミニウムの製造方法 JP2002030301A ( ja ) 2002-01-31 窒素含有金属粉末およびその製造方法ならびにそれを用いた多孔質焼結体および固体電解コンデンサ JPS62294142A ( ja ) 1987-12-21 ニツケル−チタン合金の製造方法 JP3633543B2 ( ja ) 2005-03-30 ニオブおよび/またはタンタルの粉末の製造法 JP2946972B2 ( ja ) 1999-09-13 気密性のすぐれた封孔Fe基焼結合金部品の製造方法 TH28586B ( th ) 2010-08-25 โลหะวาล์วที่ทำให้เป็นไนโตรด์แล้วและกระบวนการสำหรับทำสิ่งเหล่านี้ TH53498A ( th ) 2002-10-16 โลหะวาล์วที่ทำให้เป็นไนโตรด์แล้วและกระบวนการสำหรับทำสิ่งเหล่านี้ JP2001143970A5 ( ru ) 2006-11-02 JPS59117212A ( ja ) 1984-07-06 電解コンデンサ用多孔質焼結体の製造方法 RU1822381C ( ru ) 1993-06-15 Способ спекани твердых сплавов SU401447A1 ( ru ) 1973-10-12 Способ изготовления изделий из тугоплавких JPS61264103A ( ja ) 1986-11-22 高融点金属焼結体の製造方法 RU2002128349A ( ru ) 2004-02-27 Оксиды ниобия со сниженным содержанием кислорода RU2493939C2 — Наноструктуры, состоящие из вентильных металлов и субоксидов вентильных металлов, и способ их получения — Google Patents
Publication number RU2493939C2 RU2493939C2 RU2010109437/02A RU2010109437A RU2493939C2 RU 2493939 C2 RU2493939 C2 RU 2493939C2 RU 2010109437/02 A RU2010109437/02 A RU 2010109437/02A RU 2010109437 A RU2010109437 A RU 2010109437A RU 2493939 C2 RU2493939 C2 RU 2493939C2 Authority RU Russia Prior art keywords valve metal metal lamellar oxides valve Prior art date 2007-08-16 Application number RU2010109437/02A Other languages English ( en ) Other versions RU2010109437A ( ru Inventor Герхард ГИЛЛЕ Кристоф ШНИТТЕР Хольгер БРУММ Хельмут ХААС Роберт МЮЛЛЕР Манфред БОБЕТ Original Assignee Х. К. Штарк Гмбх Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.) 2007-08-16 Filing date 2008-07-23 Publication date 2013-09-27 2007-08-16 Priority claimed from DE102007038581A external-priority patent/DE102007038581A1/de 2007-11-30 Priority claimed from DE102007057761A external-priority patent/DE102007057761A1/de 2008-07-23 Application filed by Х. К. Штарк Гмбх filed Critical Х. К. Штарк Гмбх 2011-09-27 Publication of RU2010109437A publication Critical patent/RU2010109437A/ru 2013-09-27 Application granted granted Critical 2013-09-27 Publication of RU2493939C2 publication Critical patent/RU2493939C2/ru
Links
Images
Classifications
-
- B — PERFORMING OPERATIONS; TRANSPORTING
- B22 — CASTING; POWDER METALLURGY
- B22F — WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F9/00 — Making metallic powder or suspensions thereof
- B22F9/16 — Making metallic powder or suspensions thereof using chemical processes
- B22F9/18 — Making metallic powder or suspensions thereof using chemical processes with reduction of metal compounds
- B22F9/20 — Making metallic powder or suspensions thereof using chemical processes with reduction of metal compounds starting from solid metal compounds
- B22F9/22 — Making metallic powder or suspensions thereof using chemical processes with reduction of metal compounds starting from solid metal compounds using gaseous reductors
- B — PERFORMING OPERATIONS; TRANSPORTING
- B22 — CASTING; POWDER METALLURGY
- B22F — WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F1/00 — Metallic powder; Treatment of metallic powder, e.g. to facilitate working or to improve properties
- B22F1/07 — Metallic powder characterised by particles having a nanoscale microstructure
- C — CHEMISTRY; METALLURGY
- C22 — METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22B — PRODUCTION AND REFINING OF METALS; PRETREATMENT OF RAW MATERIALS
- C22B34/00 — Obtaining refractory metals
- C22B34/20 — Obtaining niobium, tantalum or vanadium
- C22B34/24 — Obtaining niobium or tantalum
- C — CHEMISTRY; METALLURGY
- C22 — METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22B — PRODUCTION AND REFINING OF METALS; PRETREATMENT OF RAW MATERIALS
- C22B5/00 — General methods of reducing to metals
- C22B5/02 — Dry methods smelting of sulfides or formation of mattes
- C22B5/04 — Dry methods smelting of sulfides or formation of mattes by aluminium, other metals or silicon
- H — ELECTRICITY
- H01 — ELECTRIC ELEMENTS
- H01G — CAPACITORS; CAPACITORS, RECTIFIERS, DETECTORS, SWITCHING DEVICES OR LIGHT-SENSITIVE DEVICES, OF THE ELECTROLYTIC TYPE
- H01G9/00 — Electrolytic capacitors, rectifiers, detectors, switching devices, light-sensitive or temperature-sensitive devices; Processes of their manufacture
- H01G9/004 — Details
- H01G9/04 — Electrodes or formation of dielectric layers thereon
- H01G9/048 — Electrodes or formation of dielectric layers thereon characterised by their structure
- H01G9/052 — Sintered electrodes
- H01G9/0525 — Powder therefor
- B — PERFORMING OPERATIONS; TRANSPORTING
- B22 — CASTING; POWDER METALLURGY
- B22F — WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F2998/00 — Supplementary information concerning processes or compositions relating to powder metallurgy
- C — CHEMISTRY; METALLURGY
- C22 — METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22B — PRODUCTION AND REFINING OF METALS; PRETREATMENT OF RAW MATERIALS
- C22B34/00 — Obtaining refractory metals
- C22B34/10 — Obtaining titanium, zirconium or hafnium
- C22B34/12 — Obtaining titanium or titanium compounds from ores or scrap by metallurgical processing; preparation of titanium compounds from other titanium compounds see C01G23/00 — C01G23/08
- C22B34/1263 — Obtaining titanium or titanium compounds from ores or scrap by metallurgical processing; preparation of titanium compounds from other titanium compounds see C01G23/00 — C01G23/08 obtaining metallic titanium from titanium compounds, e.g. by reduction
- C22B34/1268 — Obtaining titanium or titanium compounds from ores or scrap by metallurgical processing; preparation of titanium compounds from other titanium compounds see C01G23/00 — C01G23/08 obtaining metallic titanium from titanium compounds, e.g. by reduction using alkali or alkaline-earth metals or amalgams
- H — ELECTRICITY
- H01 — ELECTRIC ELEMENTS
- H01G — CAPACITORS; CAPACITORS, RECTIFIERS, DETECTORS, SWITCHING DEVICES OR LIGHT-SENSITIVE DEVICES, OF THE ELECTROLYTIC TYPE
- H01G9/00 — Electrolytic capacitors, rectifiers, detectors, switching devices, light-sensitive or temperature-sensitive devices; Processes of their manufacture
- H01G9/004 — Details
- H01G9/04 — Electrodes or formation of dielectric layers thereon
- H01G9/048 — Electrodes or formation of dielectric layers thereon characterised by their structure
- H01G9/052 — Sintered electrodes
- Y — GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10 — TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T — TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00 — Stock material or miscellaneous articles
- Y10T428/12 — All metal or with adjacent metals
- Y — GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10 — TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T — TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00 — Stock material or miscellaneous articles
- Y10T428/12 — All metal or with adjacent metals
- Y10T428/12431 — Foil or filament smaller than 6 mils
- Y — GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10 — TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T — TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00 — Stock material or miscellaneous articles
- Y10T428/12 — All metal or with adjacent metals
- Y10T428/12431 — Foil or filament smaller than 6 mils
- Y10T428/12438 — Composite
Abstract
Изобретение относится к тонкодисперсным структурам, содержащим вентильный металл или субоксид вентильных металлов, и может быть использовано, в частности, в качестве материалов для катализаторов, мембран, фильтров, анодов конденсаторов. Ламельные наноструктуры содержат вентильный металл или субоксид вентильного металла и присутствуют в порошках или поверхностных областях металлических или керамических субстратов в виде полос или слоев, имеющих поперечный размер от 5 до 100 нм. Способ их получения включает восстановление оксидов вентильных металлов и после завершения восстановления немедленное охлаждение до температуры, при которой ламельные структуры остаются стабильными. Изобретение направлено на получение тонкодисперсных структур с большой удельной поверхностью. 4 н. и 12 з.п. ф-лы, 4 ил.
Description
Настоящее изобретение относится к новым слоистым структурам из вентильных металлов и субоксидов вентильных металлов, которые имеют размер менее 100 нм в одном направлении, и к способу их производства.
Тонкодисперсные структуры, состоящие из металлов и субоксидов металлов, которые присутствуют в порошках или поверхностных областях больших металлических субстратов, имеют широкое многообразие применения в качестве катализаторов, подложек для катализаторов, в области технологии мембран и фильтров, в медицинском секторе в качестве материала для имплантатов, в качестве материалов для хранения во вторичных батареях и в качестве материала анодов конденсаторов из-за их большой удельной поверхности.
Международная заявка WO 00/67936 раскрывает способ производства тонко измельченных порошков вентильных металлов восстановлением порошков оксидов вентильных металлов посредством восстановления в газовой фазе таких металлов, как Mg, Al, Ca, Li и Ba. Вследствие объемной усадки при восстановлении оксида до металла и возрастания объема, вызванного твердыми оксидами восстанавливающих металлов, которые образуются, формируются высокопористые порошки вентильных металлов, имеющие высокую удельную поверхность, которые пригодны, в частности, для производства конденсаторов из твердых электролитов.
Обнаружено, что при специфических условиях восстановления формируются слоистые структуры, имеющие поперечные размеры в нанометровом интервале, со слоистыми материалами, первоначально содержащими чередующиеся слои восстановленного оксида вентильного металла и окисленного восстанавливающего металла.
Растворение и выщелачивание оксида восстанавливающего металла в неорганических кислотах способствует тому, чтобы наноструктуры вентильных металлов освобождались от оксида восстанавливающего металла.
В зависимости от геометрической структуры исходного оксида вентильного металла, получают тонко измельченные порошки, имеющие слоистую структуру, или подобные полосам или слоистые поверхностные структуры на металлических субстратах, имеющих относительно грубые/большие структуры, причем полосы металла и/или субоксида или ламеллы имеют ширину менее 100 нм и промежуток (промежуточное пространство), которое может быть размером до двух раз шире ширины полосы, в зависимости от оксида вентильного металла и состояния окисления, которого он достигает.
Таким образом, когда используются тонко измельченные порошки оксида вентильного металла, имеющие средние величины размера частиц первичной структуры от 50 до 2000 нм, предпочтительно, менее 500 нм, более предпочтительно, менее 300 нм, получают тонко измельченные порошки металла или субоксида, имеющие слоистую структуру и ширину полос металла или субоксида от 5 до 100 нм, предпочтительно, от 8 до 50 нм, особенно предпочтительно, до 30 нм и поперечные размеры от 40 до 500 нм и удельную площадь поверхности выше 20 м 2 /г, предпочтительно, выше 50 м 2 /г.
Когда используют относительно большие субстраты оксида вентильного металла, имеющие размеры выше, например, 10 мкм, получают на этих структурах полосы металла или субоксида, имеющие ширину до 100 нм, предпочтительно, от 5 до 80 нм, особенно предпочтительно, от 8 до 50 нм, более предпочтительно, до 30 нм, и расстояния на величину от одного до двух раз шире ширины полосы. Глубина канавок между полосами может быть до 1 мкм.
Относительно большие металлические структуры или субстраты, например, провода или фольга, имеющие подобную полосам поверхность, могут быть получены, во-первых, окислением этой поверхности, химически или анодным способом, и затем восстановлением этой поверхности по изобретению, причем глубину полосы определяют толщиной первоначально полученного слоя оксида.
Кроме того, структуры по изобретению могут быть получены, обеспечивая субстрат, содержащий, например, другой металл или керамику со слоем оксида вентильного металла, например, нанесением слоя вентильного металла осаждением из газовой фазы или электролитическим осаждением, окислением покрытия и восстановлением его по изобретению до металла или субоксида.
Оксиды вентильных металлов, используемые для целей настоящего изобретения, могут быть оксидами элементов переходных групп от 4 до 6 Периодической Таблицы, например Ti, Zr, V, Nb, Ta, Mo, W и Hf, а также их сплавами (смешанные оксиды) и Al, предпочтительно Ti, Zr, Nb и Ta, особенно предпочтительно Nb и Ta. В качестве исходных оксидов предпочтение отдают, в частности, Nb2O5, NbO2 и Ta2O5. Предпочтительные продукты реакции по изобретению представляют собой металлы исходных оксидов. Низшие оксиды (субоксиды) оксидов исходных вентильных металлов также могут быть получены в качестве продуктов восстановления. Особенно предпочтительный продукт восстановления представляет собой субоксид ниобия, имеющий металлические проводящие свойства, формулы NbOx где 0,7
В качестве восстанавливающих металлов возможно использовать Li, Mg, Ca, B и/или Al и их сплавы по изобретению. Предпочтение отдают Mg, Ca и Al, поскольку они менее инертны, чем металлы исходных оксидов. Особенное предпочтение отдают Mg или эвтектике из Mg и Al.
Характеристика продуктов восстановления по изобретению представляет собой содержание восстанавливающих металлов в интервале выше 10 млн. долей, в особенности, от 50 до 500 млн. долей, благодаря легированию в ходе восстановления.
Способ по изобретению, которым могут быть получены наноструктуры, основан на восстановлении оксидов металлов восстанавливающими металлами в форме паров, как описано в международной заявке WO 00/67936. Здесь, оксид вентильного металла, подлежащий восстановлению, в форме порошка приводят в контакт с парами восстанавливающего металла в реакторе. Восстанавливающий металл испаряют и переносят посредством потока газа-носителя, такого как аргон, над порошком оксида вентильного металла, присутствующим на сетке или в лодочке при повышенной температуре, обычно от 900 до 1200°C, таким же образом обычно за период от 30 минут до нескольких часов. Так как мольный объем оксидов вентильных металлов на величину от двух до трех раз больше объема соответствующего вентильного металла, значительное уменьшение в объеме происходит в ходе восстановления. Подобные губке, высокопористые структуры, в которых осаждается оксид восстанавливающего металла, следовательно, формируются при восстановлении. Так как мольные объемы оксидов восстанавливающих металлов больше, чем разность между мольными объемами оксида вентильного металла и вентильного металла, они встраиваются в поры с возникновением остаточных напряжений. Эти структуры могут быть освобождены от оксидов восстанавливающих металлов растворением этих оксидов так, чтобы получать высокопористые порошки металлов. Изучения механизма восстановления и образования пор и их распределения показали следующее: исходя из малых ядер реакции на поверхности частиц оксида вентильного металла или субстратов, формируются подобные слоистым структуры, имеющие наноразмеры позади фронта реакции вентильный металл/оксид вентильного металла в начальной фазе реакции. Эти слои сначала ориентированы перпендикулярно к поверхности в областях частицы/субстраты близко к поверхности. Однако, когда фронт реакции двигается глубже в частицы оксида/субстрат, ориентация и размеры ламелл определяются ориентацией кристалла и размерами первичных частиц в оксиде вентильного металла и условиями реакции. Некоторое число плоскостей решетки в кристаллите оксида вентильного металла замещается стехиометрически эквивалентным числом плоскостей решетки вентильного металла и оксида восстанавливающего металла. Эти слоистые наноструктуры, которые фактически энергетически очень неблагоприятны из-за высокого граничного напряжения, тем не менее производятся и становятся возможными, так как восстановление является сильно экзотермичным, и, по меньшей мере, часть избыточной энергии не рассеивается в виде тепла, но «вкладывается» в формировании структуры, которая делает возможной кинетику быстрой реакции. Многие плоские разделы фаз слоистых структур действуют как «быстрые пути» для атомов восстанавливающих металлов, то есть они позволяют осуществляться быстрой диффузии и тем самым кинетики реакции, которая приводит к быстрому и эффективному восстановлению полной энергии реакционной системы. Однако подобные слоистым структуры, состоящие из вентильных металлов и оксидов восстанавливающих металлов, формируются только в метастабильном состоянии, которое при введении термической энергии приводит к структурному состоянию, имеющему даже более низкую энергию. В процессе восстановления, проводимом «нормально» с относительно длинными промежутками времени термической обработки и постоянными условиями реакции (температура, давление паров восстанавливающего металла и т.д.), это структурное превращение неизбежно происходит, то есть слоистые наноструктуры превращаются в гораздо более грубую и взаимопроникающую структуру, состоящую из областей вентильного металла и областей оксидов восстанавливающего металла.
Обнаружили, что слоистые структуры могут быть заморожены, если обеспечивают охлаждение продукта восстановления до температуры, при которой слоистые структуры остаются стабильными до того, как происходит трансформация этих структур. По изобретению, условия восстановления, следовательно, устанавливают так, чтобы восстановление могло протекать очень равномерно в пределах короткого периода времени, то есть если используют пылевидный исходный оксид, внутри слой порошка оксида и продукт восстановления охлаждают настолько быстро, насколько возможно немедленно после того, как восстановление завершается.
По этой причине, предпочтение отдают использованию слоя порошка малой толщины, чтобы гарантировать равномерное проникновение паров восстанавливающего металла через этот слой. Толщина слоя порошка составляет, особенно предпочтительно, менее 1 см, более предпочтительно, менее 0,5 см.
Кроме того, равномерное проникновение паров восстанавливающего металла через слой порошка может быть обеспечено предоставлением большой длины свободного пути парам восстанавливающего металла. По изобретению, восстановление, следовательно, предпочтительно, проводят при пониженном давлении, более предпочтительно, в отсутствии газов-носителей. Это восстановление, особенно предпочтительно, проводят при давлении паров восстанавливающего металла от 10 -2 до 0,4 бара, более предпочтительно, от 0,1 до 0,3 бара, в отсутствии кислорода. Низкое давление несущего газа до 0,2 бара, предпочтительно, менее 0,1 бара может быть принято без помех. Подходящие газы-носители представляют собой, в частности, благородные газы, такие как аргон и гелий и/или водород.
Увеличение глубины слоистых структур уменьшается с увеличением глубины в результате более длинного пути диффузии вдоль поверхности раздела фаз между ламеллами восстановленного металла и оксидом восстанавливающего металла, формируемым между этими ламеллами металла. Обнаружили, что трансформация слоистой структуры, в основном, не происходит в ходе восстановления до глубины в материале до 1 мкм.
Предпочтение, следовательно, отдают, по изобретению, использованию порошков оксидов вентильных металлов, чья наименьшая поперечная величина размера частиц первичной структуры (размер кристаллита) не превышает 2 мкм, предпочтительно, 1 мкм, особенно предпочтительно, в среднем, 0,5 мкм. Порошки оксидов вентильных металлов могут быть использованы как пористые спеченные агломераты, если первичные структуры имеют, соответственно, малые размеры. Также предпочтительна для первичных частиц сильно спеченная вместе, но иерархически структурированная сетка из открытых пор, присутствующих между агломерированными первичными частицами так, чтобы распределение размера открытых пор делало возможным для паров восстанавливающего металла непосредственно проникать и восстанавливать очень большую долю поверхностей первичных частиц.
Даже если они являются существенно менее эффективными, чем каналы пор, границы зерен между смежными первичными частицами также могут ускорять диффузию. Следовательно, предпочтительно для очень высоких пропорций границ зерен между первичными частицами, чтобы они были сформированы в дополнение к малым первичным частицам и открытой пористости в агрегированных частицах оксидов вентильных металлов. Это достигают оптимизацией размера первичных частиц и спеканием в осаждении предшественников оксидов в качестве гидроксидов и обжигом этих гидроксидов, чтобы сформировать оксиды вентильных металлов. Обжиг, предпочтительно, проводят при температурах от 400 до 700°C. Особенно предпочтительны температуры обжига от 500 до 600°C.
В производстве металлической фольги или проводов, имеющих слоистую структуру поверхности, предпочтение отдают использованию металлической фольги или проводов, чья поверхность имеет оксидный слой, имеющий толщину менее 1 мкм, предпочтительно, менее 0,5 мкм.
После восстановления при давлении ниже атмосферного, которое может происходить от нескольких минут до нескольких часов, предпочтительно, от около 10 до 90 минут, в зависимости от используемых паров восстанавливающего металла или смеси паров металлов и его давления паров, восстановление останавливают, прерывая подачу паров восстанавливающего металла, и восстановленный вентильный металл быстро охлаждают до температуры ниже 100°C, чтобы стабилизировать слоистую наноструктуру слоев вентильного металла или субоксида вентильного металла и оксида восстанавливающего металла. Спекание смежных слоистых структур, имеющих различные ориентации с легким огрублением, может быть принято. Охлаждение может быть произведено, например, посредством быстрого увеличения давления при введении защитного газа (охлаждающий газ), предпочтительно, аргона или гелия. Предпочтение отдают охлаждению до 300°C в течение 3 минут, далее до 200°C в течение следующих 3 минут и далее до 100°C в течение дальнейших 5 минут.
По изобретению восстановление, предпочтительно, проводят при сравнительно низкой температуре, чтобы минимизировать огрубление слоистых наноструктур. Предпочтительна температура оксида вентильного металла, подлежащего восстановлению, от 500 до 850°C, более предпочтительно, менее 750°C, особенно предпочтительно, менее 650°C. Здесь, фактическая температура может быть значительно превышена при начале восстановления из-за экзотермической природы реакции восстановления.
Различные меры по изобретению во избежание разрушения и огрубления слоистых наноструктур, состоящих из продукта реакции и окисленного восстанавливающего металла, которые первоначально формируются при восстановлении, могут быть использованы как альтернативы или в комбинации.
Например, при высокой температуре восстановления достаточно гарантировать короткое время восстановления обеспечением эффективного, быстрого доступа паров восстанавливающего металла, например, посредством малого слоя порошка исходного оксида металла и/или сниженным давлением газа-носителя, то есть повышенной длиной свободного пути для атомов пара восстанавливающего металла.
С другой стороны, при низкой температуре восстановления могут быть приняты более длительные времена восстановления.
Исходные агломераты порошка оксида вентильного металла, имеющие предпочтительную структуру с открытыми порами, требуют менее строгих условий процесса, чтобы достигнуть слоистой структуры по изобретению.
После того, как восстановление завершено, и восстановленный оксид вентильного металла охлажден и сделан инертным постепенным введением кислорода или воздуха, заключенный в нем оксид восстанавливающего металла может быть выщелочен из получающейся наноструктуры, например, посредством неорганических кислот, таких как серная кислота или соляная кислота или их смесей, промыт деминерализованной водой до нейтральной реакции и высушен.
В случае восстановления тонко измельченных порошков, они содержат частицы, имеющих пластинчатую первичную структуру, которая частично врастает в другую дендрито-подобным образом.
После того, как оксиды восстанавливающих металлов были удалены выщелачиванием, свободно стоящие слоистые структуры вентильных металлов остаются геометрически стабильными, так как они достаточно хорошо спекаются в смежные, обычно различно ориентированные слоистые структуры через концевые части индивидуальных слоев. Первоначальная (поликристаллическая) частица оксида вентильного металла тем самым превращается в агрегированную частицу вентильного металла, чьи первичные частицы содержат группы слоистых структур различной ориентации и которые спекаются друг с другом. В целом, тем самым формируется стабильная взаимопроникающая структура металла и «плоские» поры.
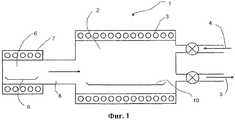
Фиг.1 схематично показывает устройство для проведения процесса по изобретению. Реактор, который обычно обозначают 1, имеет камеру восстановления 2. Указанное цифрой 3 обозначает регулирование температуры, которое содержит нагревающие змеевики и охлаждающие змеевики. Защитный или промывающий газ или охлаждающий газ вводят через клапан в камеру восстановления в направлении стрелки 4. Камеру восстановления откачивают или из нее удаляют газы в направлении стрелки 5. Камера восстановления 2 соединена с камерой испарения 6 для восстанавливающего металла, которая снабжается отдельным нагреванием 7. Тепловое разделение камеры испарения и камеры восстановления проводят посредством вентильной области 8. Оксид вентильного металла, подлежащий восстановлению, присутствует в виде тонкого слоя порошка в лодочке 10. Если используют фольгу или провода оксида вентильного металла, либо фольгу или провода, имеющие поверхность, состоящую из оксида вентильного металла, их, предпочтительно, подвешивают вертикально и параллельно к потоку паров восстанавливающего металла в камере восстановления. Восстанавливающий металл в лодочке 9 нагревают до температуры, которая обеспечивает желательное давление паров.
Порошок оксида вводят в виде слоя, имеющего высоту 5 мм в лодочке. Лодочку, содержащую стружки магния, помещают в камеру испарения. Реактор продувают сильной струей аргона. Камеру восстановления затем нагревают до температуры восстановления и откачивают до давления 0,1 бара. Камеру испарения затем нагревают до 800°C. Давление паров магния (статическое) составляет около 0,04 бара. Через 30 минут нагревание камеры восстановления и камеры испарения выключают и вводят аргон, который был охлажден понижением давления с 200 бар, и пропускают его через камеру восстановления в течение дальнейшего периода времени. Стенки камеры восстановления в то же самое время охлаждают с помощью воды.
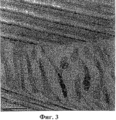
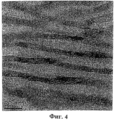
Фигуры 2, 3 и 4 показывают микрофотографии просвечивающей электронной микроскопии порошка тантала, который был восстановлен по изобретению после получения сфокусированного ионного пучка продукта восстановления в различных увеличениях. Темные полосы на фигурах представляют собой ламеллы тантала, а полосы светлого цвета представляют собой ламеллы оксида магния. Различные ориентации слоистых структур соответствуют различным ориентациям кристаллита исходного пентаоксида тантала.
Claims ( 16 )
1. Ламельная наноструктура, содержащая вентильный металл или субоксид вентильного металла, и присутствующая в порошках или поверхностных областях металлических или керамических субстратов, причем вентильный металл или субоксид вентильного металла сформирован в виде полос или слоев, имеющих поперечный размер от 5 до 100 нм.
2. Ламельная наноструктура по п.1, которая присутствует в порошках и в которой вентильный металл или субоксид вентильного металла сформирован в виде слоев.
3. Ламельная наноструктура по п.1, которая присутствует в поверхностных областях металлических или керамических субстратов и в которой вентильный металл или субоксид вентильного металла сформирован в виде полос.
4. Ламельная наноструктура по п.1, где субстраты представляют собой фольгу или провода, а сформированные полосы имеют ширину от 5 до 100 нм и расстояние между полосами величиной до двух раз шире ширины полосы.
5. Ламельная наноструктура по п.1, где полосы или слои расположены параллельно в группах.
6. Ламельная наноструктура по п.1, где полосы или слои имеют поперечный размер от 8 до 50 нм или где полосы имеют ширину от 8 до 50 нм.
7. Ламельная наноструктура по п.1, которая содержит в качестве вентильного металла Ti, Zr, V, Nb, Ta, Mo, W, Hf или Al, в особенности Nb или Ta, или их сплавы.
8. Ламельная наноструктура по п.1, в которой субоксид вентильного металла имеет формулу NbOx, где 0,7
9. Ламельная наноструктура по любому из пп.1-8, отличающаяся тем, что она содержит, по меньшей мере, один восстанавливающий металл в количестве от 10 до 500 млн долей.
10. Способ получения ламельной наноструктуры, содержащей вентильный металл или субоксид вентильного металла, включающий восстановление оксидов вентильных металлов посредством паров восстанавливающих металлов при температуре, достаточной для восстановления с формированием ламельной наноструктуры, и немедленно после завершения восстановления охлаждение полученной ламельной структуры до температуры, при которой ламельные структуры остаются стабильными, при этом происходит замораживание структуры восстановленного оксида вентильного металла до термического разложения ламельной структуры и превращения в огрубленные структуры.
11. Способ по п.10, отличающийся тем, что восстановление проводят при давлении инертного газа менее 0,2 бар и давлении паров восстанавливающего металла от 10 -2 до 0,4 бар.
12. Способ по п.10, отличающийся тем, что продукт восстановления охлаждают до температуры ниже 100°C в течение нескольких минут немедленно после того, как восстановление завершено.
13. Способ по п.10, отличающийся тем, что Li, Al, Mg и/или Ca, в особенности Mg, используют в качестве восстанавливающего металла.
14. Способ по любому из пп.10-13, отличающийся тем, что оксиды Al, Hf, Ti, Zr, V, Nb, Ta, Mo и/или W и их смешанные оксиды, в особенности Nb или Ta, используют в качестве оксидов, подлежащих восстановлению.
15. Агрегированная частица, содержащая первичные частицы, имеющие ламельные наноструктуры по любому из пп.1-3, 5-9.
16. Анод, полученный из порошка, имеющего ламельные наноструктуры по любому из пп.1-3, 5-9.
RU2010109437/02A 2007-08-16 2008-07-23 Наноструктуры, состоящие из вентильных металлов и субоксидов вентильных металлов, и способ их получения RU2493939C2 ( ru )
Applications Claiming Priority (5)
Application Number Priority Date Filing Date Title DE102007038581.3 2007-08-16 DE102007038581A DE102007038581A1 ( de ) 2007-08-16 2007-08-16 Nanoskalige Strukturen von Ventilmetallen und Ventilmetallsuboxiden und Verfahren zu deren Herstellung DE102007057761.5 2007-11-30 DE102007057761A DE102007057761A1 ( de ) 2007-11-30 2007-11-30 Nanoskalige Strukturen von Ventilmetallpulvern und Ventilmetallsuboxiden und Verfahren zu deren Herstellung PCT/EP2008/059659 WO2009021820A1 ( en ) 2007-08-16 2008-07-23 Nanosize structures composed of valve metals and valve metal suboxides and process for producing them Publications (2)
Publication Number Publication Date RU2010109437A RU2010109437A ( ru ) 2011-09-27 RU2493939C2 true RU2493939C2 ( ru ) 2013-09-27 Family
ID=40139278
Family Applications (1)
Application Number Title Priority Date Filing Date RU2010109437/02A RU2493939C2 ( ru ) 2007-08-16 2008-07-23 Наноструктуры, состоящие из вентильных металлов и субоксидов вентильных металлов, и способ их получения Country Status (9)
Country Link US ( 1 ) US20110123822A1 ( ru ) EP ( 1 ) EP2188081A1 ( ru ) JP ( 1 ) JP5542672B2 ( ru ) KR ( 1 ) KR101530727B1 ( ru ) CN ( 2 ) CN104889381A ( ru ) MX ( 1 ) MX2010001586A ( ru ) RU ( 1 ) RU2493939C2 ( ru ) TW ( 1 ) TWI477437B ( ru ) WO ( 1 ) WO2009021820A1 ( ru ) Cited By (1)
* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title WO2019139554A1 ( en ) 2018-01-10 2019-07-18 Aselsan Elektronik Sanayi Ve Ticaret Anonim Sirketi A production method for a metallic material with high surface area nanostructures Families Citing this family (4)
* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title RU2596513C1 ( ru ) * 2015-05-15 2016-09-10 Федеральное государственное бюджетное учреждение науки Институт химии и технологии редких элементов и минерального сырья им. И.В. Тананаева Кольского научного центра Российской академии наук (ИХТРЭМС КНЦ РАН) Способ получения порошка молибдена US10927433B2 ( en ) 2016-08-02 2021-02-23 Sri Lanka Institute of Nanotechnology (Pvt) Ltd. Method of producing titanium from titanium oxides through magnesium vapour reduction CN106623980B ( zh ) * 2016-09-18 2019-06-18 华南理工大学 一种金属钼纳米片的制备方法 US20190040503A1 ( en ) * 2017-08-03 2019-02-07 Hrl Laboratories, Llc Feedstocks for additive manufacturing, and methods of using the same Citations (4)
* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title WO2000067936A1 ( en ) * 1998-05-06 2000-11-16 H.C. Starck, Inc. Metal powders produced by the reduction of the oxides with gaseous magnesium RU2230031C2 ( ru ) * 1998-09-16 2004-06-10 Кабот Корпорейшн Способ частичного восстановления оксида металла и оксид металла с пониженным содержанием кислорода RU2232720C2 ( ru ) * 1998-09-16 2004-07-20 Кабот Корпорейшн Способ частичного восстановления оксида ниобия, оксид ниобия с пониженным содержанием кислорода, конденсатор с оксидом ниобия и способ изготовления анода конденсатора WO2005105346A1 ( de ) * 2004-04-23 2005-11-10 H.C. Starck Gmbh & Co. Kg Verfahren zur herstellung von niob- und tantalpulver Family Cites Families (17)
* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title DE3421480A1 ( de ) * 1984-06-08 1985-12-12 Conradty GmbH & Co Metallelektroden KG, 8505 Röthenbach Beschichtete ventilmetall-elektrode zur elektrolytischen galvanisierung US6369410B1 ( en ) * 1997-12-15 2002-04-09 Semiconductor Energy Laboratory Co., Ltd. Semiconductor device and method of manufacturing the semiconductor device US6558447B1 ( en ) * 1999-05-05 2003-05-06 H.C. Starck, Inc. Metal powders produced by the reduction of the oxides with gaseous magnesium US7442227B2 ( en ) * 2001-10-09 2008-10-28 Washington Unniversity Tightly agglomerated non-oxide particles and method for producing the same JP3633543B2 ( ja ) * 2001-10-23 2005-03-30 住友金属鉱山株式会社 ニオブおよび/またはタンタルの粉末の製造法 DE10307716B4 ( de ) * 2002-03-12 2021-11-18 Taniobis Gmbh Ventilmetall-Pulver und Verfahren zu deren Herstellung US20070082159A1 ( en ) * 2003-04-28 2007-04-12 Olivier Mathieu Themoplastic material comprising nanometric lamellar compounds EP1638891A2 ( en ) * 2003-05-19 2006-03-29 Cabot Corporation Methods of making a niobium metal oxide and oxygen reduced niobium oxides WO2004110684A2 ( en ) * 2003-06-10 2004-12-23 Cabot Corporation Tantalum powders and methods of producing same JP2005085903A ( ja ) * 2003-09-05 2005-03-31 Renesas Technology Corp 半導体装置およびその製造方法 BE1015823A3 ( fr ) * 2003-12-17 2005-09-06 Ct Rech Metallurgiques Asbl Procede de revetement d’une surface metallique par une couche ultrafine. DE102004023161A1 ( de ) * 2004-05-07 2005-11-24 Eilenburger Elektrolyse- Und Umwelttechnik Gmbh Elektrolysezelle mit Mehrlagen-Streckmetall-Kathoden US20050274226A1 ( en ) * 2004-06-14 2005-12-15 Qingmin Cheng Method of preparing aluminum nanorods JP2006249449A ( ja ) * 2005-03-08 2006-09-21 Art Kagaku:Kk 金属タンタルナノシートの製造方法と同方法により製造される金属タンタルナノシート CN100443851C ( zh ) * 2005-07-01 2008-12-17 松下电器产业株式会社 热交换器用铝箔、其制造方法及使用其的热交换器和空调 JP4788880B2 ( ja ) * 2005-07-22 2011-10-05 独立行政法人物質・材料研究機構 バルブ金属酸化物ナノ構造体の製造方法 US7988760B2 ( en ) * 2007-03-13 2011-08-02 Global Tungsten & Powders Corp. Method of making nanocrystalline tungsten powder - 2008
- 2008-07-23 US US12/673,559 patent/US20110123822A1/en not_active Abandoned
- 2008-07-23 KR KR1020107003852A patent/KR101530727B1/ko not_active IP Right Cessation
- 2008-07-23 RU RU2010109437/02A patent/RU2493939C2/ru not_active IP Right Cessation
- 2008-07-23 WO PCT/EP2008/059659 patent/WO2009021820A1/en active Application Filing
- 2008-07-23 MX MX2010001586A patent/MX2010001586A/es active IP Right Grant
- 2008-07-23 EP EP08786351A patent/EP2188081A1/en not_active Withdrawn
- 2008-07-23 JP JP2010520521A patent/JP5542672B2/ja not_active Expired — Fee Related
- 2008-07-23 CN CN201510198881.7A patent/CN104889381A/zh active Pending
- 2008-07-23 CN CN200880103432A patent/CN101778683A/zh active Pending
- 2008-08-15 TW TW097131058A patent/TWI477437B/zh not_active IP Right Cessation
Patent Citations (4)
* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title WO2000067936A1 ( en ) * 1998-05-06 2000-11-16 H.C. Starck, Inc. Metal powders produced by the reduction of the oxides with gaseous magnesium RU2230031C2 ( ru ) * 1998-09-16 2004-06-10 Кабот Корпорейшн Способ частичного восстановления оксида металла и оксид металла с пониженным содержанием кислорода RU2232720C2 ( ru ) * 1998-09-16 2004-07-20 Кабот Корпорейшн Способ частичного восстановления оксида ниобия, оксид ниобия с пониженным содержанием кислорода, конденсатор с оксидом ниобия и способ изготовления анода конденсатора WO2005105346A1 ( de ) * 2004-04-23 2005-11-10 H.C. Starck Gmbh & Co. Kg Verfahren zur herstellung von niob- und tantalpulver Cited By (1)
* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title WO2019139554A1 ( en ) 2018-01-10 2019-07-18 Aselsan Elektronik Sanayi Ve Ticaret Anonim Sirketi A production method for a metallic material with high surface area nanostructures Also Published As
Publication number Publication date JP2010537040A ( ja ) 2010-12-02 KR20100065280A ( ko ) 2010-06-16 US20110123822A1 ( en ) 2011-05-26 CN104889381A ( zh ) 2015-09-09 WO2009021820A1 ( en ) 2009-02-19 CN101778683A ( zh ) 2010-07-14 KR101530727B1 ( ko ) 2015-06-22 RU2010109437A ( ru ) 2011-09-27 EP2188081A1 ( en ) 2010-05-26 TWI477437B ( zh ) 2015-03-21 JP5542672B2 ( ja ) 2014-07-09 MX2010001586A ( es ) 2010-03-15 TW200927641A ( en ) 2009-07-01 Similar Documents
Publication Publication Date Title KR101629816B1 ( ko ) 2016-06-13 커패시터용 탄탈륨 분말의 제조방법 RU2493939C2 ( ru ) 2013-09-27 Наноструктуры, состоящие из вентильных металлов и субоксидов вентильных металлов, и способ их получения JP2005035885A ( ja ) 2005-02-10 亜酸化ニオブ粉末、亜酸化ニオブアノード、および固体電解キャパシタ KR20020092945A ( ko ) 2002-12-12 금속 파우더 또는 금속 스폰지 입자의 박층으로 제조된고전력 커패시터 CN112225221B ( zh ) 2023-02-10 具有核壳结构的i-MAX相材料及其制备方法 TWI630044B ( zh ) 2018-07-21 用於製造具有高表面積的低氧閥金屬燒結體之方法 TWI631076B ( zh ) 2018-08-01 多孔質石墨之製造方法及多孔質石墨 JP2017514273A ( ja ) 2017-06-01 リチウムイオン電池アノードのための方法及び材料 JP5547073B2 ( ja ) 2014-07-09 ニオブ亜酸化物又はニオブの粉末を調製するための方法 JP2017514273A5 ( ru ) 2017-07-13 JP5713905B2 ( ja ) 2015-05-07 バルブメタル酸化物及びバルブメタル酸化物のアグロメレート粉末、及びその製造方法 Abd Fatah et al. 2018 Physical and chemical properties of LSCF-CuO as potential cathode for intermediate temperature solid oxide fuel cell (IT-SOFC) JP2020502037A ( ja ) 2020-01-23 亜酸化チタンの多孔質セラミック生成物 Liu et al. 2020 Electro-synthesis of ultrafine V2AlC MAX-phase and its conversion process towards two-dimensional V2CTX MX2007015004A ( es ) 2008-02-14 Capacitor. KR20220150905A ( ko ) 2022-11-11 물질의 그래핀 모노옥사이드 조성물 및 이를 포함하는 전극 Vishnu et al. 2020 Facile and scalable electrochemical synthesis of Ta-Nb alloy powders for capacitors JP6242814B2 ( ja ) 2017-12-06 ニオブコンデンサ陽極用化成体及びその製造方法 Rendón-Angeles et al. 2010 Hydrothermal synthesis of perovskite strontium doped lanthanum chromite fine powders and its sintering JP6412501B2 ( ja ) 2018-10-24 ニオブ造粒粉末の製造方法 RU2352690C2 ( ru ) 2009-04-20 Инертный анод, предназначенный для получения алюминия электролизом в расплавленных солях, и способ получения этого анода Mohammadi et al. 2009 Water-based sol–gel nanocrystalline barium titanate: controlling the crystal structure and phase transformation by Ba: Ti atomic ratio CN112973666B ( zh ) 2022-10-04 一种压电催化剂及其制备方法 WO2014104177A1 ( ja ) 2014-07-03 ニオブコンデンサ陽極用化成体及びその製造方法 WO2010029909A1 ( ja ) 2010-03-18 一酸化ニオブの製造方法及び一酸化ニオブ Legal Events
Effective date: 20160724
RU2246376C2 — Азотированные вентильные металлы и способы их получения — Google Patents
Publication number RU2246376C2 RU2246376C2 RU2002125943/02A RU2002125943A RU2246376C2 RU 2246376 C2 RU2246376 C2 RU 2246376C2 RU 2002125943/02 A RU2002125943/02 A RU 2002125943/02A RU 2002125943 A RU2002125943 A RU 2002125943A RU 2246376 C2 RU2246376 C2 RU 2246376C2 Authority RU Russia Prior art keywords powder valve metal ppm tantalum nitrogen Prior art date 2000-03-01 Application number RU2002125943/02A Other languages English ( en ) Other versions RU2002125943A ( ru Inventor Бхамидипати К. Д. П. РАО (US) Бхамидипати К. Д. П. Рао Ши ЮАН (US) Ши ЮАН Original Assignee Кабот Корпорейшн Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.) 2000-03-01 Filing date 2001-02-28 Publication date 2005-02-20 2001-02-28 Application filed by Кабот Корпорейшн filed Critical Кабот Корпорейшн 2004-04-20 Publication of RU2002125943A publication Critical patent/RU2002125943A/ru 2005-02-20 Application granted granted Critical 2005-02-20 Publication of RU2246376C2 publication Critical patent/RU2246376C2/ru
Links
Images
Classifications
-
- H — ELECTRICITY
- H01 — ELECTRIC ELEMENTS
- H01G — CAPACITORS; CAPACITORS, RECTIFIERS, DETECTORS, SWITCHING DEVICES OR LIGHT-SENSITIVE DEVICES, OF THE ELECTROLYTIC TYPE
- H01G9/00 — Electrolytic capacitors, rectifiers, detectors, switching devices, light-sensitive or temperature-sensitive devices; Processes of their manufacture
- H01G9/004 — Details
- H01G9/04 — Electrodes or formation of dielectric layers thereon
- H01G9/048 — Electrodes or formation of dielectric layers thereon characterised by their structure
- H01G9/052 — Sintered electrodes
- H01G9/0525 — Powder therefor
- B — PERFORMING OPERATIONS; TRANSPORTING
- B22 — CASTING; POWDER METALLURGY
- B22F — WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F1/00 — Metallic powder; Treatment of metallic powder, e.g. to facilitate working or to improve properties
- B22F1/12 — Metallic powder containing non-metallic particles
- B — PERFORMING OPERATIONS; TRANSPORTING
- B22 — CASTING; POWDER METALLURGY
- B22F — WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F1/00 — Metallic powder; Treatment of metallic powder, e.g. to facilitate working or to improve properties
- B22F1/14 — Treatment of metallic powder
- B22F1/145 — Chemical treatment, e.g. passivation or decarburisation
- C — CHEMISTRY; METALLURGY
- C23 — COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C — COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C8/00 — Solid state diffusion of only non-metal elements into metallic material surfaces; Chemical surface treatment of metallic material by reaction of the surface with a reactive gas, leaving reaction products of surface material in the coating, e.g. conversion coatings, passivation of metals
- C23C8/06 — Solid state diffusion of only non-metal elements into metallic material surfaces; Chemical surface treatment of metallic material by reaction of the surface with a reactive gas, leaving reaction products of surface material in the coating, e.g. conversion coatings, passivation of metals using gases
- C23C8/08 — Solid state diffusion of only non-metal elements into metallic material surfaces; Chemical surface treatment of metallic material by reaction of the surface with a reactive gas, leaving reaction products of surface material in the coating, e.g. conversion coatings, passivation of metals using gases only one element being applied
- C23C8/24 — Nitriding
- C — CHEMISTRY; METALLURGY
- C23 — COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C — COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C8/00 — Solid state diffusion of only non-metal elements into metallic material surfaces; Chemical surface treatment of metallic material by reaction of the surface with a reactive gas, leaving reaction products of surface material in the coating, e.g. conversion coatings, passivation of metals
- C23C8/80 — After-treatment
- B — PERFORMING OPERATIONS; TRANSPORTING
- B22 — CASTING; POWDER METALLURGY
- B22F — WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F2998/00 — Supplementary information concerning processes or compositions relating to powder metallurgy
- B — PERFORMING OPERATIONS; TRANSPORTING
- B22 — CASTING; POWDER METALLURGY
- B22F — WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F2999/00 — Aspects linked to processes or compositions used in powder metallurgy
Abstract
Изобретение относится к получению порошка азотированного вентильного металла для применения в электротехнике. В предложенном способе, включающем азотирование порошка вентильного металла при достаточных температуре и давлении перед фазой спекания термообработки порошка вентильного металла или после указанной фазы спекания термообработки, но перед стадией деоксидирования, согласно изобретению азотирование начинают при средней температуре вентильного металла от примерно 200°С до примерно 350°С. Предложенный азотированный порошок вентильного металла, согласно изобретению, содержит азот от примерно 1500 ч/млн до примерно 4000 ч/млн и имеет емкость при формировании из него анода конденсатора при 30 В от примерно 40000 мкФВ/г до примерно 80000 мкФВ/г, размер пор азотированного вентильного металла составляет, по меньшей мере, 2 микрона и имеет скорость насыпания от примерно 70 до примерно 300 мг/с и плотность по Скотту от примерно 1,526 до примерно 2,441 г/см 3 . Причем после спекания предложенный порошок имеет равномерное распределение азота с вариацией примерно 1000-1500 ч/млн. Обеспечивается равномерное распределение азота в азотированном вентильном металле. 9 н. и 26 з.п. ф-лы, 4 ил.,9 табл.
Description
Настоящее изобретение относится к вентильным металлам и способам получения вентильных металлов требуемого качества для таких применений, как конденсаторы и т.п.
Уровень техники
В промышленности всегда существует потребность улучшить свойства вентильных металлов, таких как тантал, в особенности с точки зрения емкостного сопротивления и потерь постоянного тока, обеспечиваемых вентильными металлами при формировании из них анодов конденсаторов. Метод, которым улучшают различные свойства вентильных металлов, включает в себя модификацию различных стадий процессов, используемых при изготовлении вентильного металла, включая очистку вентильного металла.
Существуют общие способы получения вентильных металлов, известные специалистам в данной области техники. Например, тантал получают из руды, после чего размалывают в порошок. Затем тантал отделяют от размолотой руды, используя растворение кислотой и гравитационную сепарацию кислотного раствора, содержащего тантал, от кислотного раствора, содержащего ниобий и другие примеси. Затем кислотный раствор, содержащий тантал, кристаллизуют с получением соли, а затем такую танталсодержащую соль вводят в реакцию с чистым натрием для того, чтобы восстановить танталсодержащую соль до тантала и получить соли не содержащих тантал элементов. Затем используют промывку водой для удаления солей и извлечения тантала, который после этого подвергают одному или нескольким кислотным выщелачиваниям для удаления химических примесей. После этого тантал сушат, получая то, что называют исходной партией порошка. Обычно такую исходную партию (такие исходные партии) подвергают тепловой обработке или термической агломерации и затем пассивируют для того, чтобы получить порошковый брикет, который после этого размалывают в порошок. Затем проводят стадию деоксидирования (раскисления), используя поглотители (геттеры) кислорода, такие как магний. После стадии деоксидирования танталовый порошок обычно подвергают кислотной промывке и сушат. Порошок затем прессуют в таблетки или гранулы и отжигают для последующей переработки производителями конденсаторных анодов.
Специалисты проявляют интерес к нитридным вентильным металлам, таким как тантал, считая, что такое азотирование может понизить потери постоянного тока в конденсаторных анодах, образованных из такого азотированного тантала. Современные способы азотирования включают в себя, главным образом, использование азотсодержащих соединений или газообразного азота во время стадии деоксидирования. Такой метод имеет несколько недостатков, включая недостаточно равномерное распределение азота в вентильном металле.
Следовательно, существует потребность в усовершенствовании способов азотирования вентильных металлов, а также в улучшении получаемого продукта.
Краткое описание изобретения
Задачей настоящего изобретения является создание способов азотирования вентильных металлов, таких как тантал.
Другой задачей настоящего изобретения является создание такого способа, который обеспечивает более равномерное распределение азота в вентильном металле.
Следующей задачей настоящего изобретения является обеспечение азотированных вентильных металлов, таких как тантал.
Дополнительной задачей настоящего изобретения является то, что оно предлагает азотированный вентильный металл, такой как тантал, имеющий высокие емкостные характеристики одновременно с превосходными свойствами насыпания и/или плотностью по Скотту.
Дополнительные задачи и преимущества настоящего изобретения будут частично представлены в нижеследующем описании, а частично будут ясны из подробного описания или могут быть поняты из примеров осуществления настоящего изобретения. Цели и другие преимущества настоящего изобретения будут осуществлены и достигнуты посредством элементов и комбинаций, подробно показанных в описании и прилагаемой формуле изобретения.
Для достижения этих и других преимуществ в целях настоящего изобретения, как оно осуществлено и подробно описано здесь, настоящее изобретение относится к способу получения азотированного вентильного металла, который включает в себя стадию азотирования порошка вентильного металла при достаточных температуре и давлении перед стадией деоксидирования. Предпочтительно, азотирование вентильного металла происходит во время стадии тепловой обработки, но всегда до стадии деоксидирования.
Настоящее изобретение относится также к азотированному вентильному металлу, в котором содержание азота составляет от примерно 1500 ч/млн (частей на миллион) до примерно 4000 ч/млн, и азот практически равномерно распределен по вентильному металлу. Все указанные здесь концентрации в ч/млн являются массовыми.
Настоящее изобретение относится также к азотированному вентильному металлу, такому как тантал, в котором по меньшей мере часть вентильного металла имеет размер пор, который равен или превышает 2 микрона.
В дополнение настоящее изобретение относится к азотированному танталу, имеющему емкость от примерно 40000 мкФ·В/г до примерно 80000 мкФ·В/г (от англ. Capacitance-Volt/gram, т.е. емкость-вольт/грамм, трансформируемая в микрофарад-вольт/грамм), когда из него формируют конденсаторный анод, и имеющему плотность по Скотту от примерно 25 до примерно 40 г/дюйм 3 (от ~1,526 до ~2,441 г/см 3 ) и/или поток (скорость насыпания) от примерно 70 до примерно 300 мг/с.
Понятно, что и предшествующее общее описание, и последующее подробное описание приведены только для демонстрации и пояснения и предназначены для того, чтобы дополнительно пояснить заявленное изобретение.
Прилагаемые чертежи, которые введены в заявку и составляют ее часть, иллюстрируют несколько вариантов осуществления настоящего изобретения и служат для того, чтобы объяснить принципы настоящего изобретения.
Краткое описание чертежей
Фигуры 1 и 2 являются графиками, описывающими температурные условия и давления во время тепловой обработки, при которой азотируют танталовый порошок.
Фигуры 3 и 4 являются графиками, описывающими размер диаметра пор азотированного тантала как функцию логарифма дифференциальной интрузии (мл/г) и размер диаметра пор как функцию кумулятивного объема пор (мл/г).
Подробное описание изобретения
Настоящее изобретение относится к азотированным вентильным металлам и способам получения азотированных вентильных металлов.
Для целей настоящего изобретения термин «вентильные металлы» включает в себя, но не ограничивается ими, тантал и ниобий. Предпочтительно, вентильный металл представляет собой тантал или ниобий, и более предпочтительно представляет собой тантал.
Азотируемый вентильный металл может быть в любом виде (форме) и, предпочтительно, в виде порошка. Порошок может иметь любую форму, такую как чешуйчатая, зернистая или их сочетание, и т.п. Порошок может иметь также любую удельную поверхность и размер частиц и/или размер агломератов. Например, порошок может иметь удельную поверхность по БЭТ от примерно 0,5 до примерно 10 м 2 /г и, более предпочтительно, от примерно 1 до примерно 3 м 2 /г.
Кроме того, когда порошок, такой как тантал, формуют в конденсаторный анод, конденсатор, предпочтительно, имеет емкость от примерно 20000 до примерно 80000 мкФ·В/г, и, более предпочтительно, от примерно 26000 до примерно 64000 мкФ·В/г, когда его формируют при 30 В и плотности после прессования 5,5 г/см 3 .
Предпочтительно, порошок вентильного металла, в особенности тантала, имеет скорость насыпания от примерно 70 до примерно 300, а более предпочтительно, от примерно 80 до примерно 200 мг/с (миллиграмм в секунду), как определяется согласно испытанию на скорость насыпания (текучесть), приведенному в WO 99/61184, введенном во всей полноте в качестве ссылки. В дополнение к этому или альтернативно, порошок вентильного металла, в особенности тантала, имеет, предпочтительно, плотность по Скотту от примерно 25 до примерно 40 (от ~1,526 до ~2,441 г/см 3 ) и, более предпочтительно, от примерно 26 до примерно 32 г/дюйм 3 (от -1,587 до -1,953 г/см 3 ).
Количество азота, присутствующего в порошке вентильного металла, может быть любым подходящим для таких применений, как конденсаторные аноды. Предпочтительно, количество азота составляет от примерно 1500 ч/млн до примерно 4000 ч/млн. Авторы обнаружили, что количества, большие, чем примерно 4000 ч/млн, обычно не приводят к какому-либо дополнительному улучшению свойств по сравнению с более низкими количествами азота. Подобным же образом, количества ниже, чем примерно 1500 ч/млн обычно не дают желаемых улучшений, ожидаемых от легирования азотом. Следовательно, благоприятным является интервал от примерно 1500 ч/млн до примерно 4000 ч/млн и, более предпочтительно, интервал от примерно 2000 ч/млн до примерно 3000 ч/млн азота.
Вентильный металл может также содержать фосфор в таких количествах, как от примерно 50 ч/млн до примерно 100 ч/млн. Вентильный металл может также содержать кислород в таких количествах, как от примерно 1500 ч/млн до примерно 3500 ч/млн.
В дополнение, порошок вентильного металла, предпочтительно тантала, имеет, по меньшей мере, часть пор с размером пор в 2 микрона и более, что является благоприятным свойством в том случае, если конденсаторный анод формуют и импрегнируют (пропитывают), так как такой размер пор делает возможной более равномерную и полную пропитку противоэлектродной жидкостью.
Как было указано ранее, способ азотирования вентильного металла, предпочтительно, начинают с исходной партии порошка вентильного металла. Последующее обсуждение относится, как пример, к танталу, но следует понимать, что оно применимо также к любому вентильному металлу и рабочим условиям, таким как температура и время тепловой обработки, которые изменяются в зависимости от типа (природы) интересующего вентильного металла.
В настоящем изобретении исходная партия порошка может быть получена любым технологическим способом, известным специалистам. Такие общие технологические способы были обсуждены выше при описании уровня техники изобретения, они обычно включают в себя извлечение руды, дробление руды, проведение обработки растворителем для извлечения тантала в виде соли и восстановление соли тантала натрием для того, чтобы получить тантал и другие соли. Такие другие соли обычно удаляют водной промывкой, и затем можно проводить кислотное выщелачивание для удаления химических примесей. Затем тантал сушат, чтобы получить исходную партию. Такие указанные выше стадии могут быть использованы для того, чтобы получить такой материал, который известен специалистам как исходная партия порошка.
После того, как исходная партия порошка получена, для целей настоящего изобретения предпочтительно (хотя и необязательно) провести дальнейшую переработку порошка тантала или другого вентильного металла до тепловой обработки. Предпочтительной технологической стадией до тепловой обработки является проведение водной агломерации, как описано в публикации РСТ № WO 99/61184, опубликованной 2 декабря 1999, введенной во всей полноте в качестве ссылки. Порошок тантала в виде порошка или брикетированного порошка, после предварительной водной агломерации или других агломерационных процессов или без них, может быть затем подвергнут тепловой обработке, при которой происходит азотирование танталового порошка.
Для целей настоящего изобретения понятно, что тепловая обработка и термическая агломерация относятся к одной и той же технологической стадии, которая включает в себя воздействие на порошок тантала или другого вентильного металла повышенных температур, обычно в печи и обычно под вакуумом.
На стадии тепловой обработки и по отношению к порошку тантала предпочтительно, чтобы в случае, если в порошке тантала присутствуют значительные количества водорода, такие как порядка или более, чем примерно 200 или 300 ч/млн водорода, проводили стадию дегазации для того, чтобы, по существу, удалить присутствующий водород. Обычно стадия дегазации должна удалить достаточное количество водорода из порошка тантала так, чтобы после стадии дегазации количество водорода, присутствующего в порошке тантала, было ниже 50 ч/млн и, предпочтительно, ниже 40 ч/млн газообразного водорода.
После того, как порошок тантала был дегазирован (если это требовалось), может быть проведена стадия тепловой обработки или термической агломерации порошка тантала. По отношению к танталу обычно фаза спекания тепловой обработки наступает при температуре от примерно 1100°С до примерно 1500°С, которая является приближенной средней температурой, достигаемой в печи на поверхности порошка. Обычно тепловая обработка в этом температурном интервале происходит в течение от примерно 10 минут до примерно 2 часов, хотя можно применять другое время в зависимости от желаемых свойств. Для целей настоящего изобретения тепловая обработка происходит в течение времени, необходимого для получения спеченной фазы, что обычно вызывает некоторое снижение удельной поверхности порошка. Далее тепловая обработка обычно происходит под вакуумом и, предпочтительно, около 0,01 тор или менее. Азотирование порошка тантала происходит во время тепловой обработки и перед стадией деоксидирования.
Азотирование порошка тантала или другого вентильного металла, предпочтительно, происходит при температуре около 600°С или ниже, более предпочтительно, при температуре от примерно 250°С до примерно 600°С, и еще более предпочтительно, при температуре от примерно 300°С до примерно 400°С. Поскольку азотирование, предпочтительно, происходит при температурах не выше 600°С, предпочтительно проводить азотирование там, где достигаются такие температуры, что означает азотирование непосредственно перед фазой спекания тепловой обработки, которая происходит при температурах 1250-1500°С, или после того как осуществлена эта высокотемпературная фаза. В настоящем изобретении азотирование порошка металла, предпочтительно, происходит после того, как температура порошка металла достигла некоторой стабильности и не колеблется существенно (например, не колеблется более чем на 50°С или около этого). Далее предпочтительно начинать азотирование при температуре около 200-300°С, чтобы избежать поглощения азота в одной зоне порошка. Предпочтительно, азотирование начинают при низкой температуре, подобной 200-300°С, а затем температуру поднимают со скоростью приблизительно от 1°С до 10°С в минуту. Таким образом, стабильный подъем температуры обеспечивает то, что поглощение азота происходит равномерно по всему порошку, и дополнительно обеспечивает то, что температура практически равномерна во время абсорбции, которая может варьироваться в зависимости от порошка и удельной поверхности, и достигает достаточной величины для осуществления абсорбции.
Азотирование порошка тантала может быть осуществлено с применением азотирующего агента, такого как газообразный азот или азотсодержащий газ, или содержащие или генерирующие (выделяющие) азот соединения (например, TaN). Предпочтительно, в данном способе используют газообразный азот. Обычно после того, как порошок тантала достигает предпочтительного интервала температур от примерно 250°С до 600°С, предпочтительно начинают процесс азотирования. В предпочтительном варианте осуществления газообразный азот вводят в печь под вакуумом, и количество вводимого азота зависит от желаемого количества азота в получаемом азотированном порошке и от количества исходной партии порошка, присутствующего в печи. Из примеров можно видеть, что вводились различные количества азота для того, чтобы достичь различного содержания азота в порошке. В свете настоящего изобретения специалист может легко определить количество азота, которое должно быть введено в печь, для заданного содержания азота в конечном порошке металла.
Предпочтительно, чтобы газообразный азот или другие генерирующие азот средства не вводились при температуре выше 600°С, поскольку присоединение азота к танталу является экзотермической реакцией, которая генерирует тепло и приводит к автокаталитическому процессу, который может быть неконтролируемым. Данная реакция приводит к неравномерному распределению азота в исходной партии порошка.
Обычно во время процесса азотирования азот вводится в печь и легко абсорбируется исходной партией порошка, присутствующей в печи. После того, как газообразный азот абсорбировался, или перед этой стадией исходная партия порошка подвергается фазе более высокотемпературной обработки или фазе спекания описанной ранее тепловой обработки. После того как произошли желаемая тепловая обработка при более высокой температуре и желаемое азотирование исходной партии порошка, температуру, предпочтительно, значительно понижают для того, чтобы пассивировать порошок. Обычно порошок находится в виде брикетированного порошка, который впоследствии подвергают размолу. Затем порошок может быть подвергнут процессу деоксидирования. Может быть использован любой обычный способ деоксидирования (раскисления), например с помощью магния или любого другого поглотителя кислорода (кислородного геттера). После того как завершены стадии деоксидирования и последующего кислотного выщелачивания, порошок может быть дополнительно обработан обычными способами, такими как прессование в гранулы и обжиг при желаемой температуре, что зависит от желаемой емкости и типа обжигаемого вентильного металла. Затем спеченные гранулы могут быть использованы в качестве конденсаторных анодов при использовании стандартных методов, известных в промышленности, таких как представленные в патентах США 4805074; 5412533; 5211241 и 5245514 и в европейской патентной заявке 0634762 А1, введенных в настоящее описание во всей их полноте в качестве ссылки.
Азотирование вентильного металла во время тепловой обработки обладает преимуществами по сравнению с другими способами азотирования, которые обычно осуществляют во время стадии деоксидирования. Путем аэотирования во время стадии тепловой обработки достигают более равномерного распределения азота по всей массе порошка вентильного металла. Одной из причин этого может быть тот факт, что аэотирование происходит на ранней стадии обработки металла, после которой имеется еще много других стадий, которые включают в себя воздействие на вентильный металл высоких температур. Эти дополнительные стадии способствуют равномерному распределению азота. Таким образом, чем раньше произойдет азотирование, тем более равномерное распределение азота по всему вентильному металлу будет достигнуто. В примерах, как можно видеть, достигают равномерного распределения азота.
Конечно, в рамках настоящего изобретения возможно проводить больше одной стадии азотирования для того, чтобы получить любое желаемое содержание азота в конечном продукте.
Настоящее изобретение будет дополнительно пояснено нижеследующими примерами, которые предназначены быть иллюстрацией настоящего изобретения.
Использовали 44 фунта (~20 кг) исходной партии порошка тантала, имеющего характеристики, представленные в таблице 1. Исходную партию порошка тантала вводили в печь и помещали в вакуум. Проводили операцию дегазации водорода, поднимая температуру исходной партии порошка до примерно 745°С в течение одного часа, и в течение этого времени стравливали, используя вакуум, повышение давления, являющееся результатом высвобождения водорода. После этого в вакууме температуру исходной партии порошка дополнительно повышали до примерно 1146°С в течение примерно 60 минут, затем температуру исходной партии порошка дополнительно повышали до примерно 1458°С в течение примерно 30 минут, и затем температуру понижали до примерно 350°С. После того, как печь остывала до примерно 1000°С, вводили аргон для того, чтобы помочь процессу охлаждения. После достижения этой более низкой температуры удаляли аргон и вводили в вакуум газообразный азот путем нагнетания и замещения аргона азотом под давлением около 80 тор. Во время такого добавления азота температуру исходной партии порошка повышали до примерно 500°С со скоростью подъема 1°С в минуту, и давление азота понижалось до примерно 1 тор или менее, поскольку тантал абсорбировал азот. После того, как азот был абсорбирован, печь вновь заполняли аргоном и порошку давали остыть. Фигура 1 показывает эту процедуру графически.
Согласно анализу исходная партия порошка имела содержание азота около 1500 ч/млн. Фигура 1 отражает изменения температуры и давления, а также момент ввода азота в ходе тепловой обработки.
Исходную партию порошка тантала (72 фунта — 36 фунтов данного тантала легировано 50 ч/млн Р), аналогичного использованному в примере 1, подвергали тепловой обработке аналогично примеру 1, при которой исходную партию порошка подвергали процедуре дегазации водорода путем подъема температуры исходной партии порошка до примерно 750°С в течение 1 ч и 15 мин. В течение этого времени высвобожденный газообразный водород стравливали в вакууме. После того как уровень вакуума достигал 10 микрон или менее, температуру исходной партии порошка снижали до примерно 350°С, после чего в печь вводили около 80 тор азота. Подобно примеру 1, газообразный азот практически полностью абсорбировался порошком тантала, и в это время температура возрастала примерно на 60°С. После того, как азотирование закончилось, камеру печи отсасывали до 10 микрон или менее, затем температуру исходной партии порошка поднимали до примерно 1186°С за примерно 0,5 ч, и затем поднимали еще выше до примерно 1350°С за 30 мин (фаза спекания тепловой обработки), после чего температуру исходной партии порошка тантала понижали для дальнейшей обработки. Фигура 2 показывает эту процедуру графически.
Порошки примеров 1 и 2 обрабатывали затем следующим образом.
Материал, прошедший тепловую обработку, который был в виде брикетов, размалывали и просеивали с использованием сита 70 меш (US sieve). Порошок 70 меш смешивали с магнием. Содержание магния составляло 0,75 мас.%. Смешанный с магнием танталовый порошок деоксидировали путем реакции при 850°С.
Данную стадию деоксидирования проводили для того, чтобы снизить содержание кислорода в порошке тантала до разумного уровня. Затем деоксидированный порошок тантала обрабатывали азотной кислотой, фтористоводородной кислотой и деионизированной водой для удаления остаточного магния и оксида магния, образовавшегося во время процесса деоксидирования. Обработанный кислотой порошок дополнительно промывали деионизированной водой до тех пор, пока не достигали проводимости деионизированной воды ниже 10 микроом/см. Промытый порошок тантала сушили, используя вакуумную сушилку. Отбирали представительный образец осушенного порошка и анализировали физические, химические и электрические свойства порошка. Результаты показаны в таблицах 1, 2 и 3. Электрические свойства оценивали, используя следующую методику:
Вентильные металлы: что это такое
Вентильные металлы – это специальные материалы, которые используются для изготовления компонентов и систем, связанных с передачей и контролем потока жидкости или газа. Они широко применяются в различных отраслях промышленности, таких как машиностроение, автомобильная промышленность, сталелитейное производство, нефтегазовая отрасль и другие. Вентильные металлы обладают высокой прочностью, устойчивостью к коррозии, теплостойкостью и другими важными свойствами, которые делают их незаменимыми материалами для создания надежных и долговечных систем.
Основными видами вентильных металлов являются сталь, нержавеющая сталь, чугун, бронза и алюминий. Каждый из них обладает уникальными свойствами, которые определяют его специфическое применение. Например, нержавеющая сталь обладает высокой устойчивостью к коррозии и используется в системах, работающих с агрессивными жидкостями или воздухом. Сталь и чугун обладают высокой прочностью и часто используются в системах с большими нагрузками, таких как трубопроводы и клапаны. Бронза и алюминий обладают хорошей теплопроводностью и механическими свойствами, что делает их подходящими для использования в системах с повышенной температурой.
Использование вентильных металлов в промышленности позволяет создавать надежные и эффективные системы передачи и контроля потока жидкости или газа. Они играют важную роль в обеспечении безопасности и энергоэффективности процессов, а также снижают вероятность отказов и аварий.
Определение вентильных металлов
Вентильные металлы представляют собой группу металлических материалов, которые способны отлично справляться с высокими температурами, а также с нагрузками и давлением. Они широко используются в промышленности, в частности, в производстве литных деталей и компонентов для механизмов и машин.
Вентильные металлы обладают высокой прочностью, устойчивостью к коррозии и стойкостью к экстремальным условиям. Они обеспечивают надежную защиту от влияния агрессивных сред и высоких температур, сохраняя при этом свою форму и структуру.
Одним из наиболее популярных вентильных металлов является нержавеющая сталь. Она применяется в различных отраслях, таких как пищевая промышленность, нефтегазовая промышленность, химическая промышленность и медицина. Нержавеющая сталь обладает высокой устойчивостью к коррозии и химическим реактивам, а также обладает привлекательным внешним видом.
Вентильные металлы также могут быть использованы в производстве лопаток газовых турбин, компонентов ракет и авиационных двигателей. Благодаря своим высоким техническим характеристикам, вентильные металлы способны выдерживать экстремальные нагрузки и условия, обеспечивая надежность и долговечность конструкций, где они применяются.
История развития вентильных металлов
Вентильные металлы – это сплавы, основными компонентами которых являются вольфрам и молибден. Их разработка и использование имеют долгую историю, начинающуюся в первой половине XX века.
Первые исследования и эксперименты с вентильными металлами были проведены немецкими учеными в 1920-х годах. Они обнаружили, что такие сплавы обладают высокой тугоплавкостью, износостойкостью и химической стойкостью. Это сделало вентильные металлы привлекательными для использования в различных отраслях промышленности.
В 1930-х годах вентильные металлы начали применяться в авиационной, автомобильной и электроэнергетической промышленности. Их использование в противовибрационных и термостойких компонентах значительно повысило надежность и долговечность механизмов и конструкций.
Во время Второй мировой войны вентильные металлы получили широкое применение в производстве военной техники, включая ракеты, самолеты и танки. Их высокая термостойкость и способность сохранять свои свойства при экстремальных условиях сделали их важным материалом для разработки новых военных технологий.
В последующие десятилетия вентильные металлы продолжили развиваться и находить новые области применения. Сегодня они используются в авиационной, ракетно-космической и энергетической промышленности, а также в медицине, электронике и других отраслях. Их непревзойденные физические и химические свойства делают их незаменимыми материалами для создания высокотехнологичных устройств и систем.
Основные свойства вентильных металлов
Вентильные металлы отличаются особыми физическими и химическими свойствами, которые делают их идеальными для использования в различных отраслях промышленности.
1. Высокая прочность: Вентильные металлы обладают высокой механической прочностью, что позволяет им выдерживать высокие нагрузки при работе в различных условиях. Они могут выдерживать высокое давление и температуры, что позволяет им использоваться в агрессивных средах.
2. Устойчивость к коррозии: Вентильные металлы обладают уникальной способностью сопротивляться коррозии, что делает их идеальными для использования в агрессивных окружающих средах, таких как нефтяная и газовая отрасли, химическая промышленность и другие.
3. Устойчивость к высоким температурам: Вентильные металлы способны выдерживать высокие температуры без потери своих свойств, что делает их незаменимыми в промышленных процессах, где требуется работа с высокими температурами.
4. Долговечность: Вентильные металлы имеют высокую степень стойкости к износу и повреждениям, что позволяет им использоваться в условиях высоких нагрузок и интенсивного использования. Они обладают долгим сроком службы и не требуют частой замены или ремонта.
5. Высокая термическая и электрическая проводимость: Вентильные металлы обладают высокой теплопроводностью и электропроводностью, что позволяет им применяться в различных областях, где требуется передача тепла или электричества.
6. Хорошая обработка: Вентильные металлы обладают хорошими технологическими свойствами, что позволяет легко обрабатывать их для получения нужной формы и размеров. Они могут быть литыми, коваными или изготовлеными методом листовой прокатки.
Типы вентильных металлов
Вентильные металлы — это специальная группа металлов, которые широко используются в производстве вентилей и клапанов. Они обладают рядом уникальных свойств, которые делают их идеальным выбором для таких приложений.
Существует несколько типов вентильных металлов, каждый из которых имеет свои особенности и применение.
1. Нержавеющая сталь
Нержавеющая сталь является одним из наиболее распространенных и популярных типов вентильных металлов. Она обладает высокой стойкостью к коррозии, что делает ее идеальным выбором для использования в условиях высокой влажности или в агрессивных средах. Нержавеющая сталь также обладает высокой прочностью и долговечностью, что позволяет ей выдерживать высокие нагрузки и эксплуатационные условия.
2. Чугун
Чугун — это другой распространенный тип вентильных металлов, который демонстрирует хорошую стойкость к коррозии и обладает высокой прочностью. Чугун используется в основном для производства вентилей, которые должны выдерживать высокие давления и иметь длительный срок службы. Он также обладает хорошей теплопроводностью и позволяет эффективно регулировать потоки жидкости или газа.
3. Алюминий
Алюминий — легкий и прочный металл, который широко используется в производстве вентилей и клапанов. Он обладает высокой прочностью, хорошей устойчивостью к коррозии и отличной теплопроводностью. Благодаря своей легкости, алюминиевые вентили могут использоваться в приложениях, где важна минимальная масса и ресурсоемкость.
4. Латунь
Латунь — это сплав меди и цинка, который обладает высокой коррозионной стойкостью и обрабатываемостью. Латунные вентили широко применяются в различных областях, включая сантехнику, газоснабжение и промышленное оборудование. Они обладают отличной герметичностью и регулируемостью, что делает их надежным выбором для управления потоком жидкостей и газов.
Это лишь некоторые из типов вентильных металлов, которые используются в различных отраслях. Каждый из них обладает уникальными свойствами и преимуществами, которые делают их эффективным решением для специфических задач и условий эксплуатации.
Применение вентильных металлов в различных отраслях
Вентильные металлы, такие как железо, алюминий, медь и титан, широко используются в различных отраслях благодаря своим уникальным свойствам. Представляя собой стойкие и прочные материалы, они находят применение в машиностроении, химической промышленности, энергетике и других областях.
Одним из основных применений вентильных металлов является производство и монтаж трубопроводных систем. Железо, например, широко используется в газопроводах и водопроводах, благодаря своей стойкости к коррозии и высокой прочности. Алюминий и медь активно применяются в системах кондиционирования воздуха и охлаждения, так как они обладают хорошей теплопроводностью и легкостью обработки.
Вентильные металлы также находят широкое применение в автомобильной промышленности. Они используются для производства двигателей, кузовных деталей и других компонентов автомобилей. Например, титановые детали могут быть использованы для создания легких и прочных каркасов автомобилей, что позволяет снизить вес и повысить эффективность использования топлива.
Вентильные металлы также имеют важное значение в энергетической отрасли. Они применяются для производства и установки газовых и нефтяных турбин, трубопроводов и прочих компонентов энергетических систем. Благодаря своей высокой теплостойкости и долговечности, вентильные металлы обеспечивают надежное и безопасное функционирование энергетического оборудования.
В целом, вентильные металлы являются неотъемлемой частью многих отраслей промышленности. Их уникальные свойства делают их незаменимыми в процессах производства и эксплуатации различных технических систем. Благодаря своей прочности, теплостойкости и стойкости к коррозии, эти металлы обеспечивают надежность и долговечность конечных изделий.
Преимущества использования вентильных металлов
1. Высокая прочность и стойкость к коррозии: Вентильные металлы, такие как нержавеющая сталь и титан, обладают высокой прочностью и стойкостью к различным агрессивным средам. Они могут использоваться в условиях высоких температур, а также при контакте с химически активными веществами, не подвергаясь деформации или разрушению.
2. Долговечность и надежность: Вентильные металлы обладают высокой степенью долговечности и надежности. Они способны выдерживать длительные периоды эксплуатации без потери качества и функциональности. Это особенно важно в условиях, где требуется постоянная работа и непрерывное функционирование системы.
3. Устойчивость к высоким температурам: Вентильные металлы обладают высокой устойчивостью к высоким температурам. Они не плавятся и не деформируются при воздействии высоких температур, что позволяет использовать их в горячих процессах и системах.
4. Широкий спектр применения: Вентильные металлы имеют широкий спектр применения в различных отраслях промышленности. Они используются в производстве автомобилей, самолетов, судов, медицинского оборудования и других технических изделий, где требуется высокая степень надежности и долговечности.
5. Легкость обработки: Вентильные металлы отличаются высокой легкостью обработки. Они могут быть сварены, раскроены, загнуты или прокатаны в различные формы без потери своих свойств. Это обеспечивает гибкость в производственном процессе и позволяет создавать изделия любой сложности.
Перспективы развития вентильных металлов
Вентильные металлы представляют собой специальные металлические материалы, которые используются в различных отраслях промышленности, включая авиацию, автомобильное производство, энергетику и медицину. Они обладают уникальными свойствами, такими как высокая прочность, низкая плотность и хорошая коррозионная стойкость. Благодаря этим характеристикам, вентильные металлы получили широкое применение и имеют большие перспективы развития.
Вентильные металлы могут быть использованы в создании легких и прочных конструкций. Это особенно важно в авиационной и автомобильной отраслях, где важна максимальная эффективность и экономичность. Благодаря своей низкой плотности, вентильные металлы позволяют снизить массу конструкций, что приводит к снижению потребления топлива и улучшению экологических показателей.
Еще одной перспективой развития вентильных металлов является их возможность использования в производстве альтернативных источников энергии, включая солнечные и ветровые установки. Вентильные металлы обладают отличной термической и электрической проводимостью, что позволяет создавать эффективные контакты и повышать энергетическую эффективность. Внедрение вентильных металлов в энергетический сектор может способствовать увеличению доли возобновляемых источников энергии и снижению нагрузки на окружающую среду.
Также вентильные металлы нашли применение в медицине, особенно при создании имплантатов и протезов. Благодаря своей биокомпатибельности и стерильности, вентильные металлы могут быть использованы в контакте с организмом без риска отторжения или инфекции. Это открывает новые возможности для разработки качественных и долговечных медицинских изделий, которые могут улучшить качество жизни пациентов.
В целом, перспективы развития вентильных металлов очень обширны. Благодаря своим уникальным свойствам и возможностям, они могут быть широко применены в различных отраслях промышленности, способствуя повышению эффективности и снижению негативного воздействия на окружающую среду.
Вопрос-ответ
Вентильные металлы — что это за материалы?
Вентильные металлы — это сплавы, которые обладают высокой коррозионной стойкостью и устойчивостью к высоким температурам. Они используются в производстве различных компонентов, таких как вентили, клапаны, дроссельные заслонки и т.д. Главными представителями вентильных металлов являются титан, никель, хром и их сплавы.
Зачем используют вентильные металлы в производстве вентилей?
Вентильные металлы обладают рядом уникальных свойств, которые делают их идеальным материалом для производства вентилей. Во-первых, они имеют высокую прочность и стойкость к коррозии, что позволяет им работать в агрессивных средах. Во-вторых, они обладают хорошей термостойкостью, что позволяет использовать вентили с вентильными металлами в условиях высоких температур. Также вентильные металлы обладают низкой плотностью и хорошей устойчивостью к ударным нагрузкам, что делает их идеальными для производства вентилей в авиационной и космической отраслях.
Какие преимущества имеют вентильные металлы перед другими материалами?
Вентильные металлы имеют ряд преимуществ перед другими материалами. Во-первых, они обладают высокой коррозионной стойкостью и устойчивостью к высоким температурам, что позволяет им использоваться в агрессивных средах и при высоких температурах. Во-вторых, они обладают высокой прочностью и устойчивостью к ударным нагрузкам, что делает их идеальными для производства компонентов, работающих в экстремальных условиях. Также вентильные металлы имеют низкую плотность, что делает компоненты из них легкими и удобными в использовании.
Какие отрасли промышленности используют вентильные металлы?
Вентильные металлы нашли применение во многих отраслях промышленности. Они особенно востребованы в авиационной, космической и нефтегазовой отраслях. В авиации они используются для производства компонентов двигателей, а также для производства вентилей, дроссельных заслонок и других компонентов системы управления воздушным потоком. В космической отрасли они используются для производства компонентов ракетных двигателей и других систем. В нефтегазовой отрасли они применяются для производства компонентов скважинных насосов, клапанов и трубопроводов. Кроме того, вентильные металлы находят применение в медицине, химической промышленности и других отраслях, где требуется высокая коррозионная стойкость и стойкость к высоким температурам.