Когда и, что лучше паять с канифолью, а когда с кислотой или бурой?
При пайке, в отличие от сварки, соединяемые поверхности не расплавляются для смешивания слоев с последующим отвердением, а остаются в неизменном твердом состоянии и расплавляется только дополнительно добавленный металл, который и соединяет между собой соединяемые поверхности. Эта добавка называется припой.
Для того, чтобы края соединяемых деталей хорошо сцепились друг с другом, нужно, чтобы они хорошо смачивались припоем. Достичь этого можно применяя различные флюсы: канифоль, бура и, так называемая, кислота.
Канифоль
Канифоль производят из смолы хвойных деревьев и представляет собой твердое вещество, отчасти по цвету напоминающее янтарь.

Для удобства пользователей производители упаковывают ее в различную тару.

Может также поставляться в продажу в составе готового припоя.

Пользоваться таким припоем очень удобно, так как плавящийся припой с флюсом одновременно покрывают стык спаиваемых деталей, сокращая время процесса.
Канифоль применяется в основном при пайке электротехнических изделий, таких как провода, радиодетали, микросхемы, поскольку она совсем не окисляется со временем, что способствует длительному и прочному соединений.

Бура
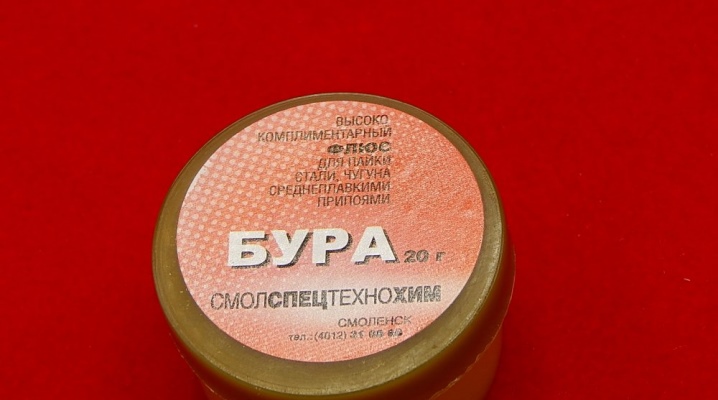
Бура — это еще один флюс, который используется при пайке. Для этих целей она поставляется в виде порошка. В продажу поступает упакованная в баночки или целлофановые пакетики.

Бура имеет высокую температуру плавления (около 900 градусов) и для ее расплавления и последующего нанесения обычный паяльник не подойдет ни коим образом, а уж о пайке радиодеталей с использованием буры и думать нечего!
Применяется такой флюс преимущественно при пайке крупных деталей из цветных металлов, в основном медных труб систем отопления и кондиционеров, бронзы, сталей тугоплавкими припоями с помощью паяльной лампы или газовой горелки.

Паяльная кислота.
Сразу надо заметить, что такое название в корне неправильное, так при пайке используется не чистые кислоты, а производные на их основе — ортофосфорной, серной, азотной.
Последняя наиболее известна, а потому больше всего применяется в быту. К тому же ее очень легко приготовить самостоятельно — потребуются лишь сама кислота, цинк (можно использовать даже корпус батарейки), чистая вода, стеклянная емкость и время.
Применяется паяльная кислота при соединении сильно загрязненных (химически) металлов: меди и ее сплавов, никеля, железа, конструкционных сталей и сплавов цветных металлов. Также, как и в случае с бурой, паяльную кислоту нельзя применять при спаивании проводов и радиодеталей, поскольку со временем место соединения окисляется и разрушается.
Выпускается соляная кислота для пайки расфасованная во флакончики из ПЭТ-материалов со специальными носиками для удобства нанесения на место пайки.

Преимущества паяльной кислоты в быстром и качественном обезжиривании деталей и хорошим и надежным соединением.
К недостаткам, как уже говорилось выше, является то, что этот флюс под зоной пайки и рядом с ней еще длительное время реагирует с металлом, разрушая соединение. Кроме того, она плохой проводник электротока и вызывает местный нагрев при его прохождении через место спайки, нарушая тем самым электротехнические параметры.
Паяльный жир.
Есть еще один флюс, который почему-то незаслуженно редко применяется при пайке — это паяльный жир. Этот вид флюса из-за своей специфичности редко используется в быту, но активно применяется у профессионалов в области ремонта электроаппаратуры.
Паяльная жировая смесь в своем составе содержит, канифоль, стеарин, технический вазелин, хлорид цинка, хлорид аммония, высокоочищенную воду. Внешне походит на животный жир и потому и получил такое название.

В зависимости от консистенции и сочетания химических компонентов паяльный жир разделяют на два вида— нейтральный и активный.
Первый содержит канифоль и стеарин и применяется для удаления оксидов для пайки деталей оловянно-свинцовым припоем.
Второй сделан на основе вазелина и парафина и имеет большую коррозийную активность и используется при пайке цветных металлов и сильно поржавевшего железа. Из-за своей высокой способности вызывать коррозию не может быть использован для пайки печатных плат.
А из этого видео вы узнаете еще кое-что о выборе флюса по другим аспектам.
автор вопроса выбрал этот ответ лучшим
комментировать
в избранное ссылка отблагодарить
Ким Чен Ын [562K]
2 года назад
Канифоль, это флюс, если точней,то одна из разновидностей флюса.
Флюс для пайки, это вещество для очистки поверхности перед пайкой от жировых загрязнений, от оксидной плёнки и.т.п.
И причём флюс естественного (ну или природного) происхождения (составная часть смолы хвойных деревьев).
Визуально представляет из себя стекловидную массу и причем у канифоли нет чёткой границы плавления (после нагревания канифоли паяльником под воздействием температуры она плавится постепенно), она аморфна.
Выглядит вот так канифоль в заводской упаковке

(сосновая в частности) цвет может быть от темно-красного и до светло-жёлтого.
Канифоль в качестве флюса чаще используется для работы в домашних условиях, я например медные провода спаиваю между собой с использованием именно канифоли, а не иных флюсов, результат положительный, во всяком случае такое соединение намного качественней скрутки, а клеммы не всегда есть под рукой.
Если в целом, то канифоль используется там где к прочности соединений нет особых и жёстких требований.
Помимо прочего канифоль в сравнении с другими флюсами имеет демократическую цену, то есть это не дорогой флюс и плюс практически безвредный, это важно для работы в домашних условиях.
Так же её используют при пайке различных микросхем.
Бура, это тоже флюс, но в отличие от той же канифоли, флюс высокотемпературный (температура плавления 700 и выше градусов).
Химически бура, это декагидрат тетрабората натрия.
Используется при пайке различных металлов и их сплавов, там где есть особые требования к прочности соединений.
Я например, использую этот флюс при пайке медных труб (канифоль тут не подойдёт) и отопления и водопровода, результат положительный.
И причём, эту же буру можно использовать при ремонте тех самых медных труб.
Естественно бура (флюс) используется вместе с припоем.
Визуально, это порошок белого цвета.
Паяльная кислота, частично «конкурент» буры, может использоваться и для пайки (точней при подготовке к спаиванию) меди в том числе, но помимо этого паяльная кислота используется и при работе с конструктивной сталью, никелем, железом, различными сплавами цветных металлов и.т.д.
Например нужно спаять между собой детали из алюминия, или стальные детали, то бура тут может и не справиться, нужна паяльная кислота.
В отличие от той же канифоли, паяльная кислота используется там где есть повышенные требования к прочности соединений.
комментировать
в избранное ссылка отблагодарить
домов ой [50.1K]
более месяца назад
Начну ответ с Буры — это вещество предназначено для массивных деталей и использования мощных паяльников, газовых горелок, а так же в кузнечном деле.
Бура в отличие от канифоли и паяльной кислоты не используется для пайки, мелких элементов и деталей электроники.
Теперь про паяльную кислоту — кислота может использоваться для пайки, как массивных деталей, так и мелких в том числе элементов радиоэлектроники.
Преимущество паяльной кислоты в удобстве и чистоте пайки, но как утверждают специалисты кислоту не рекомендуют использовать при пайке особо мелких деталей электроники, телевидео аппаратуры, компьютерной и прочей аппаратуры.
Либо в случае использования нужно обязательно по окончанию пайки, тщательно вымывать всё спиртом, во избежания в дальнейшем окисления и коррозии на деталях и элементах.
Канифоль — это старая безобидная помощница в ремонте разного рода электроприборов, а также теле радио видео аппаратуры используется для ремонта (пайки) деталей, элементов не очень мелкого размера, так как имеет свойство оставлять загрязнение вокруг места пайки, хотя загрязнение от канифоли относительно безвредно, но не желательно для мелких элементов и деталей, поэтому канифоль для пайки электроники и компьютерной техники сейчас заменена на более подходящие припои и флюсы.
Это припои которые уже в своем составе содержат и сам припой и флюс, даже ту же канифоль, но в строго дозированном объеме.

А для мелкой электронной аппаратуры (компьютерной техники, телефонов, смартфонов и прочих современных устройств в которых используются микроэлементы) для пайки применяют специальную пасту для пайки, содержащую в себе все необходимые компоненты.

Но даже при наличии таких технологий как припой содержащий канифоль или пасты для пайки — и Бура, и Канифоль, и Кислота для пайки востребованы и применяются как в быту, так и в промышленных масштабах.
Как пользоваться флюсом для пайки Бура (Тетраборат Натрия), как наносить, как прогревать правильно?
Бура (научное название — декагидрат тетрабората натрия) является высокотемпературным флюсом и используется для пайки различных металлов: меди, различных сплавов из меди, стали, чугуна. Температура плавления Буры составляет от 700 до 900 гр. С. Изготавливается согласно ГОСТа 8429-77, выпускается в порошкообразной форме и разведенной и продается в разной фасовке от 20 гр. и больше.

Бура используется как сухая, так и разведенная.
К примеру, Вы припаиваете к медной пластине другую деталь из меди.
Необходимо зачистить место пайки, наждачной шкуркой, железной щеткой, надфилем, ножом на выбор, наноситься бура, если порошок, то можно использовать не широкую отвертку, если разведенная, то кисточкой (для рисования), затем место соединения прогревается газовой горелкой 15 — 20 секунд и паяют с выбранным припоем. Прогревать надо равномерно, припой должен ложиться ровно.
автор вопроса выбрал этот ответ лучшим
комментировать
в избранное ссылка отблагодарить
Ким Чен Ын [562K]
6 лет назад
Так называемая «бура» это высокотемпературный флюс с температурой плавления, 700-т, 900-т градусов Цельсия.
Купить (выпускают) в виде порошка, хорошо растворяется в воде.
Что касается самого процесса пайки с применением буры, то нужна предварительная подготовка, многое зависит от того что именно паяем.
К примеру пайка медных труб для водопровода, или системы отопления.
Перед пайкой необходимо зачистить и внутреннюю и наружную поверхность медных труб (труба вставляется в трубу).
Внутренняя поверхность зачищается не большой щёткой с металлической щетиной (как вариант).
Наружная наждачной бумагой.
Далее на зачищенную поверхность наносится флюс бура (и на внутреннюю и на наружную поверхность трубы), удобно это делать не большой кисточкой.

Затем две трубы плотно стыкуются между собой.
Включаем газовую горелку и спаиваемую поверхность разогреваем до нужной температуры, время воздействия пламени не менее 20-и секунд.
Далее используем припой, который так же расплавляется при помощи газовой горелки.
Припой наносится равномерно не место будущего соединения.
комментировать
в избранное ссылка отблагодарить
домов ой [50.2K]
6 лет назад
Бура это хороший и дешёвый флюс, только лишь с тем уточнением, что это всё таки достаточно высокотемпературный флюс и применяется он чаще не в пайке, а в ковке и сваривании металлов.
При сваривании и ковке металла, на нагретую деталь наносится бура или же её просто упускают в короб с бурой и там окунают и хорошо (обильно) обсыпают порошком (флюсом), затем производят дальнейшие манипуляции с заготовкой сваривание или ковку.
Бура достаточно хорошо очищает и помогает склеиванию металлов при ковке, вытяжжке или сваривании.
В подсобном (домашнем) использовании буру применяют для чистки паяльников или при сваривании газосваркой для более качественных и герметичных швов. Но всё же в основном применяются жидкие кислоты и флюсы, а бура применяется в промышленных масштабах (кузнях, цехах заводов и мастерских по ремонту где используются огромные объёмы флюсов и работ).
Для чего нужна бура при пайке и как ею пользоваться?
Для того чтобы осуществить пайку металла, требуется заблаговременно ликвидировать с поверхности остатки оксидов. С данной целью используется флюс, который также необходим для предотвращения окисления во время нагревания и стимуляции растекаемости расплавленных припоев. Чтобы паять изделия из меди, лучше всего использовать буру в качестве припоя, соответствующую всем обязательным требованиям.
Что это такое и для чего нужна?
Бурой для пайки называют высокотемпературный вид флюса порошкообразного вида, что применяется во время соединения изделий из металла путем пайки. Плавление данного вещества может происходить под влиянием температуры более 700 градусов по Цельсию. Паяльная бура имеет свой ГОСТ, согласно которому происходит ее изготовление, регулируются характеристики.
Вещество в виде порошка внешне очень похоже на соль, другими словами оно называется тетраборат натрия. Синтез буры происходит естественным путем, а добыча ее осуществляется из солевых озерных отложений.
Применение данного вещества довольно широко, но чаще всего она используется для спайки труб из меди.
Преимуществами применения буры можно назвать следующие моменты:
- у материалов, которые планируется обрабатывать, может быть разный температурный режим;
- получение качественного, надежного сварочного шва не только между металлами, но и между металлической и неметаллической поверхностью;
- простота распаивания швов при необходимости в разъединении деталей;
- при спайке детали не коробятся и не деформируются;
- увеличение производительности во время капиллярной пайки;
- получение ровных и долговечных швов даже у мастера с небольшим опытом работы.
Недостатки у тетрабората натрия следующие:
- выделение большого объема солей, которые с высокой скоростью застывают на металле;
- впитывание влаги из окружающей среды;
- сложность подбора нужного количества буры для неопытного сварщика.
Состав и свойства
Химическая номенклатура буры для пайки свидетельствует, что это кристаллогидрат соли натрия тетраборной кислоты. Если в составе вещества имеется 10 водяных молекул, то его называют декагидратом тетрабората натрия. Говоря простыми словами, это соль, что окружена оболочкой, в составе которой 10 или 5 молекул воды.
Температура в 64 градуса тепла способствует тому, что декагидраты плавятся и при этом теряют воду. Обезвоживается бура при температуре 380 градусов по Цельсию. Тетраборату свойственна выдержка нагрева до температуры в 742 градуса и плавка при ее повышении.
В составе буры присутствуют натрий хлор, барий хлор и в некоторых случаях борная кислота. Флюс в виде раствора имеет высокую способность к растворению окислов металла, а также жировых пленок и всего лишнего, что может препятствовать спайке материалов.
Благодаря использованию буры во время пайки многие изделия выпускаются без брака.
Виды
По внешнему виду сварочную буру делят на 2 вида.
- Твердая. В порошковом виде флюс имеет вид твердых мелких фракций. Такая форма способствует легкости выкладывания буры на металлическую поверхность перед процессом спаивания, вещество при этом не растекается. Твердую буру реализуют в коробах, которые герметичны, тем самым оберегают вещество от воздействия влаги и негативного влияния окружающей среды. В порошковой фракции бура имеет белый цвет.
- Разведенная. Этот вид буры считается наиболее подходящим для легкого металла и его сплава. Вещество представляет собой ту же порошковую буру, но растворенную в жидкости. Данная особенность флюса способствует тому, что его можно использовать при низких температурах спаивания. Пользоваться бурой в разведенном виде довольно просто: в нее макают мелкие металлические элементы и после этого паяют. Такой флюс популярен в ювелирном деле, а также при работе с проводами, контактами.
Популярные производители
Бура для пайки реализуется под двумя марками:
- А – применяется при работе с цветными металлами, фриттом, фаянсовой посудой и другим;
- Б – незаменима для эмали, глазури, технического оборудования, проволоки и сантехнических элементов.
Популярными производителями данного вещества на сегодня можно назвать Rexant, «ЗУБР», «Латус» и другие. Данные товары пользуются хорошим спросом у потребителя, так как имеют высокие качественные характеристики и доступную стоимость.
А также хорошо себя зарекомендовали Буйский химический завод, ХимПэк и Xiamen.
Как пользоваться?
Минимальной температурой пайки, при которой можно паять железо даже с помощью растворенной буры, является 400 градусов по Цельсию. Зачастую вещество используют в совокупности с борной кислотой, в результате чего состав получается более универсальным с низкой рабочей температурой. При горении бура напоминает стекольную массу, а также выделяет соли, которые стоит немедленно удалять.
Если требуется смешать буру с иным компонентом, то в этом случае стоит соблюдать пропорцию 1 к 1. Перемешивание твердых частиц стоит производить в фарфоровой ступе или иной емкости, которая не имеет свойства впитывать. Жидкую буру заблаговременно нужно нагреть. При выпаривании раствора наблюдается образование твердого флюсового осадка.
Для увеличения активности буры ее смешивают с фтористой или хлористой солью. Первым методом использования буры является ее размещение на месте будущей пайки, таким образом вещество сможет разогреться и расплавиться на установленном участке. Если у мастера имеется жидкая пайка, то в нее стоит окунуть элемент, далее припаять его обычным способом.
Для того чтобы после использования буры во время пайки получить хороший результат, металл рекомендуется заранее подготовить, устранив с него ржавчину. После этого металлическую поверхность прогревают паяльной лампой, оставляя маленький зазор между деталями. В зазор вводят буру с припоем, а после начального этапа кристаллизации вещества прекращают нагрев.
Последовательность действий должна строго соблюдаться, при этом не стоит переусердствовать с количеством флюса.
Буру для пайки часто используют как не имеющие опыта сварщики, так и профессионалы своего дела. Преимущества данного способа сваривания материалов во многом превосходят его недостатки. Данный вид припоя способен хорошо проникать в детали, гарантируя прочность их соединения. Согласно рекомендациям специалистов пайку стоит проводить в помещении, которое хорошо проветривается, так как в ходе данной процедуры образуется много дыма.
О том, как работает бура, смотрите далее.
Как с помощью буры паяют металл


Пайку металлов проводят, предварительно удаляя с их поверхности следы оксидов. Для этого применяют флюсы. Они должны предотвращать окисление при нагреве и стимулировать хорошего растекание расплавленного припоя.
Для пайки медных изделий идеально соответствует всем требованиям припой из буры. Вещество известно со средних веков. Добывали его в озерах Индии, Тибета, затем перевозили в Европу, где использовали для обработки тканей и кожи, производства стекол.
Бура широко применяется для работы с металлами. При изготовлении или ремонте металлических изделий проводится пайка бурой. Прежде всего, метод применяют для деталей из меди, латуни. Особенную разновидность этого флюса используют при ремонте ювелирных изделий.
Состав и свойства

Точное происхождение исторически сложившегося, тривиального названия окончательно не выяснено. Согласно химической номенклатуре бура – кристаллогидрат натриевой соли тетраборной кислоты.
Если в состав входит 10 молекул воды, то вещество называется декагидрат тетрабората натрия. Существуют виды кристаллогидрата с пятью молекулами воды.
Они называются пентагидратами тетрабората натрия. Строго говоря, состав буры представляет собой соль, окруженную гидратной оболочкой из 10 диполей воды.
При 64 ℃ декагидрат расплавляется, постепенно теряет воду. Полное обезвоживание буры происходит при 380°. Образующийся тетраборат стойко выдерживает нагревание до 742° и только потом расплавляется.
Такое поэтапное плавление буры несколько смущает обычных потребителей, привыкших к тому, что вещество плавится строго при одном значении температуры. Специфика объясняется присутствием молекул воды в кристаллогидрате. Эта особенность упрощает применение буры при пайке.
Качество вещества нормировано государственным стандартом. Существует две марки сырья, представляющего собой техническую буру:
- марка А – это 99,5%-ный декагидрат соли. Остальные 0,5% состоят из карбонатов, сульфатов, мизерного количества соединений свинца и мышьяка;
- марка Б — 94%-ный декагидрат, содержание примесей в котором составляет 6%.
Обе марки не очень устойчивы. Срок хранения технической буры не должен превышать полгода. В качестве флюса рекомендуют применять буру марки Б. Она полностью соответствует требованиям пайки, стоит дешевле, чем сырье марки А.
Преимущества и недостатки
Флюс, приготовленный на основе буры, очень популярен. Этот материал всегда есть в продаже. Для пайки медных изделий бура – самый доступный флюс, имеющий бюджетные цены.
Буру также используют для пайки некоторых видов сталей, ювелирных сплавов. Для процесса подходят припои с содержанием меди или серебра. Паяльные швы при необходимости всегда можно просто распаять.
В зависимости от элементного состава деталей можно пользоваться не только кристаллическим порошком, но и раствором. Кристаллогидрат прекрасно растворяется в воде.
Существуют некоторые сложности при использовании буры. Место припоя после окончания пайки покрыто налетом. Его нужно механически очищать.
Срок хранения материала ограничен, беречь его нужно в сухом месте. Несмотря на это, бура остается востребованной на производстве и в домашнем хозяйстве.
Применение порошка для латуни и меди

Практики часто используют флюс, который хранился дольше положенного времени. Для пайки латунью буру стоит заново переплавить. Охлажденный порошок нужно поместить в банку с герметичной крышкой. Пренебрежение этой процедурой может испортить работу из-за накопившихся при хранении шлаков.
В начале пайки рабочую зону надо прогреть до хорошо заметного красного цвета. Нагрев стоит начинать сначала по краям, а затем уже непосредственно в месте пайки.
Затем нагретую зону следует постепенно посыпать флюсом, дождаться пока он растечется в виде пленки по краям детали. В этот момент разогретый латунный припой нужно окунуть в расплав буры, чтобы он покрылся горячей флюсовой пленкой.
Как показывает опыт, место пайки имеет при этом красный цвет, расплав буры окрашен в синеватые цвета. Очень долго держать припой во флюсе нельзя. Могут образоваться оксидные шлаки.
Затем следует опять прогреть рабочую зону. Латунь приобретёт оранжевый светящийся вид. Можно приступать непосредственно к проведению пайки. Если все сделать верно, припой заполнит все зазоры.
Место пайки станет золотистым. Когда процесс закончен, горячую зону нужно присыпать порошком буры и оставить остывать. Детали из меди в горячем (200 ℃) состоянии можно поместить в смесь, содержащую поровну ацетон и воду, или просто в воду. Резцы имеет смысл погрузить в горячий песок.
Правильно сделанное соединение имеет прозрачную пленку с легким синим оттенком. На нем нет капель припоя. При неправильно выполненной пайке шов покрывается черной пористой коркой.
Причиной может быть перегрев рабочей зоны, вследствие которого образовались шлаки, или плохое качество флюса на основе буры. Так проводят пайку латуни и других медьсодержащих сплавов.
Применение растворов
Для более легких металлов применяют раствор буры. Работать с жидким флюсом гораздо проще, достаточно просто окунуть в него деталь и начинать пайку. Подобным способом паяют ювелирные изделия, контакты, провода, другие мелкие детали.
Иногда присутствия только буры в составе флюса недостаточно. В таких случаях для пайки применяют смеси. Распространенная добавка, помогающая справиться с задачей, – борная кислота.
Обычно кислоту и буру берут в равных частях. Иногда применяют фториды цинка, хлориды калия, соли других щелочных металлов. Порошки тщательно растирают пестиком в фарфоровой ступке. Можно брать ступку из другого материала, главное, чтобы он не поглощал смесь буры.
При любой пайке сначала проводят зачистку концов деталей. Делать это можно наждачной бумагой, жесткой щеткой или надфилем. Затем насыпают тонкий слой порошка.
Раствор можно наносить кисточкой или простым окунанием детали. Затем рабочую зону равномерно прогревают, не достигая плавления деталей, проводят пайку с требуемым припоем. Он должен хорошо растечься в месте соединения тонким слоем.
Процесс легко выполним в домашних условиях. На производстве для постоянной работы удобна паяльная станция. Существует несколько видов установок с различной комплектацией.
Они производятся в нашей стране и заграницей. Всегда можно подобрать модель, подходящую по набору функций и стоимости.
Соединение медных труб

Трубопроводы из меди – дорогое удовольствие. Вложение денег может быть оправдано при тщательно проведенном монтаже, который часто проводят методом капиллярной пайки с использованием буры в роли флюса.
Стоит отметить, что сегодня, продаются и другие флюсы, более удобные в применении. Одну трубу вставляют во вторую или фитинг так, чтобы зазор не превышал 0,4 мм.
Время пайки невелико, составляет 3 минуты. Важно, чтобы детали при работе оставались неподвижными. Чтобы порошок буры прилип к поверхности, медь вначале прогревают горелкой.
Для труб с диаметром до 108 мм процесс пайки проводят при низких температурах, не превышающих 450°. Шов получается широкий (до 50 мм), но не очень прочный. Широкие трубы, с диаметром больше 159 мм, паяют при высоких температурах. Выполнить процедуру могут только профессионалы.
В обоих случаях расплав припоя хорошо проникает в капилляры деталей, что способствует образованию прочных соединений. Остатки буры рекомендуется удалять.
Нужно помнить, что пайка сопровождается образованием дыма, поэтому работать можно только в проветриваемых помещениях.