Термитная сварка: особенности процесса и сфера применения
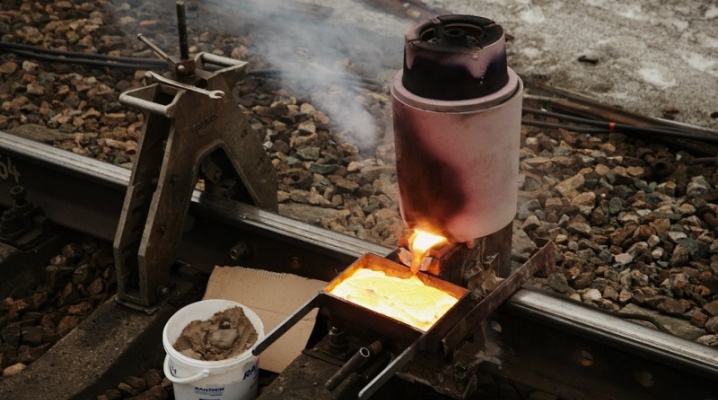
Термитная сварка становится все более популярной в сфере тяжелой промышленности и строительства. Из материала данной статьи вы узнаете, что она собой представляет, какой бывает, где применяется.
Что это такое?
Термитная сварка – технология сварки металлических деталей с применением термита (порошкового вещества, содержащего оксиды металлов и алюминий). По сути, это смесь алюминиевой и магниевой пудры, металлической окалины и металлических присадок.
Термит используется в качестве источника энергии, он необходим для нагрева металла.
Преимущества и недостатки
По-другому термитную сварку называют порошковой. Она имеет ряд достоинств. Например, к ним можно отнести качество сварочных швов. Такие стыки достаточно прочные и долговечные. Если в составе порошкового вещества содержится алюминий, они устойчивы к ржавчине. Термитной сварке присуща экономичность. Такая работа не требует большого расхода энергии. Причем она оптимально проста, а потому под силу не только опытным сварщикам, но и мастерам-новичкам. Работа не занимает много времени, ее можно проводить посредством компактного инструментария.
Наряду с достоинствами, у термитной сварки есть и недостатки. К примеру, перед самой сваркой требуется подготовка металла и кабеля (по отдельности). Кроме того, отследить сварочный процесс довольно сложно. Ввиду этого нередко приходится применять бесшовное оборудование, а управлять им умеет далеко не каждый мастер.
Виды
Выделяют 2 вида термитной сварки:
- тигельная (алюминиево-термитная);
- муфельная.
Каждый вид сварки применяют исходя из поставленных условий. Сварка первого типа осуществляется с созданием наплавки. Это позволяет сваривать чугун без стыковки. К ней прибегают тогда, когда необходимо соединить элементы заземляющих контуров и металлоконструкций, которые нужно отремонтировать путем наплавки. Для муфельной сварки характерна потребность в контакте, за счет чего происходит испарение лишнего алюминия.
Для сварки второго вида используют вспомогательную накладку (термитный патрон), облегчающую сварку проводов много- либо одножильного типа. В данном случае для сварки в качестве термита применяют магний.
Нагретый состав может впитаться в поверхность, он не растекается по ней. Но если приходится работать с алюминием, перед началом работы нужно избавляться от окисной пленки и использовать флюс.
Особенности процесса
На первоначальном этапе сварки поджигают саму смесь, температура возгорания которой может достигать 1350 градусов. При этом эффективные способы поджога могут быть разными. Достичь необходимой температуры можно путем получения электрического разряда, в процессе сжигания специализированного шнура либо взрыва пиропатрона. Когда термит горит, температура смесового состава достигает 2500 градусов и более.
В процессе сгорания выделяется энергия, посредством которой кромки соединяемых деталей переводятся в полужидкое состояние. Металл смешивается со сварочной смесью, после чего происходит кристаллизация. Примечателен тот факт, что для горения не нужен кислород, поскольку внутри газа имеется окислитель. При необходимости данную сварку можно осуществлять в среде инертного газа.
При алюминиево-термитной сварке рельсов изначально производят расчет выделяющегося количества теплоты. Его должно хватать для сварки. После этого определяются с составом термитной шихты. Необходимо проследить за равномерностью состава смеси. Затем ее поджигают и доводят до температуры 1350 градусов.
После этого повышается температура в термитной шихте. Как правило, термит превращается в жидкость за 20-30 секунд. При этом масса металла будет составлять не более 1⁄2 массы используемой смеси (все остальное – шлак). Из-за малой плотности шлак поднимется вверх, а металл осядет на дно тигля.
Сложность при ремонтировании рельсов заключается в том, что сваркой приходится заниматься в полевых условиях. Используемый в работе аппарат достаточно массивный. После подготовки торцов между ними создают зазор в 2-3 см, детали выравнивают и фиксируют в заданном положении. Затем устанавливают огнеупорную форму и сваривают детали.
Специфика термитной сварки заключается в том, чтобы сделать точные расчеты. Важно подобрать количество порошка таким образом, чтобы расплавленного металла хватило для заполнения зазора. Кроме того, необходимо следить за тем, чтобы порошок был хорошо размешан. Старт следует проводить при температуре не менее 1400 градусов.
Термитная сварка: виды, преимущество, применение
Термитная сварка основана на способности некоторых порошкообразных механических смесей металлов с окислами металлов (термитов) сгорать, выделяя большое количество тепла.
В качестве окислов в термитных смесях используют железную окалину (закись железа), а в качестве горючих металлов — алюминий, магний и др. Источником кислорода в термите является окисел железа, а источником тепла — металл, входящий в смесь в чистом виде.
Для получения теплового эффекта количество тепла, выделяющееся при сгорании горючего вещества, должно быть больше, чем требуется для разложения окисла. Характерным для термитной сварки является сгорание термита в течение нескольких секунд, за это время и выделяется все количество тепла.
Виды термитной сварки и их применение
Различают термитно-тигельную и термитно-муфельную сварки КС.
Для термитно-тигельной сварки применяют сухие порошкообразные термитные смеси. При сварке стальных полос и стержней контуров заземления используют алюминиевый термит, состоящий из 23% алюминиевого порошка и 77% окалины (по массе). Процентное содержание алюминия и железной окалины в термитной смеси колеблется в зависимости от сорта окалины и чистоты алюминиевого порошка. Для увеличения выхода железа, выделяющегося при сгораний термита, а также снижения температуры реакции в термит добавляют стальные отходы гвоздильного производства.
При термитной сварке стальных стержней и полос для этих же целей используют стальной вкладыш (кружок, закрывающий литниковое отверстие тигеля). Интенсивность процесса горения термита зависит от размеров зерен компонентов. Для стабильного ведения процесса сварки применяют гранулированные зерна размером от 0,25 до 1,5 мм. Для улучшения качества сварного соединения в термитные смеси вводят легирующие присадки — 80%-ный ферромарганец и ферросилиций в количествах соответственно 1,4 и 0,15% по массе.
Особенность термитно-тигельной сварки состоит в том, что концы соединяемых стержней оплавляются и соединяются металлом, образующимся при сгорании термитной смеси.
Для соединения стальных однопроволочных проводов линий связи применяют цилиндрические термитные шашки со сквозным продольным отверстием. Отверстие соответствует диаметру свариваемых проводов. Термитные шашки прессуются из смеси, содержащей 25% пиротехнического магния марки МПФ и 75% железной окалины. В качестве связующего вещества используется нитролак марки НЦ-551, который добавляется в количестве около 14% массы сухой смеси (сверх 100% смеси).
Для сварки алюминиевых жил термитно-тигельный способ непригоден. Использовать термтно-муфельную сварку в таком виде, как она применяется для сварки стали, когда осуществляется непосредственный контакт между муфельной шашкой и алюминиевым проводом, неприемлемо по ряду причин:
1. при горении термитного муфеля алюминий вступает в реакцию, что приводит к выгоранию металла у поверхности свариваемых проводников,
2. продукты реакции попадают в алюминий сварочной ванны и ухудшают характеристики соединения,
3. провода на выходе из термитного муфеля оплавляются, что приводит к уменьшению их сечения, при сварке многопроволочных проводников отдельные проволочки жилы перегорают.
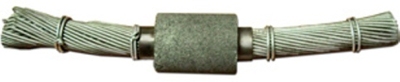
Для сварки многопроволочных проводов разработаны термитные патроны , которые представляют собой термитную шашку с металлическим кокилем . При термитно-муфельной сварке (в отличие от термитно-тигельной) в результате сгорания термита не возникают продукты реакций в жидком виде. В процессе сгорания образуется пористая масса окиси магния, которая впитывает расплавленное железо, поэтому магниевый термит не дает жидких, растекающихся шлаков.
Рецептура термитной массы для изготовления термитных шашек к патронам типов ПА, ПАС и др. та же, что и при изготовлении термитных шашек для соединения стальных однопроволочных проводов.
Сварку алюминия и его сплавов затрудняет пленка окиси алюминия, которой он быстро покрывается на воздухе. Поэтому удаление окислов и защита от дальнейшего окисления сварочной ванны имеют большое значение при сварке.
Влияние окисной пленки уменьшают при помощи флюсов, которыми перед сваркой покрываются соединяемые проводники и присадочные прутки. Флюсы растворяют окись и переводят ее в легкоплавкий шлак, который всплывает на поверхность. При этом пленка жидкого шлака покрывает в процессе сварки поверхность расплавленного металла сварочной ванны, изолирует эту поверхность от воздуха и этим защищает от дальнейшего окисления. Однако остатки флюсов вызывают коррозию проводов, поэтому при выполнении КС следуем по возможности избегать применения флюсов.
Одним из лучших является флюс марки АФ-4А, в состав которого входят хлористый натрий — 28%, хлористый калий — 50%, хлористый литий — 14%, фтористый натрий — 8% (по массе). Этот флюс можно применять только в тех случаях, когда сварное соединение полностью защищено от внешних воздействий.
Значительно меньшую коррозию вызывает трехкомпонентный флюс ВАМИ (хлористый калий — 50%, хлористый натрий — 30%, криолит марки К-1 — 20%). Однако и при его применении необходимо принимать меры для защиты соединений от коррозии. Остатки флюсов на КС после сварки следует удалять зачисткой или промывкой.
При сварке алюминиевых проводов термитным патроном в его литниковое отверстие вводят присадочный пруток, который плавится для увеличения жидкого металла в кокиле. В качестве присадочных прутков используется прутковый алюминий или зачищенные проволоки свариваемых проводов. Присадочные прутки изготавливают свиванием предварительно обезжиренных и зачищенных нескольких проволок диаметром 2 мм.
Преимущества термитной сварки
Термитную сварку выгодно отличают независимость от источников электроэнергии или газа, отсутствие потребности в сложном оборудовании, а также возможность выполнения соединений в линейных условиях монтажным, ремонтным и эксплуатационным персоналом.
Термитная сварка неизолированных проводов
Наиболее экономично соединять провода на высоковольтных линиях электропередачи термической сваркой. При этом способе не требуются сложное оборудование и специальный инструмент.
Термитная сварка проводов, если она выполнена с полным соблюдением установленной технологии, является наиболее простым и надежным способом соединения.
При термитной сварке образуется цельнометаллическое соединение концов проводов, сечение металла в котором больше, чем у соединяемых проводов, а электрическое сопротивление меньше, чем участка целого провода равной длины.
Соединения многопроволочных проводов, выполненные термитной сваркой, не изменяют электрические характеристики с течением времени, а следовательно, не требуют дополнительных затрат рабочего времени на профилактические испытания.
Однако сварочные соединения нужно выполнять только качественно. Некачественные соединения проводов могут получиться из-за небрежной подготовки провода, применения неотрегулированных клещей, недостаточной или чрезмерной, а также односторонней подачи, заедании проводов в патроне и т. д.
Как показывает опыт работы по сварке проводов, наиболее частыми причинами некачественной сварки являются заедание проводов в патроне и односторонняя подача провода. Заедание одного из проводов в кокиле патрона также ведет к односторонней подаче провода.
При сварке проводов на линиях электропередачи наблюдались случаи, когда при самой тщательной подготовке проводов и клещей сварка все же не получалась из-за односторонней подачи провода в кокиль термопатрона.
Выполнение термитной сварки проводов
Термитную сварку проводов производят с помощью термитных патронов (рис. 1).
Термитный патрон для сварки алюминиевых и сталеалюминиевых проводов состоит из следующих основных элементов:
- кокиля из листовой стали толщиной 0,5 — 1,25 мм для защиты верхнего повива провода от пережога и попадания в зону сварки вредных примесей, образующихся от сгорания термитной массы,
- вкладыша из алюминия для образования зоны сварки и заполнения пустот,
- термитной шашки, которая при сгорании выделяет необходимое количество тепла для расплавления вкладыша и концов свариваемых проводов в зоне сварки.
Термитный патрон для сварки медных проводов состоит из кокиля, изготовленного из листовой меди толщиной 1,5 — 2 мм или из медных труб, вкладыша из сплава меди с фосфором марки МФ-3 и термитной шашки.
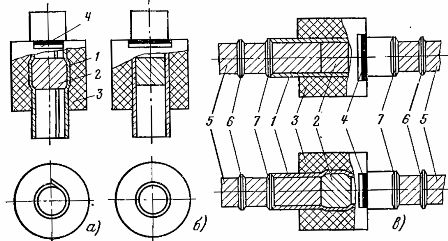
Рис. 1. Термитные патроны: а — для алюминиевых и сталеалюминиевых проводов, б — для медных и бронзовых проводов, в — положение термитных патронов на проводах перед сваркой, 1—кокиль, 2 — вкладыш, 3 — термитный муфель (шашка), 4 — место этикетки, 5 — провод, 6 — ограничительный бандаж, 7 — асбестовое уплотнение.
Правильная подготовка концов проводов под термитную сварку имеет большое значение для высококачественной сварки соединения. Концы должны быть тщательно очищены от загрязнений, обезжирены бензином от смазки и просушены. Удаление смазки с концов проводов и их сушка необходимы, так как при сгорании смазки или остатков бензина образуются газы, препятствующие заполнению места сварки расплавленным металлом и способствующие образованию раковин и каверн.
Концы свариваемых проводов отторцовываются так, чтобы плоскость среза была ровной и строго перпендикулярной оси провода. Торцевание проводов сечением до 150 мм 2 производят монтажными ножницами для резки проводов, а проводов сечением более 150 мм 2 — при помощи ножовки или специального приспособления.
Чаще всего некачественная сварка происходит из-за односторонней подачи концов провода вследствие того, что металл вкладыша плавится вначале с одной стороны и происходит затирание или заедание концов провода в кокиле.
При термитной сварке проводов нужно следить за подачей концов свариваемых проводов с обоих концов кокиля. Металл в зоне сварки находится в жидком состоянии еще в течение нескольких минут после сгорания термитной массы и до тех пор, пока шлак, образовавшийся после сгорания термитной массы, не остынет до темного цвета. По этой же причине не следует спешить с ослаблением нажатия клещей и преждевременным отвертыванием воротков с плашками, крепящими концы проводов в клещах.
Телеграмм канал для тех, кто каждый день хочет узнавать новое и интересное: Школа для электрика
Если Вам понравилась эта статья, поделитесь ссылкой на неё в социальных сетях. Это сильно поможет развитию нашего сайта!
Не пропустите обновления, подпишитесь на наши соцсети:
Особенности и разновидности термитной сварки
При выполнении сварочных процессов при работе с металлами не всегда подходит технология ручной дуговой или полуавтоматической сварки. Если нужно соединить металлоконструкции с большими габаритами, нужно создавать особые условия, в особенности, если потребность возникает за пределами населенного пункта. Использовать инверторные или газовые устройства в подобных условиях невозможно. Единственный вариант – применение термитной сварки.
Особенности и технологии
При сваривании деталей из металла термитным способом, кромки изделий предварительно расплавляются. На них воздействуют высокие температуры, кромки горят, а расплавленный металл направляется в соответствии с поставленной задачей. При стыковании деталей, стык проливают расплавом, который получают в результате сгорания термитной смеси в тигле. За счет высокой температуры сгорания, сталь расплавляется быстро. Для запала смеси применяется электрический метод или технология порошковой сварки, когда подрывается пиропатрон.

Разновидности технологии
Различают 4 способа термитной сварки:
- Соединение встык. Перед проведением процедуры, нужно тщательно обработать и зачистить торцы детали. Чтобы не допустить деформации при неравномерном нагреве металлического изделия, участки, на которые будут свариваться, оборачиваются при помощи термоизоляционной пленки. В результате сгорания термита образуется жидкий металлический сплав в тигле, который выливают зазор между заготовками. Далее происходит стыкование заготовок путем прижимания их друг к другу.
- Промежуточный. С технологической точки зрения, этот способ является более простым и менее затратным. При расплавлении металла он выливается в зазор из тигля. Для сваривания изделий их не нужно предварительно обрабатывать и подготавливать, за счет чего процесс существенно упрощается.
- Комбинированный. При таком методе сочетаются два рассмотренных выше способа. Зачастую технологию применяют для сваривания рельсов. Перед выполнением работ нужно тщательно зачистить торцы заготовок и поместить между ними металлическую пластину. После заливки расплавленного металла рельсы прижимаются с дальнейшей повторной обработкой швов (если есть возможность).
- Дуплекс. Технология предусматривает спрессовку металлических деталей после заливки сплава.
Процесс и оборудование для порошковой сварки
В процессе сваривания деталей термитом используются порошковые составы металла. При их сгорании образуется тепловая энергия в большом количестве. Свариваемые изделия разогревают до полужидкого состояния, при этом происходит его сплавление в целостный состав за счет специального порошка. Зачастую порошок состоит из алюминия и железа. В результате смешивания этих элементов происходит алюмотермическая реакция и образование катализатора на участке сварки. Металла из оксида восстанавливается при помощи химического способа.
При сваривании изделий, кромки плавятся на необходимом участке и свариваются расплавленным металлом из термита.
Существует много сварочных аппаратов. Практичное, но недешевое решение полуавтоматическое оборудование. Оно обеспечивает практичность, удобство, многофункциональность. Оптимальной технологией обработки металла считается лазерная резка, обеспечивающая экономичность, эффективность работ.

Где требуется термитная сварка?
Технология часто применяется в полевых условиях или при невозможности применения других способов. Среди востребованных областей ремонт:
- Ж/д путей.
- Кабелей связи.
- Электропроводов.
Способ алюминотермитного сваривания рельсов является единственным, когда нужно быстро провести работы по ремонту. Технология используется в производстве, при создании габаритных деталей, начиная лопастями в морских/речных судах, заканчивая коленвалами для автомобилей.
Плюсы и минусы технологии
Преимущества термитной сварки заключаются в простоте процесса. Если Вы раньше не создавали швы самостоятельно, при соблюдении требований, возможно качественное выполнение работ без посторонней помощи. Для этого не потребуется много времени. Термит обеспечивает качественное, надежное, долговечное соединение.
При этом у метода есть минусы. Для выполнения процедуры требуется проведения подготовительных работ. Металлические кабели и изделия нужно предварительно обработать. Также нужно соблюдать точность процесса, что могут обеспечить только профессионалы.
Если Вам требуется лазерная резка деталей, подробнее можно узнать по ссылке.
Для чего применяется термитная сварка
Традиционные виды сварки по металлу, не всегда рентабельны и применимы. Как альтернативный метод для создания прочного соединения деталей в крупногабаритных конструкциях в полевых условиях, где нет источников питания и газосварочного оборудования, используется термитная сварка. Обсуждаем особенности термитной сварки и сферы применения технологии.
Где используется термитная сварка
Термитом на основе алюминиевой пудры делают наплавки на детали из чугуна и хрупких сплавов. Где и для чего применяется термитная сварка:

- при ремонте железнодорожных путей (рельсов);
- в машиностроении для изготовления коленчатых валов автомобилей и гребных винтов для морских судов;
- на металлообрабатывающих и металлургических предприятиях для ремонта прокатных станков, разливочных ковшей, роторных валов и прессов;
- при сращивании кабелей в линиях электропередач и связи.
Особенности технологии термитной сварки
Соединяются детали по методу термитной сварки при помощи порошковых смесей из магния, окислов железа и алюминия. Эти вещества называют термитами, так как при сгорании смеси образуется много тепла. Для розжига смеси требуется температура не менее 1350⁰C. Запал делают пиропатроном и электрическим разрядом. Под воздействием высоких температур обрабатываемые поверхности переходят в полужидкое состояние и смесь соединяется с металлом, сплавляясь в единое целое.
Температура горения смесей для термитной сварки — 2400-2700 градусов, чего достаточно для плавления большинства видов металла. Для сварки по этой технологии не требуется приток кислорода из атмосферы, его достаточно в самой смеси, поэтому термитная сварка может использоваться в среде инертного газа.
Виды термитной сварки и их отличия
В зависимости от области применения термитной сварки и используемого материала используют тигельную (на основе алюминия) или муфельную (на основе магния) разновидность технологии.
Исходя из того, где требуется термитная сварка металлов и в каких условиях, осуществляют ее одним из четырех способов:

- Соединение встык. Нужна подготовка — свариваемые поверхности тщательно зачищают, чтобы предупредить температурные деформации, свариваемые детали оборачивают термальной пленкой. После того, как смесь готова, жидкий металл заливают в зазор стыка и детали крепко прижимают.
- Промежуточное литье. Эта техника используется для скрепления заготовок, которые уже закреплены в определенном положении. По исполнению это самый простой вид термитной сварки. Разогретую смесь заливают сразу в промежуток между деталями.
- Комбинированная сварка. Этот метод объединяет технику промежуточного литья и соединения встык. Часто используется для соединения рельсов. После зачистки торцов между ними помещают металлическую пластину, в образовавшийся зазор заливают разогретую смесь, а рельсы сжимают. Когда конструкция остынет, по периметру соединение обваривают еще раз.
- Дуплекс. Разновидность термитной тигельной сварки, когда стык свариваемых деталей дополнительно спрессовывается.
Оборудование для термитной сварки
Несмотря на простоту технологии, применение термитной сварки требует тщательного подбора оборудования. Для проведения работ используют:
- тигель из тугоплавкого металла или керамики с устройством для слива готового расплава;
- формы и матрицы для создания отливок — есть одноразовые и многоразовые;
- глиняная обмазка для термитной сварки, чтобы сплав не растекался по поверхности;
- устройство фиксации и сжатия деталей;
- термитный карандаш;
- набор инструментов — газовая горелка, полосковый термометр, кислородный резак, ножовка по металлу;
- абразивный круг для зачистки швов и металлическая щетка.
Преимущества термитной сварки
Технология позволяет сваривать черные и цветные металлы без использования дополнительного оборудования. Очевидные преимущества:
- экономия времени;
- качественный и эстетически привлекательный шов;
- минимальные трудозатраты;
- от сварщика не требуется высокая квалификация;
- использовать технологию можно на удаленном объекте, в поездках;
- купить термиты можно в любом специализированном магазине.
При работе с термитами необходимо учесть, что это легковоспламеняющиеся вещества, которые нужно хранить и перевозить с осторожностью.
Интересует лазерная резка любых металлов и не только? Обращайтесь в компанию Мос-Лазер!