7.3. Оксидирование алюминия и его сплавов
Несмотря на естественную тонкую окисную пленку на поверхности алюминия при эксплуатации во влажной атмосфере изделия покрываются белым рыхлым налетом гидратов металла, что снижает механическую прочность, некоторые важные эксплуатационные характеристики и ухудшает внешний вид. Самым распространенным промышленным способом защиты алюминия и его сплавов от коррозии является электрохимическое анодное оксидирование в растворе серной, щавелевой и хромовой кислот.
В сернокислом электролите можно оксидировать все алюминиевые сплавы, за исключением литейных сплавов и деталей со сварными или клепаными соединениями. Для таких деталей рекомендуется оксидирование в хромовокислом электролите, который воздействует на обрабатываемый металл менее агрессивно. Пленки из хромовокислого электролита толщиной 6— 8 мкм более эластичны, чем пленки, полученные из сернокислого и щавелевокислого электролитов.
Оксидные пленки из щавелевокислых электролитов обладают хорошими диэлектрическими свойствами, непрозрачны, окрашены в желтый или коричневый цвет. Для получения твердых оксидных пленок большой толщины (процесс глубокого оксидирования) применяют сернокислый электролит с охлаждением раствора до температуры —6 до -т-2°С, что усложняет и удорожает процесс.
Механизм образования пленок следующий. В начале электролиза образуется тонкий слой окисла, практически беспористый с высоким электросопротивлением, если образовавшаяся оксидная пленка не растворяется в электролите. При обработке алюминия в электролитах, растворяющих оксидную пленку, первичный тонкий беспористый слой частично растворяется и становится пористым и проницаемым для ионов, при этом на границе с металлом формируется окисная пленка (как бы вырастает из металла), а внешняя поверхность и поверхность пор непрерывно подвергается воздействию электролита. Рост оксидной пленки зависит от двух процессов: формирования пленки в результате электрохимического окисления металла и химического растворения ее в электролите.
Различные стадии процесса электрохимического оксидирования алюминия характеризуются изменениями напряжения на ванне. В первые секунды электролиза в растворе серной кислоты происходит быстрое увеличение напряжения в связи с образованием на металле тонкого беспористого барьерного слоя. Затем при агрессивном воздействии электролита на барьерный слой напряжение немного уменьшается. При этом уменьшается толщина беспористого слоя и начинает образовываться пористая часть оксидной пленки. Несмотря на рост оксидного слоя напряжение в течение времени не увеличивается, так как высокая электропроводность электролита в порах пленки мало сказывается на напряжении.
Анодное оксидирование алюминия и его сплавов осуществляют в электролите с содержанием серной кислоты 170— 200 г/л. Режим электролиза выбирается в соответствии с составом обрабатываемого сплава: алюминий и плакированный металл анодируют при плотности тока 1—2 А/дм 2 и напряжении на ванне 10—15 В, дюралюминий и силумин — при 0,5— 1 А/дм 2 и 12—20 В. Температура электролита должна быть 15—23 °С. Превышение концентрации кислоты приводит к снижению скорости роста оксидной пленки из-за более быстрого ее растворения и увеличения пористости. При оксидировании с последующим уплотнением пленки хроматами продолжительность электролиза составляет 30—50 мин, а при последующем адсорбционном окрашивании пленки органическими красителями длительность электролиза увеличивают до 60—80 мин.
Учитывая, что при одинаковых условиях электролиза на алюминии образуются пленки большей толщины, чем на его сплавах, в ванну необходимо одновременно загружать детали из одного и того же материала.
Оксидирование в сернокислом электролите осуществляется не только постоянным, но и переменным током промышленной частоты. При этом концентрацию серной кислоты можно уменьшить до 120—150 г/л. Напряжение на ванне составляет 28 В, а продолжительность оксидирования — 30—40 мин. Плотность тока для алюминия принимается 1,5—2,5 А/дм 2 , для сплавов алюминия — 1,2—2 А/дм 2 .
Оксидированные детали тщательно промывают в проточной воде для полного удаления следов электролита, остатки которого могут вызвать дальнейшую коррозию металла. Перерыв между операциями оксидирования и уплотнения или поверхности, детали должны быть в воде.
Уплотнение оксидных пленок (для повышения их защитной способности) осуществляется обработкой их горячей водой или растворами хроматов. Обработка конденсатной или дистилированной водой (рН 5,5—6,5) производится при температуре 95—100°С в течение 20—30 мин. При хроматной обработке используется раствор, содержащий 80—100 г/л калиевого или натриевого хромпика при температуре 80—90 °С в течение 20—25 мин. Оксидная пленка после хроматной обработки имеет слабо-желтую окраску.
Для повышения защитной способности оксидных пленок без изменения внешнего вида рекомендуется пропитывание их 8— 10 %-ной кремнеорганической жидкостью ГКЖ-94 в бензине с последующей сушкой, аналогично сушке стальных оксидированных деталей, пропитанных той же жидкостью. Оксидные покрытия из хромовокислого электролита применяются тогда, когда требуется обработка литейных кремнистых сплавов типа АЛ2 и АЛ9, а также обработка деталей, имеющих сварные и клепаные соединения.
Оксидирование алюминия в хромовокислом электролите происходит при повышенном напряжении и требует точного соблюдения электрического и теплового режимов. Покрытия, полученные из хромовокислого электролита, характеризуются меньшей твердостью и износостойкостью, чем покрытия из сернокислого и щавелевокислого электролитов.
Для оксидирования применяют разбавленные электролиты, содержащие 30—35 или 50—55 г/л СгО3, или концентрированные, содержащие 90—100 г/л СгО3. В разбавленном электролите оксидируются алюминий и сплавы АМг, АМц, АЛ2, АЛ9 при температуре 40 ± 2 °С и анодной плотности тока 0,2— 0,3 А/дм 2 , ступенчато поднимая напряжение на ванне: в течение первых 25 мин электролиза напряжение повышают до 40 В, выдерживают при этом значении 35 мин, затем повышают 5 мин до 50 В и поддерживают на этом уровне в течение 5 мин.
Алюминий и его гомогенные сплавы оксидируются в концентрированном хромовокислом электролите при температуре 36 ± 2 °С и анодной плотности тока 0,3—0,5 А/дм 2 , а при температуре 32±2°С и плотности тока 0,4—2,5 А/дм 2 — гетерогенные сплавы. В течение первых 5—10 мин электролиза напряжение на ванне постепенно повышают до 40 В и поддерживают на этом уровне 40—50 мин. Повышение напряжения должно быть таким, чтобы коррозионно-стойкой марки стали 1Х18Н9Т или алюминия марки АО. При этом отношение площади поверхности катода к площади поверхности обрабатываемых деталей не должно превышать 5:1.
Наиболее широко используется электролит, содержащий 30 г/л хромовой кислоты. Величину рН раствора поддерживают в пределах 0,6—0,8, корректируют рН добавлением СгО3. По достижении концентрации СгО3 > 100 г/л электролит становится непригодным и его заменяют новым. Толщина пленок, полученных при оксидировании в хромовокислых электролитах, в среднем составляет 2—5 мкм. Они обладают малой пористостью, плохо окрашиваются органическими красителями и не уплотняются как пленки, получаемые в сернокислом электролите.
Электрохимическое оксидирование алюминия и его сплавов, содержащих до 5 % меди или 4 % кремния, осуществляется в щавелевокислом электролите тогда, когда необходимо получить твердое или электроизоляционное покрытие. Оксидирование постоянным током осуществляют в 3—5%-ном растворе щавелевой кислоты при 20—25 °С, анодной плотности тока 1 — 2 А/дм 2 в течение 30—40 мин. Затем плотность тока понижается благодаря росту оксидной пленки и увеличению ее сопротивления. Для поддержания постоянной плотности тока необходимо увеличивать напряжение, которое к концу электролиза достигает 60—70 В.
Пленки, получаемые при комнатной температуре, имеют серебристую окраску, с повышением температуры раствора и плотности тока становятся желтого, а затем — коричневого цвета (под бронзу). Светлые пленки легко окрашиваются органическим красителем в черный цвет. Для получения твердых или электроизоляционных покрытий их толщина должна быть не менее 25—40 мкм. Такие покрытия получают в 3 %-ном растворе щавелевой кислоты при начальной плотности тока 2,5—3 А/дм 2 и продолжительности электролиза 60—120 мин. Напряжение на ванне к концу процесса увеличивается до 90— 100 В.
Для получения более мягкого и эластичного покрытия для ленты и проволоки оксидирование рекомендуется осуществлять с применением переменного тока в 4—5 %-ном растворе щавелевой кислоты с добавлением 0,5—1 %-ного раствора СгО3. Электролиз ведут при температуре 25—35 °С в течение 40—60 мин при плотности тока 2—3 А/дм 2 .
При анодном оксидировании в щавелевой кислоте в качестве катода используют свинец или коррозионно-стойкую сталь. Электролит перемешивают и при необходимости производят охлаждение с помощью змеевика с проточной водой. Наилучшие условия электролиза при температуре 20—40°С с рН 0,5-1,0.
12.1.2.Оксидные покрытия на алюминии
В атмосферных условиях поверхность алюминия покрыта тонкой окисной пленкой, которая сообщает ему некоторую пассивность. Но эта пленка вследствие малой толщины, большой пористости и низкой механической прочности не в состоянии защитить металл от разрушительного действия коррозии. При эксплуатации изделий во влажной атмосфере на поверхности алюминия образуется белый рыхлый налет гидратов металла, что не только ухудшает внешний вид, но и приводит к снижению механической прочности и других важных эксплуатационных характеристик изделий.
Наиболее простым и надежным способом защиты алюминия и его сплавов от коррозии является химическое и электрохимическое оксидирование. Сформированная в результате анодного окисления металла оксидная пленка состоит, в основном, из кристаллической модификации окиси алюминия Аl2Оз . Это соединение устойчиво против действия влаги, ряда органических реактивов, некоторых минеральных солей, но активно растворяется в щелочных растворах. Чем меньше примесей в металле, тем однороднее получается оксидная пленка и тем выше ее химическая стойкость.
Химическое оксидирование алюминия
Оксидные покрытия на алюминии могут быть получены в щелочных хроматных растворах следующих составов (г/л) (табл. 12.3):
Таблица 12.3 Составы растворов для оксидирования
Хромовокислый натрий Na2Cr04
Едкий натр NaOH
Хромовый ангидрид СгОз
Кремнефтористый натрий Na2SiF6
В растворе 1 обработку ведут в течение 3-20 мин при 80-100°С, в растворе 2 — при температуре 20-30°С в течение 8-10 мин. По мере выработки раствора 2 его температуру повышают до 90-100°С и увеличивают продолжительность обработки до 15-20 мин.
При отсутствии Na2Cr04 он может быть получен из хромового ангидрида или калиевого хромпика. Для этого к раствору, содержащему 25 т/л СrОз или 12 г/л К2Сг2О7 добавляют в первом случае 7.4 г, а во втором — 3.7 г NaOH. По окончании реакции раствор будет содержать 15г/л Na2Cr04.
Нарушение оптимального состава раствора или режима работы приводит к ухудшению качества получаемых оксидных пленок. При чрезмерно большой концентрации щелочи или высокой температуре образуются рыхлые пленки. Значительное увеличение продолжительности оксидирования может привести к растравливанию металла. При малой концентрации щелочи или низкой температуре формируются тонкие пленки, окрашенные в цвета побежалости.
После оксидирования детали промывают сначала в проточной, а затем в теплой воде и сушат в термостате или сжатым воздухом. Температуру промывной воды и воздушной среды поддерживают в пределах 50-60 °С. При более высокой температуре ухудшается качество пленок и может произойти их разрушение.
Для повышения стойкости оксидированных деталей против коррозии их непосредственно после промывки подвергают пассивированию, погружая на 20-30 с в раствор, содержащий 18-20 г/л СгОз при комнатной температуре.
Электрохимическое оксидирование алюминия и его сплавов
В процессе электрохимического оксидирования алюминия и его сплавов применяют различные электролиты : сернокислый, хромовокислый, щавелевокислый, сульфосалицилатный.
Анодное оксидирование алюминия и его сплавов ведут в электролите, содержащем 170-200 г/л H2S04. Повышение концентрации кислоты по сравнению с оптимальной приводит к снижению скорости формирования пленки, вследствие более активного ее растворения и увеличения прироста. Режим электролиза выбирают с учетом состава обрабатываемого сплава. Алюминий анодируют при плотности тока 1-2 А/дм 2 и напряжении на ванне 10-15 В, дюралюминий и силумин — при 0.5-1.0 А/дм 2 и 12-20 В. Температура электролита во всех случаях 15-23°С. При оксидировании с последующим уплотнением пленки хроматами продолжительность электролиза составляет 30-50 мин, в случае адсорбционного окрашивания пленки органическими красителями длительность электролиза увеличивают до 60-80 мин.
Оксидирование алюминия в хромовокислом электролите более трудоемко и менее экономично, чем в сернокислом электролите. Процесс идет при повышенном напряжении и требует особенно точного соблюдения электрического и теплового режимов. Поэтому хромовокислый электролит используют только в тех случаях, когда без него трудно обойтись. К таким случаям относится обработка литейных кремнистых сплавов типа АЛ2 и АЛ9, а также обработка деталей, имеющих сварные и клепанные соединения. Сплавы, содержащие более 50% меди или тяжелых металлов, не следует обрабатывать в хромовокислом электролите.
По сравнению с оксидными покрытиями, полученными в сернокислом и щавелевокислом электролитах, покрытие из хромовокислого электролита характеризуется меньшей твердостью и износостойкостью, что исключает их применение для деталей, работающих на износ и под механической нагрузкой.
Для оксидирования применяют разбавленные или концентрированные электролиты. Первые из них содержат 30-35 или 50-55 г/л СгОз, вторые — 90-100 г/л СгОз. Содержание примесей в растворе не должно превышать 0.5 г/л S04 и 0.02 г/л С1.
Обработку алюминия и его гомогенных сплавов в концентрированном хромовокислом электролите ведут при 36±2°С и анодной плотности тока 0.3-0.5 А/дм 2 , гетерогенных сплавов — при 32±2°C и плотности тока 0.4-2.5 А/дм 2 . В течение первых 5-10 мин электролиза напряжение на ванне постепенно повышают до 40 В и поддерживают на этом уровне 40-50 мин. Скорость повышения напряжения должна быть такой, чтобы плотность тока при этом не превысила 2.0-2.5 А/дм 2 . В дальнейшем плотность тока самопроизвольно понижается.
Способ получения оксидных покрытий в щавелевокислом электролите как по стоимости расходуемых материалов, так и по затратам электроэнергии менее экономичен, чем сернокислотный. В этом электролите можно обрабатывать алюминий и его сплавы, содержащие до 5% меди или 4% кремния.
Оксидирование постоянным током ведут в 3-5% растворе щавелевой кислоты при 20-25° С, анодной плотности тока 1-2 А/дм в течение 30-40 мин. По мере увеличения омического сопротивления в результате роста оксидной пленки, плотность тока понижается и для ее поддержания на постоянном уровне необходимо увеличить напряжение, достигающее к концу электролиза 60-70 В.
Цвет получаемых пленок зависит от состава обрабатываемого металла, режима электролиза и толщины покрытия. С увеличением толщины пленки на алюминии от 5 до 100 мкм ее цвет меняется от серовато-белого до коричневого. Пленки, получаемые при комнатной температуре, имеют серебристую окраску, с повышением температуры раствора и плотности тока они приобретают желтый, а затем коричневый цвет, напоминающий бронзу. Светлый пленки хорошо окрашиваются органическим красителем в черный цвет.
В растворах сульфосалициловой кислоты формируются плотные, но тонкие пленки, что связано с малой растворимостью окиси алюминия в электролите.
В производственных условиях могут быть использованы двухкомпонентный сульфосалицилатный электролит, содержащий добавку H2S04 и трехкомпонентный электролит, содержащий добавки серной и щавелевой кислот. В состав двухкомпонентного электролита входит 100г/л сульфосалициловой кислоты и 5 г/л серной кислоты. Оксидирование ведут при анодной плотности тока 1-3 А/дм 2 и температуре 20-40° С. Электролит перемешивают сжатым воздухом.
Трехкомпонентный электролит содержит 100 г/л сульфосалициловой кислоты, 30 г/л щавелевой кислоты, 3 г/л серной кислоты.
Оксидирование ведут при режиме, аналогичном рекомендуемому для двухкомпонентного электролита. Для получения пленок толщиной около 100 мкм с высокими электроизоляционными свойствами поддерживают температуру электролита 30-40° С, а плотность тока 3-4 А/дм 2 .
Большая Энциклопедия Нефти и Газа. Толщина оксидной пленки алюминия
Коррозия алюминия – разрушение металла под влиянием окружающей среды.
Для реакции Al3+ +3e → Al стандартный электродный потенциал алюминия составляет -1,66 В.
Температура плавления алюминия — 660 °C.
Плотность алюминия — 2,6989 г/см3 (при нормальных условиях).
Алюминий, хоть и является активным металлом, отличается достаточно хорошими коррозионными свойствами. Это можно объяснить способностью пассивироваться во многих агрессивных средах.
Коррозионная стойкость алюминия зависит от многих факторов: чистоты металла, коррозионной среды, концентрации агрессивных примесей в среде, температуры и т.д. Сильное влияние оказывает рН растворов. Оксид алюминия на поверхности металла образуется только в интервале рН от 3 до 9!
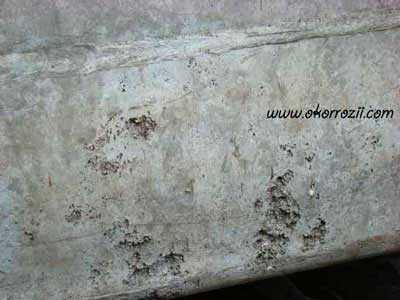
Очень сильно влияет на коррозионную стойкость Al его чистота. Для изготовления химических агрегатов, оборудования используют только металл высокой чистоты (без примесей), например алюминий марки АВ1 и АВ2.
Коррозия алюминия не наблюдается только в тех средах, где на поверхности металла образуется защитная оксидная пленка.
При нагревании алюминий может реагировать с некоторыми неметаллами:
2Al + N2 → 2AlN – взаимодействие алюминия и азота с образованием нитрида алюминия;
4Al + 3С → Al4С3 – реакция взаимодействия алюминия с углеродом с образованием карбида алюминия;
2Al + 3S → Al2S3 – взаимодействие алюминия и серы с образованием сульфида алюминия.
Коррозия алюминия на воздухе (атмосферная коррозия алюминия)
Алюминий при взаимодействии с воздухом переходит в пассивное состояние. При соприкосновении чистого металла с воздухом на поверхности алюминия мгновенно появляется тонкая защитная пленка оксида алюминия. Далее рост пленки замедляется. Формула оксида алюминия – Al2O3 либо Al2O3•h3O.
Реакция взаимодействия алюминия с кислородом:
4Al + 3O2 → 2Al2O3.
Толщина этой оксидной пленки составляет от 5 до 100 нм (в зависимости от условий эксплуатации). Оксид алюминия обладает хорошим сцеплением с поверхностью, удовлетворяет условию сплошности оксидных пленок. При хранении на складе, толщина оксида алюминия на поверхности металла составляет около 0,01 – 0,02 мкм. При взаимодействии с сухим кислородом – 0,02 – 0,04 мкм. При термической обработке алюминия толщина оксидной пленки может достигать 0,1 мкм.
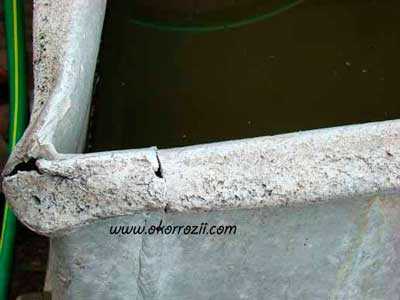
Алюминий достаточно стоек как на чистом сельском воздухе, так и находясь в промышленной атмосфере (содержащей пары серы, сероводород, газообразный аммиак, сухой хлороводород и т.п.). Т.к. на коррозию алюминия в газовых средах не оказывают никакого влияния сернистые соединения – его применяют для изготовления установок переработки сернистой нефти, аппаратов вулканизации каучука.
Коррозия алюминия в воде
Коррозия алюминия почти не наблюдается при взаимодействии с чистой пресной, дистиллированной водой. Повышение температуры до 180 °С особого воздействия не оказывает. Горячий водяной пар на коррозию алюминия влияния также не оказывает. Если в воду, даже при комнатной температуре, добавить немного щелочи – скорость коррозии алюминия в такой среде немного увеличится.
Взаимодействие чистого алюминия (не покрытого оксидной пленкой) с водой можно описать при помощи уравнения реакции:
2Al + 6h3O = 2Al(OH)3 + 3h3↑.
При взаимодействии с морской водой чистый алюминий начинает корродировать, т.к. чувствителен к растворенным солям. Для эксплуатации алюминия в морской воде в его состав вводят небольшое количество магния и кремния. Коррозионная стойкость алюминия и его сплавов, при воздействии морской воды, значительно снижается, если в состав метала будет входить медь.
Коррозия алюминия в кислотах
С повышением чистоты алюминия его стойкость в кислотах увеличивается.
Коррозия алюминия в серной кислоте
Для алюминия и его сплавов очень опасна серная кислота (обладает окислительными свойствами) средних концентраций. Реакция с разбавленной серной кислотой описывается уравнением:
2Al + 3h3SO4(разб) → Al2(SO4)3 + 3h3↑.
Концентрированная холодная серная кислота не оказывает никакого влияния. А при нагревании алюминий корродирует:
2Al + 6h3SO4(конц) → Al2(SO4)3 + 3SO2↑ + 6h3O.
При этом образуется растворимая соль – сульфат алюминия.
Al стоек в олеуме (дымящая серная кислота) при температурах до 200 °С. Благодаря этому его используют для производства хлорсульфоновой кислоты (HSO3Cl) и олеума.
Коррозия алюминия в соляной кислоте
В соляной кислоте алюминий или его сплавы быстро растворяются (особенно при повышении температуры). Уравнение коррозии:
2Al + 6HCl → 2AlCl3 + 3h3↑.
Аналогично действуют растворы бромистоводородной (HBr), плавиковой (HF) кислот.
Коррозия алюминия в азотной кислоте
Концентрированный раствор азотной кислоты отличается высокими окислительными свойствами. Алюминий в азотной кислоте при нормальной температуре исключительно стоек (стойкость выше, чем у нержавеющей стали 12Х18Н9). Его даже используют для производства концентрированной азотной кислоты методом прямого синтеза
При нагревании коррозия алюминия в азотной кислоте проходит по реакции:
Al + 6HNO3(конц) → Al(NO3)3 + 3NO2↑ + 3h3O.
Коррозия алюминия в уксусной кислоте
Алюминий обладает достаточно высокой стойкостью к воздействию уксусной кислоты любых концентраций, но только если температура не превышает 65 °С. Его используют для производства формальдегида и уксусной к-ты. При более высоких температурах алюминий растворяется (исключение составляют концентрации кислоты 98 – 99,8%).
В бромовой, слабых растворах хромовой (до10%), фосфорной (до 1%) кислотах при комнатной температуре алюминий устойчив.
Слабое влияние на алюминий и его сплавы оказывают лимонная, масляная, яблочная, винная, пропионовая кислоты, вино, фруктовые соки.
Щавелевая, муравьиная, хлорорганические кислоты разрушают металл.
На коррозионную стойкость алюминия очень сильно влияет парообразная и капельножидкая ртуть. После недолгого контакта металл и его сплавы интенсивно корродируют, образуя амальгамы.
Коррозия алюминия в щелочах
Щелочи легко растворяют защитную оксидную пленку на поверхности алюминия, он начинает реагировать с водой, в результате чего металл растворяется с выделением водорода (коррозия алюминия с водородной деполяризацией).
2Al + 2NaOH + 6h3O → 2Na[Al(OH)4] + 3h3↑;
2(NaOH•h3O) + 2Al → 2NaAlO2 + 3h3↑.
Также оксидную пленку разрушают соли ртути, меди и ионы хлора.
Толщина — оксидная пленка — Большая Энциклопедия Нефти и Газа, статья, страница 2
Толщина — оксидная пленка
Толщина оксидной пленки, образующейся из-за окисления в газовой среде, зависит от. [16]
Толщина оксидной пленки, образующейся вследствие окисления в газовой или паровой среде, зависит от времени и температуры эксплуатации. [18]
Если толщина оксидных пленок, полученных с целью защиты от коррозии, может не превышать 15 — 20 мк, то для использования других физических свойств оксидных пленок, как, например, механической прочности, износоустойчивости, повышенной маслоемкости и теплоизолирующих свойств, необходимо чтобы оксидные пленки были гораздо большей толщины, порядка 80 — 100 мк и больше. При обычных приемах охлаждения электролита толстые пленки получать затруднительно, так как при охлаждении детали зона образования пленки перегревается и пленка более интенсивно растворяется, чем наращивается. [19]
Контроль толщины оксидной пленки осуществляется по массе. Для этого алюминиевую пластину с полученной пленкой высушивают при 60 — 70 С в течение 30 мин, а затем помещают в эксикатор, где выдерживают до достижения температуры 20 2 С. После промывания водой и высушивания в тех же условиях пластинку вновь взвешивают. [20]
Рост толщины оксидной пленки прямо пропорционален как температуре, так и длительности процесса. При 800 С пористость снижается до 1 — 2 шт. С покрытие становится непористым. При термооксидировании в порах никелевого покрытия образуется порошок NiO сине-зеленого цвета; он заполняет сквозные и несквозные поры и делает покрытие непористым. При высокой температуре происходит процесс взаимной диффузии стали и никеля. Так, при 900 С через 1 ч глубина взаимной диффузии достигает 8 — 10 мкм. [21]
Измерения толщины оксидной пленки, проведенные В. В. Андреевой и Т. П. Степановой [ 41, с. [22]
Определить толщину оксидной пленки, получаемой в сернокислом растворе за 30 мин. [23]
С ростом толщины оксидной пленки и соответствующим увеличением электрического сопротивления напряжение на ванне возрастает к концу электролиза до 80 — 100 В. Материалом катода служит сталь 12Х18Н9Т или свинец. Электролиз можно вести с применением как постоянного, так и переменного тока или с наложением переменного тока на постоянный. В последнем случае формируются оксидные пленки большей твердости и с лучшими диэлектрическими свойствами. Предложен ряд добавок в щавелевокислый электролит, которые способствуют получению покрытий большой толщины. Для защитно-декоративного оксидирования, когда толщина покрытия составляет 10 — 20 мкм, не следует усложнять процесс — достаточно применять электролит указанного выше состава и вести электролиз постоянным током. В зависимости от состава обрабатываемого сплава и толщины покрытия оно окрашено от желто-зеленоватого до темно-коричневого цвета. При эксплуатации электролита происходит уменьшение концентрации в нем кислоты. За 1 А — ч пропущенного электричества расходуется примерно 0 13 — 0 14 г С2Н2О4, что следует учитывать при корректировании раствора. [24]
Для проверки толщины оксидной пленки на поверхность изделия наносят одну каплю раствора следующего состава: бихромат калия — 3 г; соляная кислота ( плотность 1 19 г / см3) — 25 мл; вода — 75 мл. [25]
Для определения толщины оксидной пленки микрошлиф просматривают в микроскопе при увеличении в 100 — 500 раз в зависимости от толщины пленки. Толщину оксидной пленки замеряют микрометрическим окуляром, цена деления которого выражена в микронах. [26]
Искусственное увеличение толщины оксидной пленки можно осуществить электролитическим путем, создавая условия для выделения активного кислорода у поверхности алюминия; электрическое поле, существующее в оксидном слсе в процессе получения его с помощью электролиза, также способствует утолщению слоя, обеспечивая возможность движения ио. [28]
Известно, что толщина оксидной пленки, образованной в естественных условиях при простом соприкосновении свежей поверхности алюминия с кислородом воздуха, не может расти безгранично. Реакция молекулярного кислорода с алюминием приводит к образованию слоев окиси сравнительно небольшой толщины. Отсутствие пор и трещин в образовавшейся тонкой оксидной пленке, через которые бы мог проникать кислород для взаимодействия с металлом, препятствует дальнейшему ее утолщению. [29]
При электрохимическом оксидировании толщина оксидных пленок достигает 100 мк и выше. Пленки, полученные электрохимическим путем, обладают ценными механическими, электриче — скими и физико-химическими свойствами. Поэтому анодная обработка алюминия и его сплавов применяется не только для защиты деталей от коррозии и их декоративной отделки, но и для получения электроизоляционного слоя, повышения стойкости против истирания, получения фотоизображений на поверхности изделий. [30]
Страницы: 1 2 3 4 5
При использовании электролитов, способных растворять оксидный слой, утолщение пленки зависит от двух процессов,
•- растворения пленки под воздействием электролита;
•- электрохимического окисления металла у основания пор.
Если скорость окисления алюминия выше скорости растворения окислов, то происходит утолщение окисного слоя.
В начале процесса оксидирования скорость окисления больше, скорости растворения, но с течением процесса увеличивается скорость растворения оксидов.
Рост пленки прекращается, когда эти две скорости уравниваются.
Толщина оксидной пленки, полученной при анодировании алюминия, зависит от растворяющей способности электролита.
А она, в свою очередь, определяется концентрацией кислоты, температурой и другими факторами.
Толщина оксидного покрытия зависит также от состава алюминия и его сплавов.
Химически чистый алюминий легче анодировать, чем его сплавы.
С увеличение в составе сплава различных добавок труднее получить пленки с хорошими характеристиками.
На алюминиевых сплавах, содержащих марганец, медь, железо, магний, покрытие получается шероховатым, неровным.
Это объясняется высокой скоростью растворения интерметаллических соединений, в виде которых эти металлы присутствуют в алюминиевом сплаве.
Оксидные пленки на алюминии, полученные методом анодирования, состоят из двух слоев:
первый слой, на границе с металлом, беспористый барьерный в толщину от 0,01 до 0,1 мкм;
второй слой пористый и достаточно толстый (от 1 мкм до нескольких сотен мкм.).
Рост окисного слоя происходит за счет утолщения внешнего слоя.
Химическое оксидирование алюминия
Химическое оксидирование алюминия – самый доступный, дешевый и простой способ получить оксидные пленки на алюминии и его сплавах.
Метод химического оксидирования не требует подвода электрического тока.
Процесс проводится в растворах хроматов и позволяет оксидировать большое количество деталей одновременно.
По качеству полученные пленки уступают слоям, полученным методами, с использованием тока.
Толщина оксидных слоев – около 2 – 3 мкм.
В связи с невысокими защитными свойствами окисных слоев, полученных химическим оксидированием, метод не нашел широкого применения (используется довольно редко).
Очень важно при химическом оксидировании алюминия и его сплавов постоянно контролировать температуру и состав электролита.
При уменьшении концентрации щелочи в растворе для химического оксидирования – пленки получаются тонкие, а при увеличении и высокой температуре раствора — имеют рыхлую структуру.
Конечная обработка анодно-окисныхслоев
Очень часто полученные защитные оксидные пленки подвергаются дополнительной обработке: окрашивание, уплотнение.
Уплотнение анодно-оксидныхпленок на алюминии применяют для придания окисным слоям светостойкости, высокой коррозионной стойкости и повышения диэлектрических свойств.
Процесс уплотнения основан на способности оксидных слоев впитывать влагу.
Во время уплотнения часть оксидов превращается в гидроксиды, которые заполняют полые поры, тем самым уплотняя пленку.
На производствах очень часто применяют для уплотнения горячую воду (температура порядка 100 °С).
Качество уплотненных окисных слоев зависит от продолжительности обработки, температуры, характеристик самой пленки.
Для того чтоб ускорить процесс, в воду добавляют ПАВ и соли.
Полученная пленка может быть от светло-серогодо темносерого цвета.
Еще один способ уплотнения оксидных слоев на алюминии – обработка в растворе бихромата калия (около 40 г/л) при температуре 90 – 95 °С.
Продолжительность – 20 – 25 минут.
На вид пленка зеленого цвета (светлый или с желтоватым отливом).
Защитные свойства оксидных слоев, уплотненных различными способами, примерно одинаковы.
Наличие — оксидная пленка — Большая Энциклопедия Нефти и Газа, статья, страница 3
Наличие — оксидная пленка
Наилучшие результаты этот способ дает при использовании в качестве полупроводника германия. Для изготовления кремниевых диодов он применялся реже, так как наличие оксидной пленки на поверхности кремния затрудняет электрическую формовку. [31]
Взаимодействие тонкой суспензии лития с галогеналкилами и галогенарилами ( например, при получении фениллития из бромбензола в эфире) протекает иногда, после некоторого индукционного периода, чрезвычайно бурно. Полагают, что такое течение реакции может быть связано с наличием оксидной пленки на частицах металла, которая исчезает в результате химической реакции или при перемешивании, обнажая сразу большую поверхность металла. [32]
Формула ( 11) справедлива только для чистых неокисленных контактных поверхностей. Сопротивление контактов, бывших в эксплуатации, может оказаться в десятки и сотни раз большим вследствие наличия оксидных пленок и загрязнений. В этом случае сила нажатия контактов должна быть достаточной для продавливания пленки окислов и загрязнений. [33]
Путем прессования САП при 500 — 600 С получают материал, отличающийся высокой жаропрочностью, которая обусловлена наличием тончайшей оксидной пленки, образующейся на поверхности частиц алюминиевого порошка. Спеченный алюминиевый порошок применяется при изготовлении оболочек для урановых стержней, используемых в ядерных реакторах; оболочки защищают уран от быстрого разрушения в воде при повышенной температуре. [35]
При выполнении соединения в отбортов-ку на сплавах с ств 250 МПа ( АМг5, АМгб, Д20 и др.) очень часто на практике в районе гиба наблюдаются микронадрывы, которые являются очагом образования трещины при сварке. Следует избегать соединений по кромке, так как в них возможно появление несплавления и трещин в корне шва из-за наличия оксидной пленки на поверхности металла. При изготовлении изделий со швами различной протяженности рекомендуется в первую очередь выполнять швы большой протяженности и швы максимального сечения, а затем короткие швы. [36]
Разделение поверхности металла на анодные и катодные участки обусловлено электрохимической неоднородностью поверхности, возникающей из-за различия физического состояния и структуры поверхности. Причинами этого могут быть структурная неоднородность металла ( зерно и граница зерна, макро — и микровключения), различная деформация, загрязнение поверхности, несплошность и неоднородность защитных пленок, наличие оксидных пленок. Анодными участками становятся более деформированные, напряженные или нагретые участки. [37]
Стандартный электродный потенциал алюминия равен Фд з / А1 — 1 66 В, что указывает на его низкую термодинамическую устойчивость. Уже на воздухе алюминий покрывается пленкой оксида алюминия А Оз, толщина которой достигает 5 0 — 20 0 нм. Наличие оксидной пленки повышает электродный потенциал алюминия. Так, например, в 3 % — ной NaCl электродный потенциал алюминия составляет — 0 55 В. В соответствии с величиной электродного потенциала алюминий в нейтральных растворах электролитов и в воде может корродировать и с кислородной, и с водородной деполяризацией. Образующиеся оксидная и гидроксидная пленки обладают защитными свойствами, и поэтому алюминий имеет высокую коррозионную стойкость в нейтральных растворах электролитов, не содержащих активаторов, например хлоридов, в атмосферных условиях, в том числе в атмосфере, содержащей сернистый газ. [39]
На рис. 5 — 9 представлены хронопотенциограммы восстановления кислорода на палладиевом электроде в 1 0 М NaOH, насыщенном кислородом при атмосферном давлении. Кривая 3 характеризует восстановление оксидной пленки в растворе 1 М NaOH, из которого был удален кислород. Из сравнения кривых 1 и 2 видно, что наличие оксидной пленки приводит к некоторому искажению ф — / — кривой и увеличению переходного времени. [40]
Когда пружина дойдет до упора, прекратится движение неподвижного контакта. Затем, по мере дальнейшего движения подвижного контакта, между ним и неподвижным контактом возникнет мостик из расплавленного металла, длина которого может достигать 2 мм. Устойчивость мостика зависит от величины поверхностного натяжения, вязкости, температуры кипения, теплопроводности и электропроводности материала контактов, а также от наличия оксидных пленок на поверхности контактов. [41]
Алюминий обладает способностью активно взаимодействовать с кислородом. Например, при температуре 1000 С реакция окисления алюминия может протекать уже при парциальном давлении кислорода в газовой среде Р ( 4 4 10 41 Па. Образующийся в результате этого взаимодействия оксид алюминия АЬОз покрывает поверхность изделия тугоплавкой прочной и плотной пленкой. Наличие оксидной пленки на поверхности алюминия и его сплавов затрудняет процесс сварки. Обладая высокой температурой плавления ( 2050 С), оксидная пленка не расплавляется в процессе сварки и, покрывая прочной оболочкой, затрудняет образование общей ванны жидкого металла. [43]
Чистота прутков-основ является вторым важным обстоятельством для получения качественных стержней. В качестве исходного материала для производства прутков, как правило, используют кремний, полученный разложением силана. Как показала практика, существенное влияние на качество кремниебых стержней оказывает химическая обработка прутков-основ после их выращивания. При наличии оксидной пленки на поверхности прутков между ней и наращиваемым материалом образуется область, состоящая из пустот и слоя кремния, насыщенного его кислородными соединениями. Такие — стержни для дальнейшей переработки бестигельной зонной плавкой, как правило, непригодны. [44]
Образование оксидной пленки на алюминии и ее свойства
из «Защита металлов оксидными и фосфатными пленками»
Образование на алю.минии пленки при электрохимическом оксидировании можно представить следующим образом. Под действием электрического тока на поверхности металла образуется тонкий слой окисла AI2O3. Взаимодействуя с электролитом, он частично растворяется и пленка со стороны, обращенной к электролиту, становится пористой. Одновременно ионы кислорода, проникая через пленку к металлу, окисляют его. Таким образом, пленка на оксидированном алюминии состоит из двух слоев плотного барьерного слоя толщиной 0,01—0,03 мк, прилегающего к металлу, и пористого слоя на внешней поверхности тонкой пленки. Этот слой в процессе оксидирования растет, толщина его может достигнуть десятых долей миллиметра (фиг. 2). [c.17] При электролизе металл на поверхности анода частично переходит в окисел и частично растворяется в электролите. [c.18] Электролиты для оксидирования обладают хо-рощей рассеивающей способностью, Это связано с тем, что получающийся оксидный слой имеет значительное электрическое сопротивление, и ток устремляется преимущественно на те участки, где оно меньше. Таким путем создаются условия для равномерного оксидирования поверхности изделий сложного профиля. [c.18] Защитные свойства оксидного слоя связаны с его толщиной и пористостью, а также составом металла, подвергавшегося оксидированию. Чем меньше примесей в металле, тем однороднее получается пленка и тем выше ее химическая стойкость. Лучшими защитными свойствами обладают пленки на алюминии высокой чистоты. С уменьшением пористости и увеличением толщины оксидного слоя затрудняется проникновение влаги к металлу, и он меньше подвергается коррозионному разрушению. [c.19] М — металл Б — барьерный слой О — пористый оксидный слой. [c.19] Значительная пористость оксидного слоя приводит к тому, что он легко впитывает влагу, растворы солей, органические вещества, жиры. Это обстоятельство в зависимости от назначения оксидной пленки может играть положительную или отрицательную роль. Пористость ухудшает изоляционные свойства пленок и их способность защищать металл от коррозии. Для уменьшения вредного влияния пористости применяют наполнение оксидных пленок, хроматами, осаждение в порах нерастворимых в воде солей или пропитывание такими веществами, как парафин, ланолин, лаки и т. п. Благодаря наличию пор удается окрашивать пленки в различные цвета, пропитывать их светочувствительными солями, расширяя тем самым область применения оксидированного алюминия. [c.19]
Вернуться к основной статье
Образование оксидной пленки на алюминии и ее свойства
из «Защита металлов оксидными и фосфатными пленками «
Образование на алю.минии пленки при электрохимическом оксидировании можно представить следующим образом. Под действием электрического тока на поверхности металла образуется тонкий слой окисла AI2O3. Взаимодействуя с электролитом, он частично растворяется и пленка со стороны, обращенной к электролиту, становится пористой. Одновременно ионы кислорода, проникая через пленку к металлу, окисляют его. Таким образом, пленка на оксидированном алюминии состоит из двух слоев плотного барьерного слоя толщиной 0,01—0,03 мк, прилегающего к металлу, и пористого слоя на внешней поверхности тонкой пленки. Этот слой в процессе оксидирования растет, толщина его может достигнуть десятых долей миллиметра (фиг. 2). [c.17] При электролизе металл на поверхности анода частично переходит в окисел и частично растворяется в электролите. [c.18] Электролиты для оксидирования обладают хо-рощей рассеивающей способностью, Это связано с тем, что получающийся оксидный слой имеет значительное электрическое сопротивление, и ток устремляется преимущественно на те участки, где оно меньше. Таким путем создаются условия для равномерного оксидирования поверхности изделий сложного профиля. [c.18] Защитные свойства оксидного слоя связаны с его толщиной и пористостью, а также составом металла, подвергавшегося оксидированию. Чем меньше примесей в металле, тем однороднее получается пленка и тем выше ее химическая стойкость. Лучшими защитными свойствами обладают пленки на алюминии высокой чистоты. С уменьшением пористости и увеличением толщины оксидного слоя затрудняется проникновение влаги к металлу, и он меньше подвергается коррозионному разрушению. [c.19] М — металл Б — барьерный слой О — пористый оксидный слой. [c.19] Значительная пористость оксидного слоя приводит к тому, что он легко впитывает влагу, растворы солей, органические вещества, жиры. Это обстоятельство в зависимости от назначения оксидной пленки может играть положительную или отрицательную роль. Пористость ухудшает изоляционные свойства пленок и их способность защищать металл от коррозии. Для уменьшения вредного влияния пористости применяют наполнение оксидных пленок, хроматами, осаждение в порах нерастворимых в воде солей или пропитывание такими веществами, как парафин, ланолин, лаки и т. п. Благодаря наличию пор удается окрашивать пленки в различные цвета, пропитывать их светочувствительными солями, расширяя тем самым область применения оксидированного алюминия. [c.19]
Вернуться к основной статье
Получение — оксидная пленка — Большая Энциклопедия Нефти и Газа, статья, страница 2
Получение — оксидная пленка
Для получения черных и беспористых оксидных пленок толщиной 5 — 10 мкм применяют оксидирование в среде перегретого пара. Для оксидирования перегревают водяной пар в змеевике до 500 — 550 С и пропускают его при давлении 0 3 am в течение 30 мин при температуре 550е С через герметически закрытую шахтную электропечь. После оксидирования детали охлаждают на воздухе и промасливают. Полученная оксидная пленка имеет черный цвет, состоит из окислов и имеет толщину 1 — 4 мкм. [16]
Для получения оксидных пленок сравнительно большой толщины подбирают такие условия электролиза, при которых скорость образования оксида значительно превышает скорость его растворения. Скорость растворения окисного слоя зависит от природы электролита и температуры в зоне реакции. [18]
Способы получения оксидных пленок путем обработки изделий в горячих концентрированных растворах едкой щелочи в присутствии различных окислителей называют щелочным оксидированием. [19]
Электролит 3 применяют для получения оксидных пленок толщиной до 20 ыкм с высокими электроизоляционными свойствами. [20]
Щавелевокислый электролит используется для получения оксидных пленок с высокими электроизоляционными свойствами. Для электроизоляционного анодирования иногда используются комбинированные электролиты, содержащие щавелевую и серную кислоты. [21]
Кроме того, для получения оксидных пленок применяют металлоорганические соединения. Эти соединения имеют более высокую стоимость, однако они позволяют проводить осаждение при низкой температуре, что ослабляет взаимодействие пара и веществ, входящих в состав подложки и пленки. Кейн и др. [56] для осаждения 1п2О3 применяли хелатное соединение индия, получаемое с использованием дипивалоилметана. [22]
Глубоким оксидированием называют процесс получения оксидных пленок, имеющих толщину более 60 мк и отличающихся высокой твердостью, износостойкостью и хорошими электроизоляционными свойствами. При определенных условиях электролиза могут быть получены пленки толщиной до 0 2 — 0 3 мм. Микротвердость их достигает 400 — 450 кГ / мм2 — Значения микротвердости меняются по толщине пленки: у основания ее твердость выше, а на внешней поверхности, где пленка под действием электролита слегка разрыхляется, твердость ниже. [23]
Глубоким оксидированием называют процесс получения оксидных пленок толщиной более 40 мкм, отличающихся высокой твердостью, износостойкостью и хорошими электроизоляционными свойствами. Такие пленки представляют практический интерес для ряда отраслей промышленности. [24]
Наиболее широко распространен метод получения оксидных пленок электролитическим путем — анодным окислением совершенно гладкой поверхности чистого алюминия. Оксидная пленка, как это будет показано дальше, очень хорошо воспроизводит рельеф поверхности алюминия. Поэтому для получения безрельефной пленки необходимо иметь тщательно отполированную поверхность с размерами неровностей порядка 100 А. Для такого мягкого металла, каким является алюминий, получение такой поверхности механическим способом чрезвычайно затруднительно. При этом загрязнение металла абразивными материалами препятствует получению качественной оксидной пленки. [25]
Одним из распространенных способов получения электроизоляционных оксидных пленок на металлах и полупроводниках является электрохимическое или анодное окисление. Если металл, покрытый естественной оксидной пленкой, поместить в ячейку с электролитом, не растворяющим металл и его оксид, и поляризовать анодно, то начинается рост оксидного слоя. [26]
Анодное оксидирование состоит в получении оксидной пленки на поверхности алюминия и его сплавов в процессе их электрохимической обработки. Этот процесс проводится в ваннах с раствором электролита при пропускании тока. При этом применяются сернокислотные, хромовокислые и щавелевокислые электролиты. [27]
Некоторые цветные металлы, для получения оксидной пленки на их поверхности, подвергают химическому или электрохимическому ( анодному) оксидированию. [28]
К преимуществу процесса МДО относится возможность получения оксидных пленок на деталях сложной конфигурации, включая внутренние поверхности. [30]
Oxidation of molten aluminium
Расплавленные алюминиевые сплавы обладают двумя неотъемлемыми характеристиками:
- склонностью к поглощению газообразного водорода и
- способностью легко окисляться.
Реакции на поверхности алюминиевого расплава
Водород появляется на поверхности расплавленных алюминиевых сплавов в результате реакции алюминиевого расплава с водяным паром, который в той или иной мере присутствует в атмосфере плавильной печи или другого плавильного оборудования. В результате реакции между водяным паром и расплавленным алюминием образуется не только газообразный водород, но и пленка аморфного оксида алюминия (Al2O3). Эта пленка действует как защитный барьер от окисления для расплавленного металла, который находится под ней. Такие аморфные пленки называют «молодыми пленками» [1].
Две реакции окисления, которые происходят при контакте расплавленного алюминия с воздухом, протекают следующим образом:
Водород, в свою очередь, диссоциирует в свою атомарную форму на поверхности расплава, а затем диффундирует через пленку аморфного оксида алюминия и затем быстро растворяется в алюминиевом расплаве. Пленки оксида алюминия являются неотъемлемой частью процесса плавления; они защищают металл под пленкой от дальнейшего окисления.
Оксидные пленки и шлак
Однако в реальных литейных операциях поверхность ванны расплава всегда испытывает движения и возмущения при выполнении различных металлургических операций, таких как:
- Charging
- Skimming
- Cleaning
- Degassing
- Transferring
- Ladling
Любая из этих операций вызывает разрывы и повторное окисление тонких пленок оксида алюминия, что приводит к быстрому утолщению этих пленок. Постоянное движение металла и разрушение пленок оксида алюминия приводят к их измельчению, утолщению и захвату неокисленного расплавленного алюминияю В результате образуется так называемый “мокрый” шлак.
Типичное представление этого явления хорошо наблюдается, например, при заполнении разливочных ковшей, как это показано на рис. 1. Как только жидкий металл сливается из плавильной печи в разгрузочный ковш, то не только нарушается струя расплава, но и возникает значительное количество брызг и бурление расплава. Все это способствует окислению алюминия, в результате чего на поверхности расплава быстро образуется этот самый “мокрый” шлак. Обычно содержание алюминия в мокрых шлаках составляет порядка 60–85%. Остальные 40–15% составляет алюминий. Количество захваченного шлаком жидкого металла зависит от методов обращения с расплавленным металлом.

Fig. 1 – Metal being tapped from a holding furnace into a transfer ladle,
causing aluminum oxide films to crumble, thicken,
and encapsulate unoxidized molten aluminum, generating wet dross [1]
В дополнение к росту оксидных пленок и шлака на поверхности расплава, вызванному воздействием общих атмосферных условий, в промышленных плавильных установках существует ряд факторов, которые могут вносить существенный вклад в интенсивность окисления алюминия. К ним относятся турбулентность, вызванная типом горелок, образование атмосфер, которые могут быть химически более реакционноспособными, и даже добавление окислителей или загрязняющих веществ в состав расплава.
Сложные взаимодействия, которые происходят между атмосферой над расплавом, захватом полезного алюминиевого сплава смятыми оксидными пленками и результирующей плавучестью оксидных включений в расплаве за счет адсорбции водорода на сложных поверхностях включения показаны на Fig. 2.
Доополнительные поверхностные оксиды поступают в печь с загружаемой шихтой. Органические соединения реагируют с алюминиевым расплавом, добавляя включения в виде карбидов и нитридов. Эти взвешенные включения и оксиды сами по себе имеют более высокую плотность, чем расплавленный алюминий (Fig. 3).

Fig. 2 – Complex interactions that occur between the atmosphere above the melt [2]

Fig. 3 – Addition of supplementary surface oxides
that are on the metal stocks entering the furnace molten metal [2].
Алюминий и оксид алюминия
- Aлюминий встречается в природе только как очень стабильный оксид.
- Химически это означает наиболее стабильное состояние на самом низком энергетическом уровне.
- При электролизе металл вынуждают отделиться от кислорода путем подъема его энергетического потенциала.
- При контакте с кислородом алюминий стремится вернуться к более низкому энергетическому уровню в виде оксида алюминия. Эта реакция происходит мгновенно.
Реакция окисления алюминия
Окисления алюминия происходит в результате реакции
Окисление алюминия является экзотермическим процессом, то есть идет с выделением энергии. Это потому, что алюминий при этом переходит в состояние с более низкое энергетическое состояние.
Толщина оксидной пленки на твердом алюминии
Толщина естественной оксидной пленки довольно тонкая – от 1 до 3 нм в зависимости от сплава и температуре образования оксида (до 300 °С). На рисунке 4 показано постепенное увеличение толщины оксидной пленки на чистом алюминии при ее образовании при температуре от комнатной до 400-500 °С. Затем происходит разрыв в скорости окисления и резкое увеличение толщины оксидной пленки до 20 нм. Причиной этого считается переход от аморфной структуры оксида алюминия к его кристаллической структуре. Именно поэтому при сушке измельченного алюминиевого лома и обжиге с него органических покрытий его не нагревают выше 400 °, чтобы избежать чрезмерного окисления.

Fig. 4 – Естественная оксидная пленка на алюминии [3]
Fig. 5 – Толщина оксидной пленки на твердом алюминии [4]
В твердом состоянии алюминия оксид алюминия играет положительную роль, так как оксидная пленка имеет форму γ-Al2O3 и толщину несколько нанометров. Она надежно изолирует поверхность алюминия и останавливает дальнейшее окисление. При постоянной температуре толщина оксидной пленки растет сначала очень быстро, но затем скорость роста замедляется и сводится практически к нулю.
Окисление вторичного алюминия
Окисление алюминиевой стружки
С особенностью роста оксидной пленки, которая показана на рисунке 1, связан интересный феномен. Он происходит при хранении алюминиевых отходов в виде стружки. Этот вид алюминиевого лома возникает при механической обработке алюминия и поступает на переплав в основном в виде токарной и сверлильной стружки. Эта стружка имеет после механической обработке свежую, чистую поверхность, которая сразу же начинает окисляться. Так как стружка перед переплавом хранится в прессованных пакетах, то, казалось бы, окисляться должен только наружный их слой, а внутренние слои пакета сохраняться без окисления. Однако по изменению веса пакета было установлено, что окисление его в целом продолжается в течение длительного времени. Причина этого в том, что в пакете есть щели и полости, через которые воздух медленно, но уверено проникает во внутренние его слои. Большинство отдельных стружек очень тонкие, и оксидный слой, хотя и еще более тонкий, дает значительную долю в общем весе пакета. Поэтому при длительном хранении стружки потери металла возникают просто ниоткуда. Вывод из этого может быть только один – стружку необходимо переплавлять немедленно после ее поступления.
Удельная поверхность алюминиевого лома
Потеря алюминия из-за его окисления при переплаве в печи какой-нибудь загрузки лома пропорциональна удельной площади этого лома. Удельная площадь поверхности алюминиевых отходов является критическим параметром. Ее величина увеличивается с уменьшением размеров частиц лома.
- У куба со стороной 10 см площадь поверхности равна 600 кв. см , а у эквивалентных по массе 1000 кубиков со стороной 1 см – в 10 раз больше.
- Поэтому скорость окисления этих кубиков будет в 10 раз больше, чем большого куба.
Оксидная пленка на жидком алюминии
За исключением операций сушки и обжига органических покрытий все окисление алюминиевого лома происходит в жидком состоянии. В ходе плавления защитная оксидная пленка разрушается, и окисление алюминия начинается снова, но уже при более высокой температуре. На невозмущенной поверхности расплава алюминия устанавливается стабильная оксидная пленка, толщина которой медленно увеличивается во времени.
Зависимость окисления жидкого алюминия от температуры
С ростом температуры расплава скорость окисления алюминия возрастает. Она довольно медленно возрастает вплоть до интервала температуры от 760 до 780 °С, а затем следует резкое увеличение скорости окисления, как это показано на рисунке 2. Нагрев алюминиевого расплава выше этих температур приводит к повышенным потерям алюминия от его окисления.
Figure 3 – Зависимость скорости окисления алюминия от температуры [4]
Оптимальная температура для расплава алюминия
- При температуре расплава выше 760-780 °С происходит резкий роста окисления алюминия.
- Жидкий алюминий разогревают как раз до температуры, которая оптимальна для его разливки.
- В большинстве случаев эта температура составляет от 730 до 750 °С.
- Aluminum Fluxes and Fluxing Practice / R. Gallo, D. Neff //ASM Handbook, Volume 15: Casting (2008)
- Dross, Melt Loss, and Fluxing of Light Alloy Melts / D. Groteke, D. Neff // ASM Handbook, Volume 15: Casting (2008)
- Corrosion and Corrosion Protection – TALAT 1252
- Ch. Schmitz, Handbook of Aluminium Recycling, 2006.
- ← Previous Secondary aluminium
- Cold working of metals Next →