У вас большие запросы!
Точнее, от вашего браузера их поступает слишком много, и сервер VK забил тревогу.
Эта страница была загружена по HTTP, вместо безопасного HTTPS, а значит телепортации обратно не будет.
Обратитесь в поддержку сервиса.
Вы отключили сохранение Cookies, а они нужны, чтобы решить проблему.
Почему-то страница не получила всех данных, а без них она не работает.
Обратитесь в поддержку сервиса.
Вы вернётесь на предыдущую страницу через 5 секунд.
Вернуться назад
Гальваническое покрытие: свойства, разновидности, альтернативы

В данной статье рассматриваются особенности процесса гальванизации, виды и области применения гальванических покрытий, а также альтернативы, которые в некоторых случаях вполне оправданно заменяют этот метод защиты металлов.
Гальванизация – это электрохимический метод нанесения металлической пленки, которая препятствует коррозии и окислению поверхностей. Она придает им эстетичный внешний вид, износостойкость и увеличивает твердость.
Данный метод обработки улучшает термостойкость металлов, поэтому его широко применяют в таких отраслях промышленности, в которых присутствуют высокотемпературные процессы.
Как появилось гальваническое покрытие?
Открытием гальванического покрытия мир обязан русскому физику Борису Якоби. В 1836 году в ходе экспериментов он пропускал металлы через соляные и водные растворы, которые находились под воздействием электрического тока.
При прохождении через солевые растворы металлы разделялись на разнозарядные ионы. Положительные оседали на катоде, а отрицательные – на аноде.
Технология гальванизации
Гальванические покрытия требовательны к подготовке поверхностей. Перед началом работ требуется провести тщательную очистку и обезжиривание деталей.
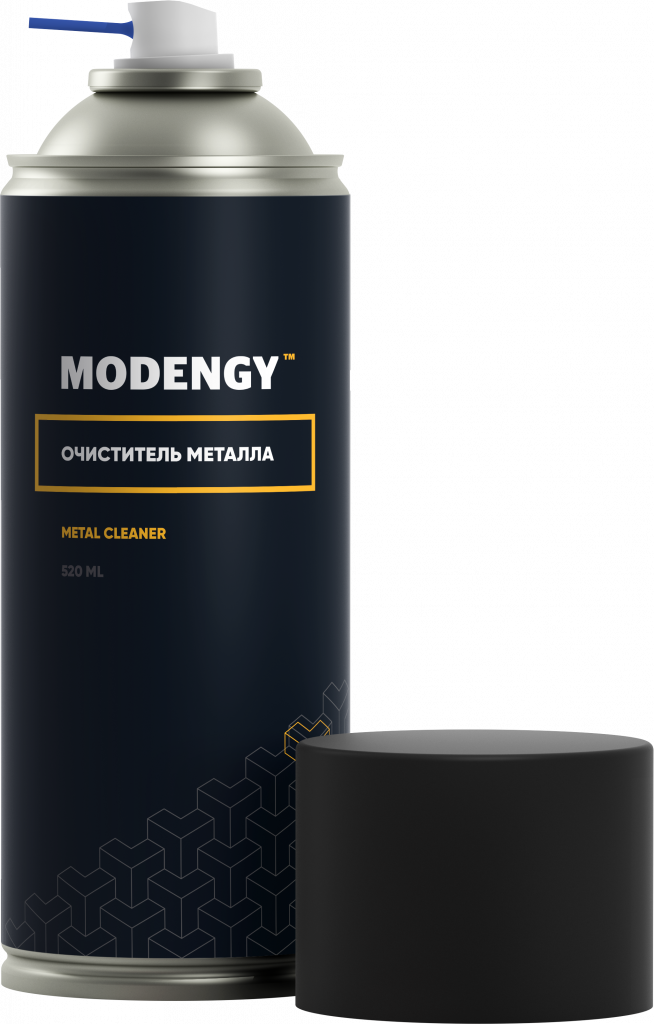
Для металлических поверхностей рекомендуется использовать органические растворители, которые не вызывают коррозии, например Очиститель металла MODENGY
Он эффективно удаляет нефтепродукты, силиконовые масла, консервационные составы, адсорбированные пленки, газы, влагу и другие виды загрязнений. Испаряется быстро и без остатка.
Однако одной очистки и обезжиривания в большинстве случаев бывает недостаточно. Помимо этого проводится пескоструйная обработка и последующая шлифовка наждачной бумагой, специальными пастами.
Гальваническое покрытие выделяет все сколы, царапины и раковины поверхностей, поэтому обрабатываемое изделие должна быть идеально подготовленным.
Далее рассмотрим технологию гальванизации.
На деталь, погруженную в емкость с электролитом, подается отрицательный заряд, в результате чего она становится катодом. Отдельно стоящая металлическая пластина получает положительный заряд и берет на себя функцию анода.
Именно эта пластина служит для образования покрытия. При замыкании электрической сети металл с нее растворяется в электролите и направляется к катоду, где образует равномерную тонкую пленку.
Данный способ гальванизации называется анодным. Благодаря ему при возникновении очагов коррозии разрушается именно гальваническая изоляция, а защищаемый металл в течение длительного времени остается нетронутым.
Существует еще один метод гальванизации – катодное напыление. Он применяется гораздо реже. При нарушении целостности такого покрытия возрастает интенсивность разрушения металла под ним. Этому способствует сама технология нанесения.
Электролит – это проводящий раствор, благодаря которому металлы попадают на катод с анода. Размер емкостей для этой жидкости может быть разным и зависит от производственных задач.
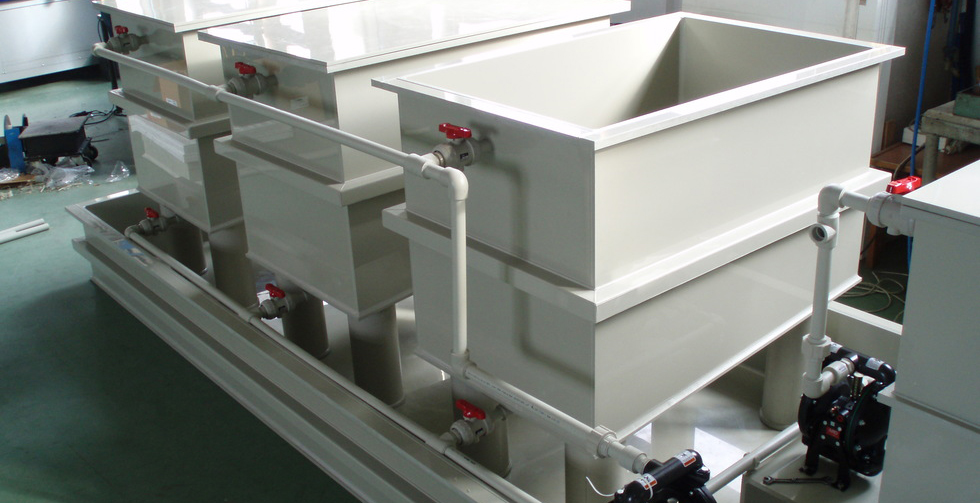
Детали больших размеров находятся в объемных ваннах в подвешенном состоянии. На более мелкие изделия гальваническое покрытие наносится в барабанных емкостях, где отрицательный заряд подается на барабан, который вращается в электролите. Для обработки деталей очень маленького размера (метизы, крепежные элементы) используются колокольные наливные ванны. В процессе работы они вращаются с низкой скоростью, в результате чего детали равномерно покрываются защитным покрытием.
Большое значение имеет плотность тока, который проходит через электролит. Он влияет на структуру формируемого осадка. Данная величина измеряется отношением силы тока к единице поверхности обрабатываемой детали.
При слишком большой величине плотности порошковых отложений много, а при низкой – его вообще не образуется. Это сказывается на качестве конечного покрытия. Именно поэтому процесс гальванизации требует постоянного контроля.
Толщина гальванического покрытия на деталях составляет 6-20 мкм и определяется особенностями металлов, участвующих в гальванизации. Уровень адгезии металлического сплава с поверхностями определяется при помощи специальных тестов.
Совместимость металлов
Совместимость материалов при гальванизации очень важна. Все металлы в соединениях корродируют. В некоторых случаях процесс протекает замедленно. Однако существуют материалы, которые соединять вместе крайне не рекомендуется.
С определенными трудностями связана работа с алюминием и его сплавами. Это связано с тем, что на поверхностях этих материалов присутствует окисная пленка, которая затрудняет процесс гальванизации.
Для алюминия можно использовать следующие сочетания материалов: никель-хром, медь-никель-хром, медь-олово, свинец-олово. Допускается также цинкование и латунирование алюминия.
Области применения гальванических покрытий
Прочность и износостойкость гальванических покрытий позволяет использовать данный вид защиты:
- В авиастроении
- В машиностроении
- В радиотехнической промышленности
- В электронной промышленности
- В строительстве
Альтернатива гальваническому покрытию
Повысить прочность и антикоррозионные характеристики металлов можно не только с помощью гальванизации, но и другими методами: закалкой, рекристаллизацией, чеканкой, обкатыванием, газопламенным напылением, наплавкой и т.д.
Одним из наиболее простых и эффективных способов повышения износостойкости металлических изделий, предотвращения их коррозии и защиты от агрессивных внешних факторов является применение специальных твердосмазочных покрытий. Внешне они напоминают лакокрасочные материалы, только вместо пигмента содержат частицы твердых смазочных веществ.
Такие покрытия создают на поверхностях тонкую сухую пленку, которая обладает высокой несущей способностью и низким коэффициентом трения. Это особенно важно для металлических деталей, которые являются частью подвижных механизмов, работают при очень высоких нагрузках, давлениях и температурах.
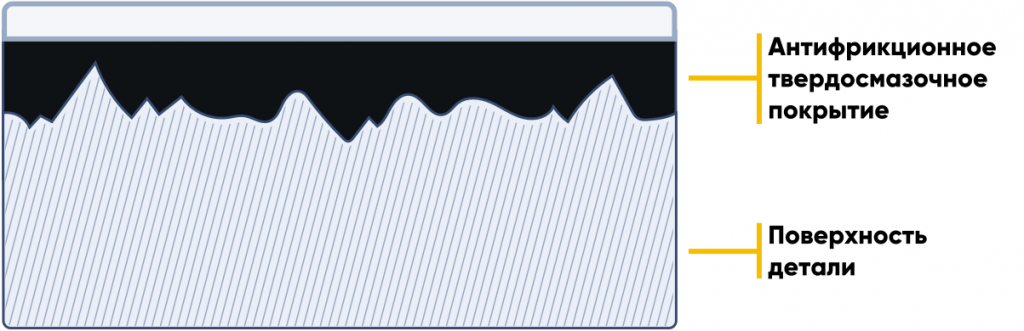
Рассмотрим особенности антифрикционных твердосмазочных покрытий на примере материалов MODENGY. Их основу составляют неорганические и органические связующие вещества, а также твердые смазочные материалы: графит, дисульфид молибдена, политетрафторэтилен (ПТФЭ), нитрид бора, дисульфид вольфрама, фториды бария и кальция.
Эти материалы формируют на поверхностях прочный композиционный слой. Он представляет собой полимерную матрицу с равномерно распределенными в ней частицами твердых смазочных веществ. Они заполняют и сглаживают микронеровности поверхностей, тем самым увеличивая их опорную площадь и несущую способность.
Покрытия MODENGY обладают высоким сопротивлением сжатию и малым сопротивлением сдвигу, поэтому их коэффициент трения достигает значений в несколько сотых при контактных давлениях, соизмеримых с пределом текучести материала основы.
Многие из материалов MODENGY доказали свою работоспособность в условиях радиации и вакуума. Их несущая способность достигает 2500 МПа, диапазон рабочих температур составляет от -200 до +560 °C. Благодаря технологии сухой смазки, которую они реализуют, покрытия эффективно работают в запыленных условиях.
Жидкие покрытия наносятся стандартными методами окрашивания: распылением, окунанием, центрифугированием. Составы в аэрозольной фасовке не требуют какого-либо оборудования.
Виды гальванических покрытий
В зависимости от назначения гальванические покрытия подразделяются на следующие виды:
- Защитные: служат для изоляции металлических изделий от механических повреждений и воздействия агрессивных сред
- Защитно-декоративные: предназначены для защиты деталей от агрессивных и разрушающих внешних факторов, а также для придания им эстетичного внешнего вида
- Специальные: служат для улучшения определенных характеристик поверхностей, например, повышения износостойкости и твердости, электроизоляционных, магнитных свойств
В некоторых случаях гальванизация применяется для восстановлении изначального вида изделий после их длительной эксплуатации.
Гальваническое покрытие позволяет создавать точные копии деталей, которые обладают даже очень высокой сложностью рельефа. Данный процесс называется гальванопластикой.
В зависимости от используемых в качестве покрытий материалов выделяют следующие виды гальванизации.
Меднение
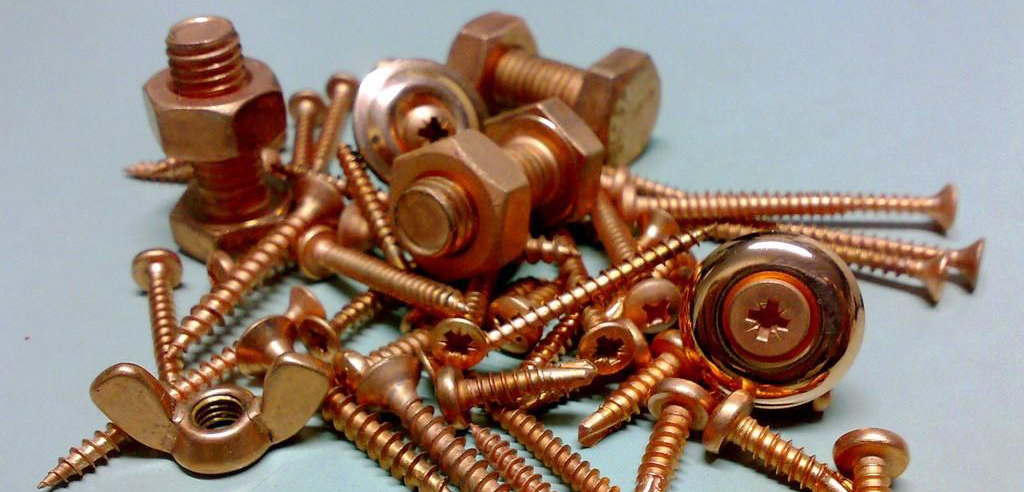
В качестве покрытия используется медный купорос. Такая обработка способствует повышению прочности металлических изделий и повышению их токопроводящих свойств. Металлы с медным покрытием используются для производства электропроводников.
Хромирование
Данная процедура повышает прочностные характеристики металлов, а также их сопротивляемость различным агрессивным воздействиям. Помимо этого, она улучшает внешней вид деталей и восстанавливает поврежденные элементы.
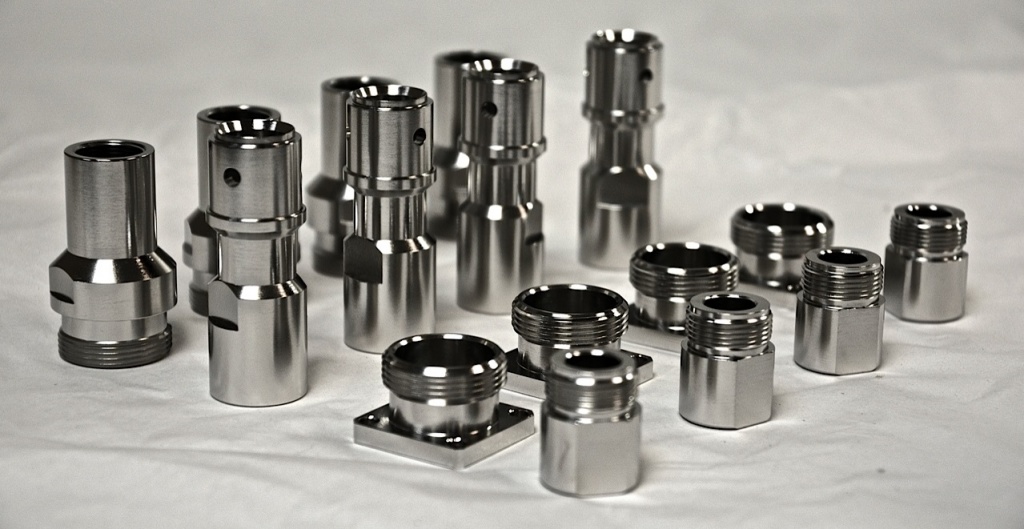
В зависимости от технологии выполнения хромированное покрытие может обладать различными свойствами и параметрами. Например, серое матовое увеличивает твердость металла, блестящее повышает его износостойкость, молочное пластичное придает эстетичный внешний вид и усиливает стойкость к коррозии.
Цинкование
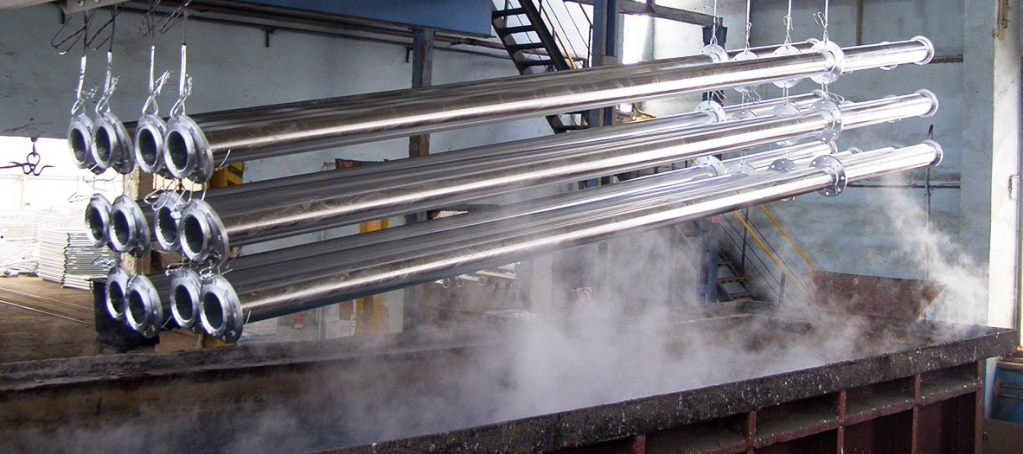
Самая популярная операция гальванизации. Тонкий слой цинка придает металлам блеск и предотвращает образование коррозии. Цинкование особенно популярно в строительной и автомобильной индустрии. Цинк используется для обработки трубопрокатных изделий, емкостей, опорных и кровельных конструкций, кузовных деталей автомобилей.
Железнение
Используется для усиления прочностных характеристик легкоизнашиваемых деталей, например, из меди. Такое покрытие практически не подвержено воздействию коррозии.
Никелирование
Данный метод обработки является оптимальным для придания металлам устойчивости к воздействиям окружающей среды. Слой никеля надежно защищает изделия от коррозии, возникающей вследствие загрязнения щелочами, кислотами, солями. Никелированные детали отличаются очень высокой стойкостью к истиранию и механическим повреждениям.
Латунирование
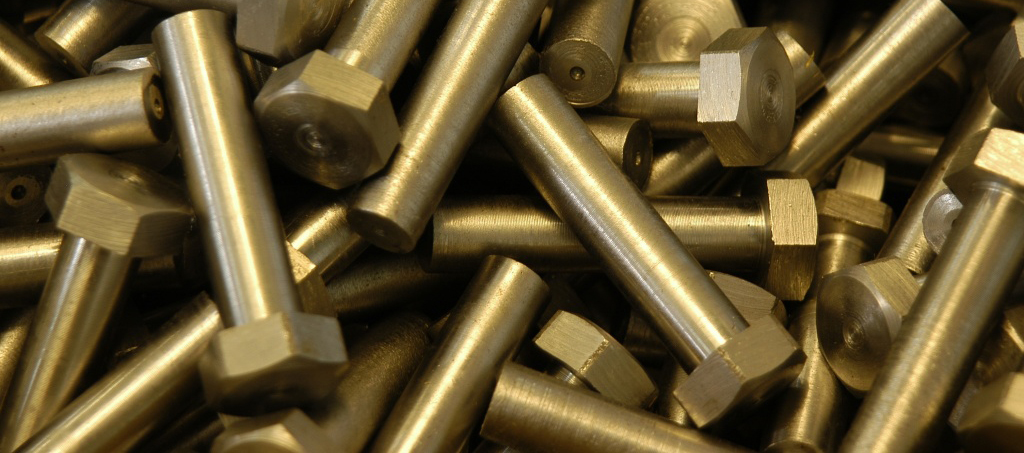
Используется для защиты металлов от воздействия коррозии. Кроме того, слой латуни обеспечивает лучшую адгезию металлических деталей с резиной.
Серебрение и золочение
Эти операции применяются в ювелирном деле, радиоэлектронной и электротехнической отраслях. Серебро и золото придают поверхностям презентабельный внешний вид, высокие отражающие свойства, предотвращают коррозию, улучшают токопроводящие свойства, повышают твердость и защищают от агрессивных внешних факторов.
Родирование
Слой родия увеличивает сопротивляемость деталей воздействию химически агрессивных сред, а также придает им дополнительную механическую стойкость. Родирование предотвращает окисление, потускнение изделий из серебра.
Покрытие оловом
Олово увеличивает прочность и твердость металлических деталей. Гальванизация этим материалом применяется для алюминия, цинка, стали и меди.
Присоединяйтесь


Все материалы сайта https://atf.ru/ принадлежат
ООО «НОВЫЕ РЕШЕНИЯ» ИНН 5751054390
© 2004 – 2024 ООО «АТФ». Все авторские права защищены. ООО «АТФ» является зарегистрированной торговой маркой.
У вас большие запросы!
Точнее, от вашего браузера их поступает слишком много, и сервер VK забил тревогу.
Эта страница была загружена по HTTP, вместо безопасного HTTPS, а значит телепортации обратно не будет.
Обратитесь в поддержку сервиса.
Вы отключили сохранение Cookies, а они нужны, чтобы решить проблему.
Почему-то страница не получила всех данных, а без них она не работает.
Обратитесь в поддержку сервиса.
Вы вернётесь на предыдущую страницу через 5 секунд.
Вернуться назад
Гальваническое покрытие: назначение, виды, нанесение
Гальванизация – это электрохимический процесс, где участвует электролит, электрический ток, два электрода и обрабатываемая деталь. При этом металлический слой не просто наносится на поверхность, а проникает на молекулярном уровне в основание детали.
Для гальванизации необходимо, чтобы обрабатываемое изделие было идеально чистым. Для очистки и обезжиривания поверхностей можно использовать специальные органические растворители, которые не приведут к образованию коррозии.
Например, для этих целей подойдет очиститель металла MODENGY. Он хорошо удаляет разнородные загрязнения, такие как нефтепродукты, силиконовые, минеральные, синтетические масла, консервационные составы, адсорбированные пленки газов, влагу и т.д. Средство быстро испаряется и не оставляет следов.
В большинстве случаев для подготовки поверхности к гальванизации достаточно очистить и обезжирить поверхности. Можно также выполнить пескоструйную обработку и последующую шлифовку с применением специальных паст и наждачной бумаги.
Очень важно, чтобы покрываемая деталь имела идеальную поверхность без каких-либо раковин, царапин и сколов.
Рассмотрим сам процесс гальванизации. Подготовленное изделие погружается в раствор электролита и на него подается отрицательный заряд, который превращает деталь в катод. В электролите также находится специальная пластина из металла, который в дальнейшем и станет покрытием. Она является анодом. При подаче электричества металл с анода растворяется в растворе и переносится на отрицательно заряженный катод, в роли которого выступает обрабатываемая деталь. Таким образом на поверхностях образуется равномерный тонкий слой гальванического покрытия.
Данный метод гальванизации называется анодным. Благодаря ему при образовании коррозии в первую очередь разрушается само покрытие, а металл под ним в течение длительно времени сохраняет целостность.
Существует и другой способ – катодное напыление. Он используется гораздо реже, так как при нарушении защитного слоя разрушение металла под ним происходит более интенсивно, что обусловлено самой технологией нанесения.
Средой для перемещения металла с анода на катод выступает электролит. Он находится в специальных емкостях, объем которых зависит от производственных задач.
Крупногабаритные изделия подвешиваются в объемных ваннах. Небольшие детали покрываются в барабанных емкостях, где отрицательный заряд имеет сам барабан, который вращается в электролите. Для покрытия очень мелких изделий используются наливные ванны колокольного типа, которые при работе медленно вращаются, благодаря чему детали равномерно покрываются защитным слоем.
Большое значение играет плотность тока, проходящего через электролит. Она влияет на структуру формируемого слоя. Данная величина измеряется как отношение силы тока к единице поверхности обрабатываемой детали.
Если плотность тока слишком низкая, осадок вообще не образуется, а при слишком большой количество отложений превысит допустимую норму, что отрицательно скажется на качестве покрытия. Именно поэтому при осуществлении гальванизации следует постоянно контролировать данную величину.
Толщина готового гальванического покрытия может варьироваться от 6 до 20 микрон. Она зависит от особенностей материалов, которые участвуют в процессе нанесения. Адгезия металлического покрытия с основанием детали определяется при помощи специальных тестов.
Для проведения гальванизации очень важно помнить о совместимости материалов. Все металлы в соединениях корродируют. В некоторых случаях этот процесс протекает с низкой скоростью. Но существуют материалы, которые нельзя соединять вместе.
Например, при работе с алюминием и его сплавами достаточно сложно работать, так как их поверхность покрыта окисной пленкой, затрудняющей нанесение гальванического покрытия.
Для гальванизации алюминия можно использовать следующие сочетания материалов:
- Никель-медь-хром
- Хром-никель
- Олово-свинец
- Олово-медь
- Латунь
- Цинк
Область применения гальванических покрытий
Гальванические покрытие отличаются высокой прочностью и износостойкостью. Благодаря этим качествам их широко применяют:
- В авиастроении
- В машиностроении
- В радиоэлектронной промышленности
- В электронной промышленности
- В строительстве
Виды гальванических покрытий
Гальванические покрытия разделяются на защитные, защитно-декоративные и специальные. Первые служат для защиты металлических деталей от воздействия агрессивных сред. Вторые дополнительно придают изделиям эстетичный внешний вид. Специальные наделяют поверхности новыми улучшенными свойствами: электроизоляционными, магнитными, увеличивают твердость и износостойкость.
В некоторых случаях гальванические покрытия наносятся с целью восстановления изначального вида деталей после их длительной эксплуатации. Они также могут использоваться для создания точных копий изделий, даже тех, у которых очень высокая сложность рельефа поверхности. Данную операцию называют гальванопластикой.
Рассмотрим основные виды операций по нанесению гальванических покрытий.
Меднение
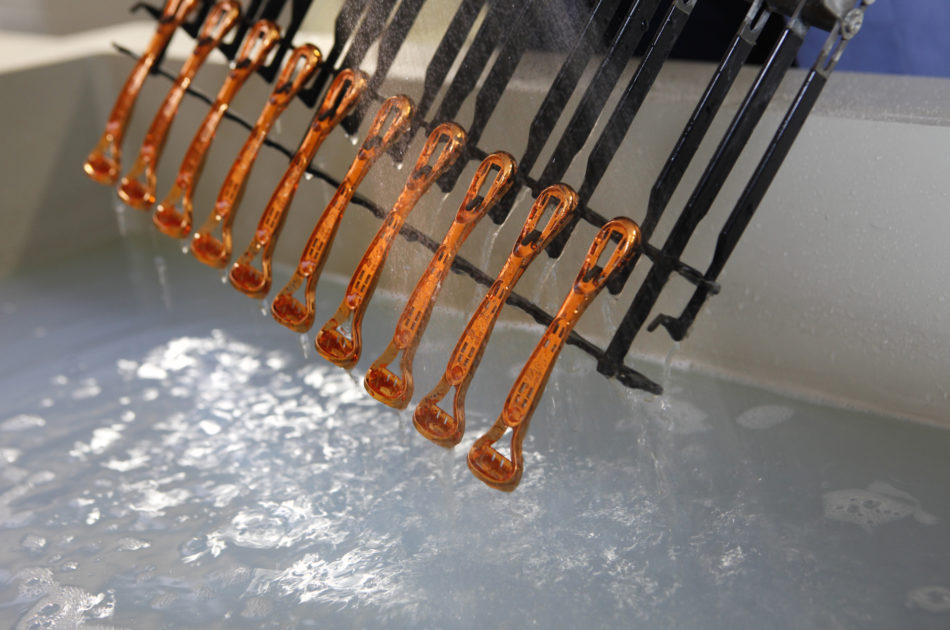
В данном процессе используется медный купорос. Получаемое покрытие увеличивает прочность металлических деталей и их проводящих свойств. Такие металлы используются на производстве электрических проводников.
Но в чистом виде покрытие медью не используется, так как обработанные изделия подвержены коррозии и со временем окисляется. Поэтому меднение – это промежуточный процесс, после которого наносится слой другого покрытия.
Хромирование
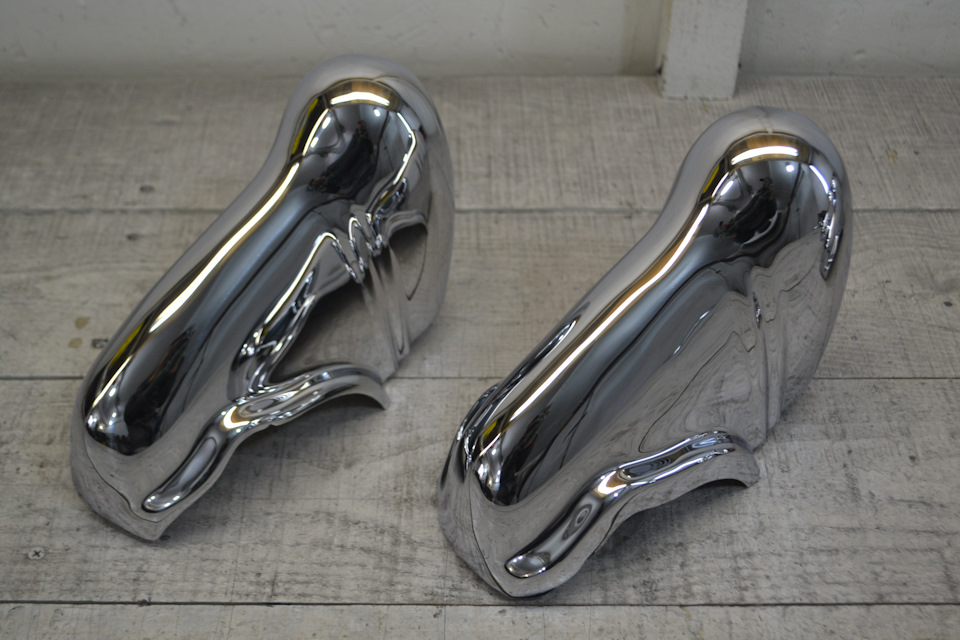
Хром увеличивает прочность и стойкость металлов к агрессивному воздействию внешней среды. Он также улучшает внешний вид поверхностей и восстанавливает поврежденные детали до заводских параметров.
В зависимости от особенностей технологического процесса хромирование позволяет получить покрытия со своими характеристиками: блестящее усиливает твердость и износостойкость, серое матовое повышает твердость, но не придает износостойкости, молочное пластичное придает антикоррозионные свойства и эстетичный внешний вид, но не наделяет твердостью.
Цинкование
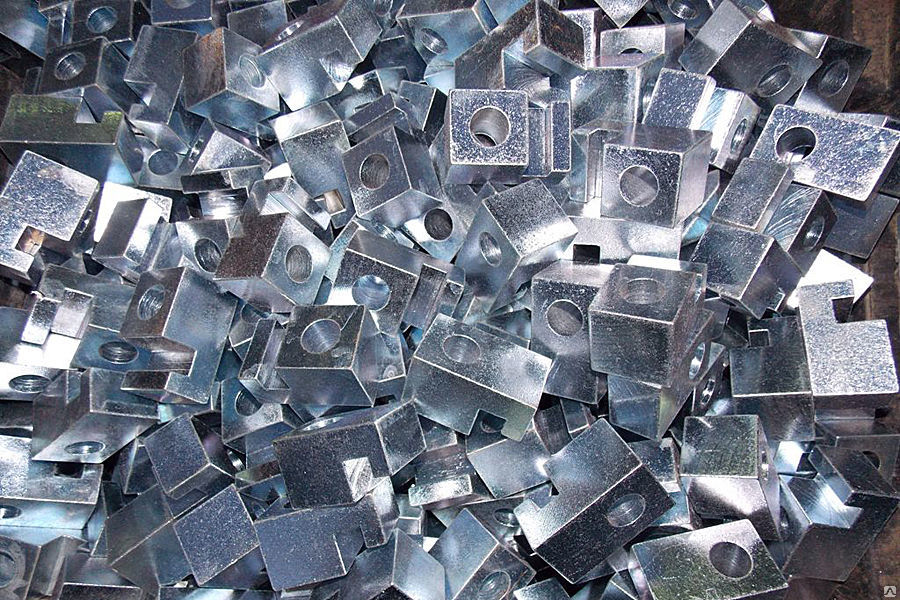
Покрытие металлов цинком – самая популярная разновидность гальванизации. Цинк придает поверхностям блеск и наделяет их высокими антикоррозионными свойствами. Особенно популярно цинкование в автомобильной промышленности и строительстве. Им обрабатывают различные емкости, опорные и кровельные конструкции, трубопрокатную продукции, кузова автомобилей.
Железнение
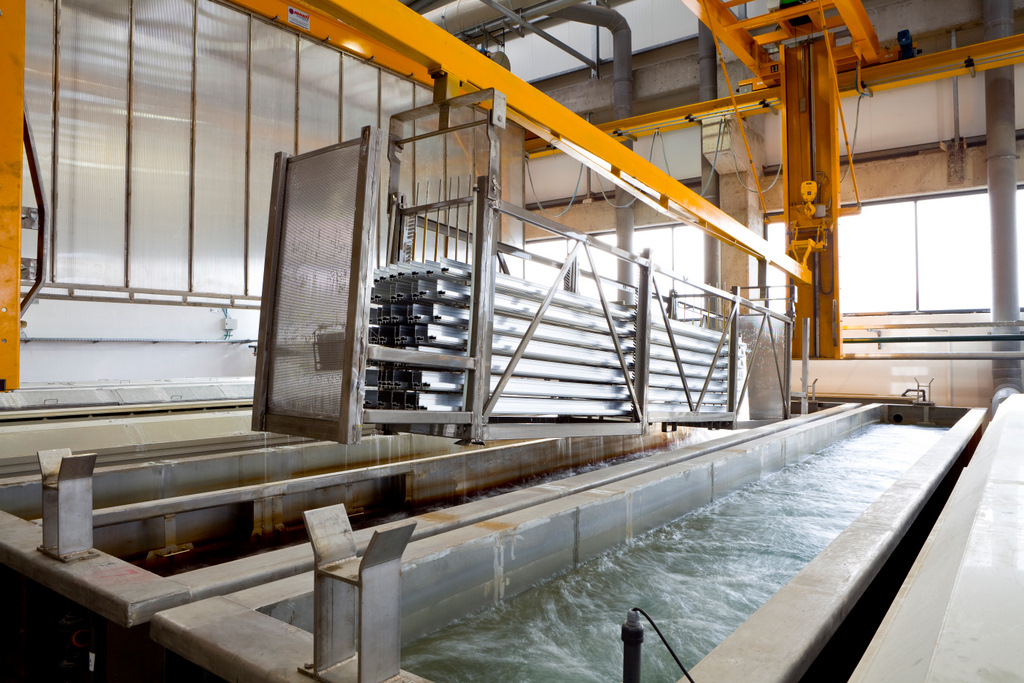
Данный вид покрытий служит для повышения прочности легкоизнашиваемых изделий, например, изготовленных из меди. Железное гальваническое покрытие отличается очень высокой износостойкостью.
Никелирование
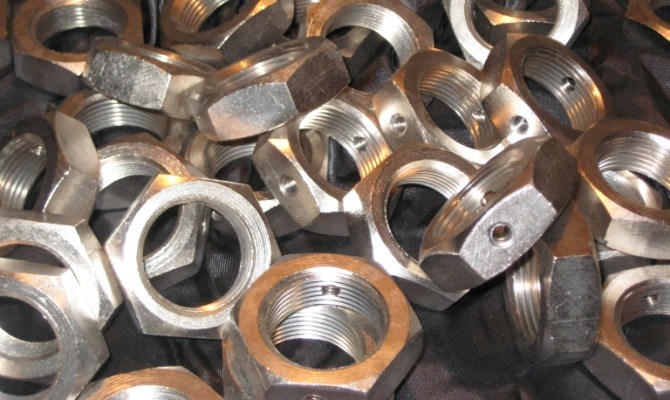
Благодаря данному методу обработки металлические поверхности получают высокую стойкость к агрессивным воздействиям окружающей среды. Слой никеля защищает детали от коррозии, возникающей вследствие воздействий агрессивной среды, а также солей, кислот и щелочей. Никелированные детали также устойчивы к истиранию и механическим повреждениям.
Латунирование
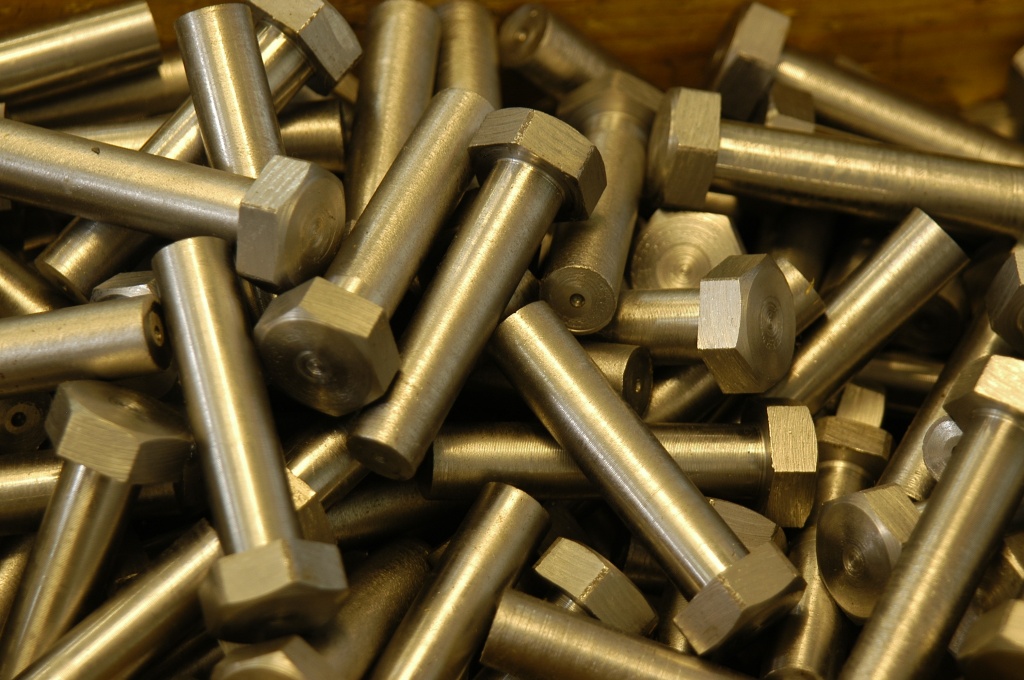
Латунные покрытия защищают металлические изделия от коррозии, а также улучшают их сцепление с резиной.
Золочение и серебрение
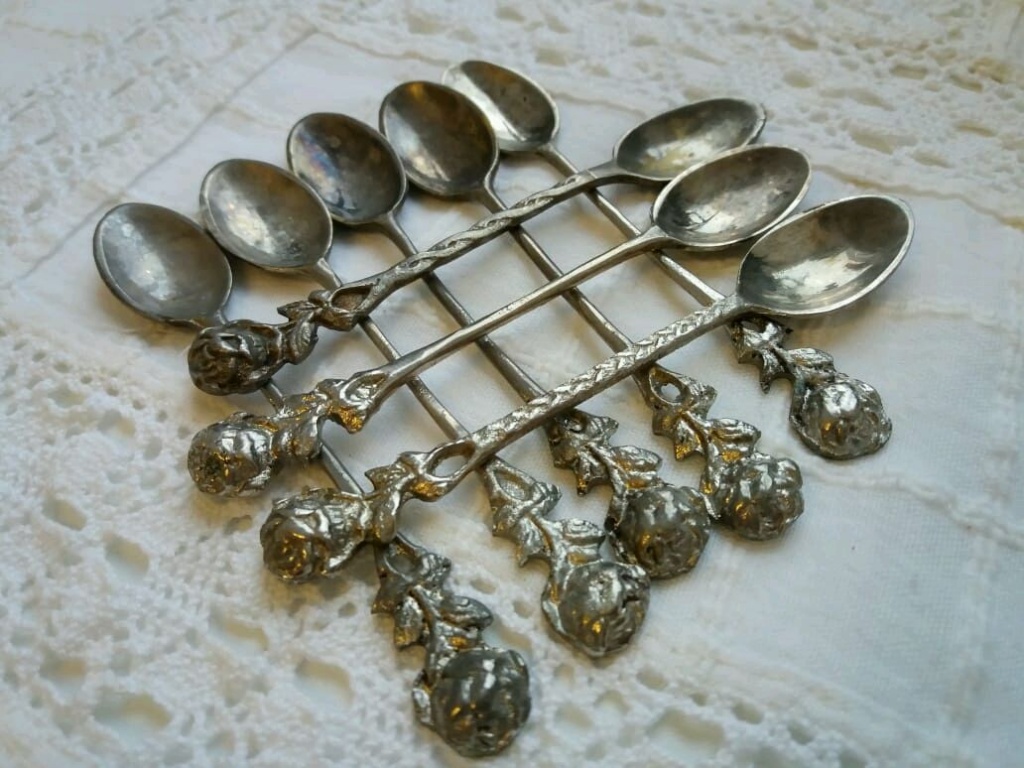
Такие покрытия в основном используются в ювелирном деле, радиоэлектронной и электротехнической промышленности. Серебро и золото придают поверхностям высокие отражающие свойства, предотвращают коррозию, повышают твердость, придают эстетичный внешний вид, а также усиливают токопроводящую способность.
Родирование
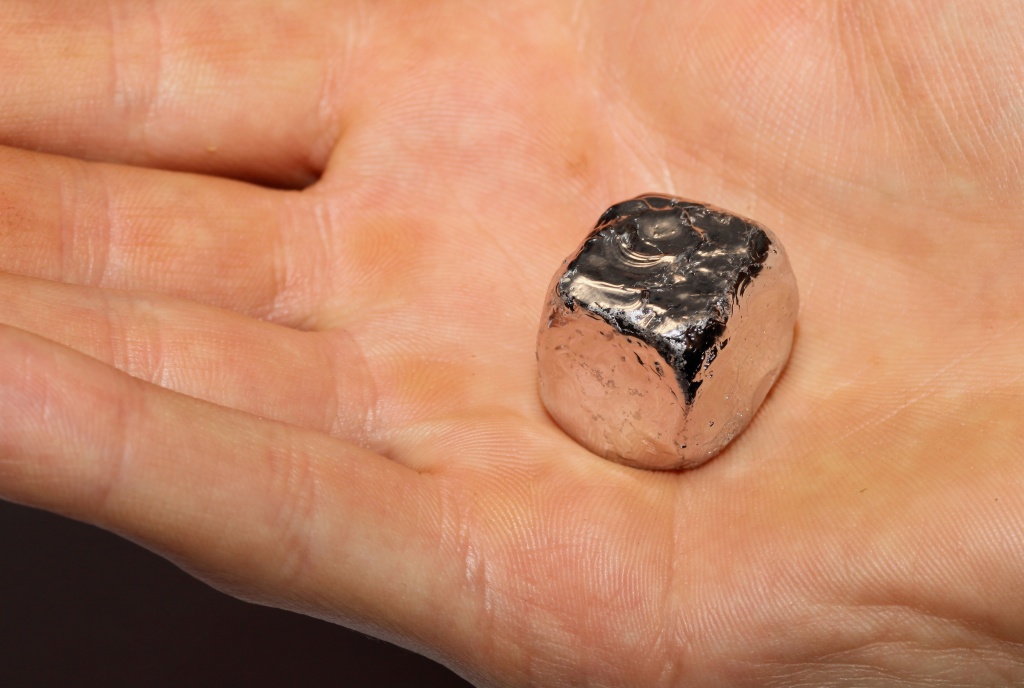
Родий повышает стойкость металлов к агрессивным химикатам и механическим повреждениям. Родирование предотвращает потускнение и окисление серебра, а также придает изделиям декоративные свойства.
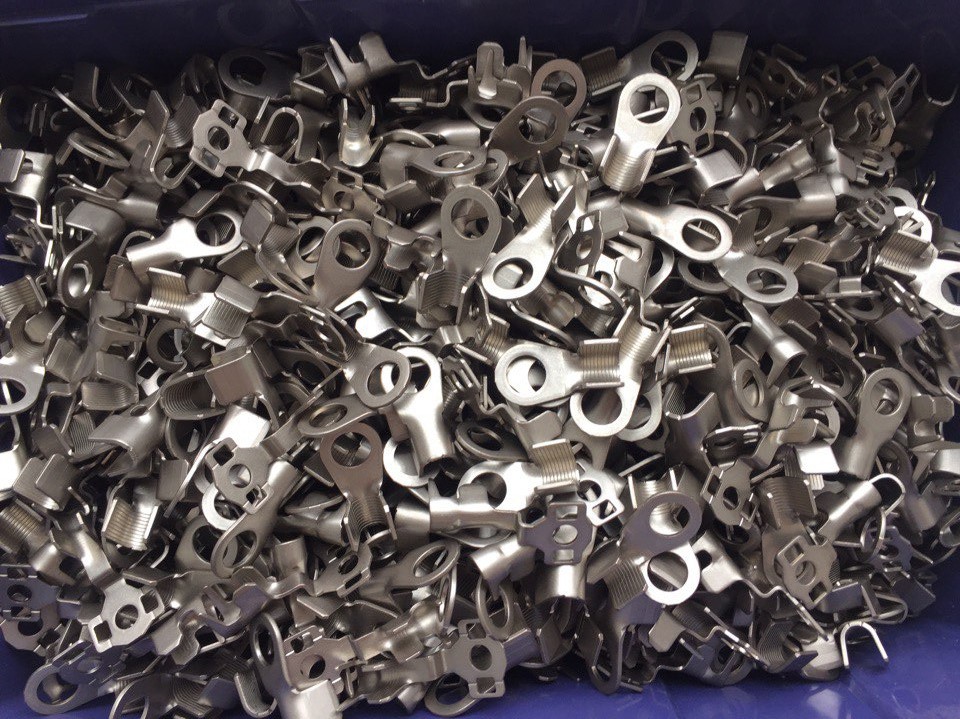
Олово увеличивает прочность и твердость металлических изделий. Данный материал можно использовать для меди, цинка, алюминия и стали.
К защитным покрытиям можно отнести и антифрикционные твердосмазочные покрытия.
Они являются достаточно простым и эффективным способом обеспечить износостойкость и прочность металлических изделий, предотвратить их коррозию и разрушение под воздействием внешних агрессивных факторов.
Для этих целей подойдут антифрикционные твердосмазочные покрытия MODENGY. Они изготавливаются на основе мелкодисперсных частиц твердых смазок (графита, дисульфида молибдена, политетрафторэтилена и т.д.), равномерно распределенных в среде растворителей и связующих веществ.
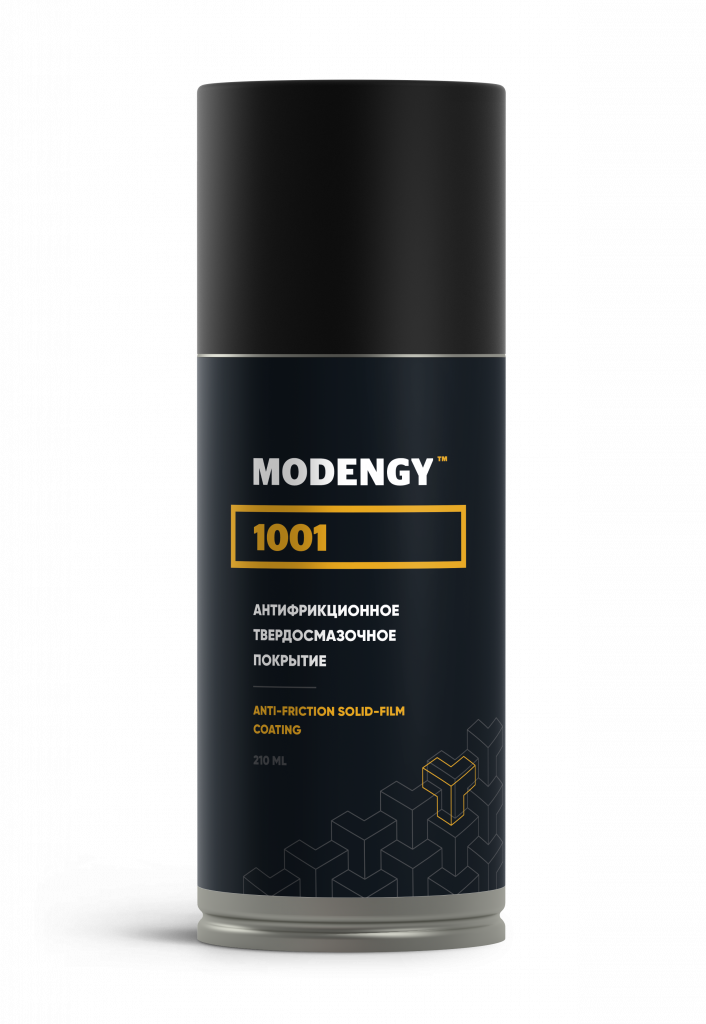
АТСП MODENGY отличаются:
- Низким коэффициентом трения
- Широким диапазоном рабочих температур от -200 до +560 °C
- Работоспособностью в запыленной среде, вакууме и условиях радиации
- Высокой несущей способностью до 2500 МПа
- Высокими противозадирными и противоизносными свойствами
- Стойкостью к агрессивным химикатам
Получение гальванического покрытия в домашних условиях
Для нанесения гальванических покрытий не обязательно обращаться в специализированные фирмы. Их можно получить и в домашних условиях, но при наличии знаний процесса электролиза, наличия необходимых материалов и оборудования.
Источником питания в данном случае может быть выпрямитель электрического тока, который оснащен регулятором выходного напряжения. В качестве гальванической ванны можно использовать любую пластиковую или стеклянную емкость. Но к ней есть несколько требований: она должна быть прочной, выдерживать температуры до +80 °C, вмещать обрабатываемую деталь и необходимое количество электролита.
При выборе анодов важно помнить, что их площадь должна быть больше, чем у покрываемой детали.
Для нагрева электролита до нужной температуры можно использовать небольшие электроплитки.
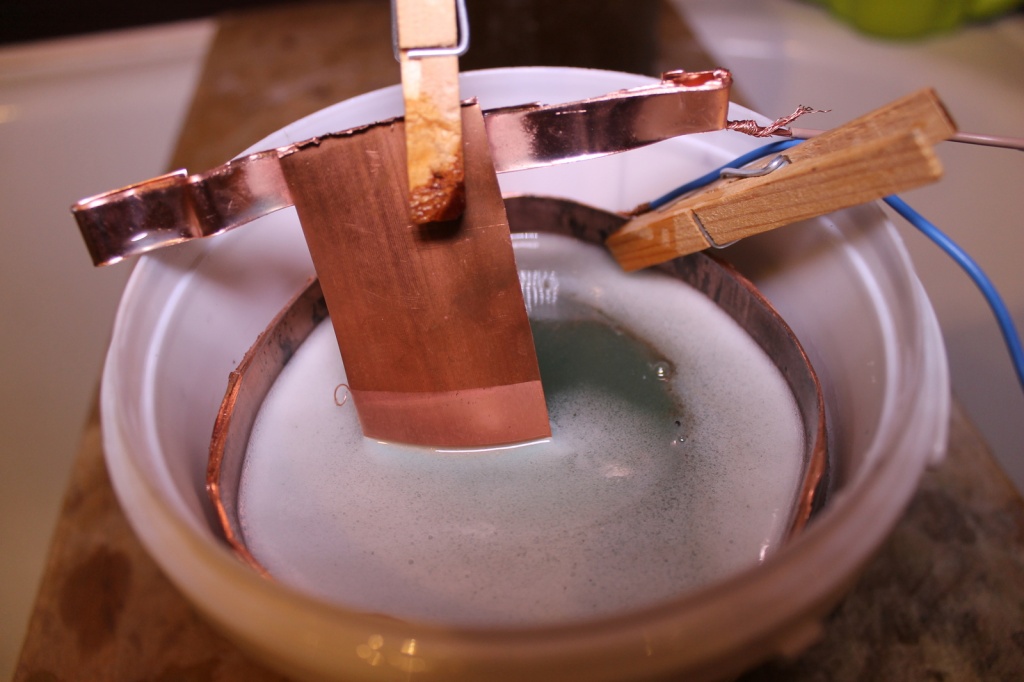
Единственная сложность при гальванизации в домашних условиях – это приобретение химических компонентов для электролита. Организации, занимающиеся производством и продажей таких компонентов, требуют от покупателей соответствующие разрешительные документы.
Для создания декоративных покрытий в свободном доступе можно приобрести специальные для таких целей вещества.
Хранить реактивы и готовую смесь следует в стеклянной посуде с притертыми крышками.
Выполнять работы рекомендуется в нежилых помещениях: гараже, мастерской и т.п. При этом потребуется заземлить оборудование и обеспечить вентиляцию.