Сварочный преобразователь.
Сварочный преобразователь представляет собой комбинацию электродвигателя переменного тока и сварочного генераторапостоянного тока. Электрическая энергия сети переменного тока преобразуется в механическую энергию электродвигателя, вращает вал генератора и преобразуется в электрическую энергию постоянного сварочного тока. Поэтому КПД преобразователя невелик: из-за наличия вращающихся частей они менее надежны и удобны в эксплуатации по сравнению с выпрямителями. Однако для строительно-монтажных работ использование генераторов имеет преимущество по сравнению с другими источниками благодаря их меньшей чувствительности к колебаниям сетевого напряжения.
Для питания электрической дуги постоянным током выпускаются передвижные и стационарные сварочные преобразователи. На рис. 11 показано устройство одно-постового сварочного преобразователя ПСО-500, выпускаемого серийно нашей промышленностью.


Рис.1 Схема сварочного преобразователя ПСО-500
8- Маховичок для регулирования тока
12-Коропка пускарегулирующей и контрольной аппаратуры преобразователя

Однопостовой сварочный преобразователь состоит из двух машин: из приводного электродвигателя 2 и сварочного генератора постоянного тока, расположенных в общем корпусе 1. Якорь 5 генератора и ротор электродвигателя расположены на общем валу, подшипники которого установлены в крышках корпуса преобразователя. На валу между электродвигателем и генератором находится вентилятор 3, предназначенный для охлаждения агрегата во время его работы. Якорь генератора набран из тонких пластин электротехнической стали толщиной до 1 мм и снабжен продольными пазами, в которых уложены изолированные витки обмотки якоря. Концы обмотки якоря припаяны к соответствующим пластинам коллектора 6. На полюсах магнитов насажены катушки 4 с обмотками из изолированной проволоки, которые включаются в электрическую цепь генератора.
Генератор работает по принципу электромагнитной индукции. При вращении якоря 5 его обмотка пересекает магнитные силовые линии магнитов, в результате чего в обмотках якоря наводится переменный электрический ток, который при помощи коллектора 6 преобразуется в постоянный; с щеток токосъемника 7, при нагрузке в сварочной цепи, ток течет с коллектора к зажимам 9.
Пускорегулирующая и контрольная аппаратура преобразователя смонтирована на корпусе 1 в общей коробке 12.
Преобразователь включается пакетным выключателем 11. Плавное регулирование величины тока возбуждения и регулирование режима работы сварочного генератора производят реостатом в цепи независимого возбуждения маховичком8. С помощью перемычки, соединяющей дополнительный зажим с одним из положительных выводов от последовательной обмотки, можно устанавливать сварочный ток для работы до 300 и до 500 А. Работа генератора на токах, превышающих верхние пределы (300 и 500 А), не 2эекомендуется, так как возможен перегрев машины и нарушится система коммутации.
Величина сварочного тока определяется амперметром 10, шунт которого включен в цепь якоря генератора, смонтированного внутри корпуса преобразователя.
Обмотки генератора выполняют из меди или алюминия. Алюминиевые шины армируют медными пластинками. Для защиты от радиопомех, возникающих при работе генератора, применен емкостный фильтр из двух конденсаторов.
Перед пуском преобразователя в работу необходимо проверить заземление корпуса; состояние щеток коллектора; надежность контактов во внутренней и внешней цепи; штурвал реостата повернуть против часовой стрелки до упора; проверить, не касаются ли концы сварочных проводов друг друга; установить перемычку на доске зажимов соответственно требуемой величине сварочного тока (300 или 500 А).
Пуск преобразозателя осуществляется включением двигателя в сеть (пакетным выключателем 11). После подсоединения к сети необходимо проверить направление вращения генератора (если смотреть со стороны коллектора, ротор должен вращаться против часовой стрелки) и в случае необходимости поменять местами провода в месте их подключения к питающей сети.

Для пояснения принципа работы сварочного преобразователя рассмотрим упрощенную электрическую схему преобразователя ПСО-500 (рис. 2). Асинхронный электродвигатель 1 с коротко-замкнутым ротором имеет три обмотки статора, включенные по схеме «звезда» (380 в). Пакетный выключатель 2 служит для включения электродвигателя в сеть трехфазного переменного тока напряжением 380 в. Четырех полюсный сварочный генератор 8 имеет обмотку 5 независимого возбуждения и последовательную размагничивающую обмотку 7, обеспечивающую падающую внешнюю характеристику генератора. Обмотки 5 и 7 расположены на разных полюсах. Независимая обмотка возбуждения 5 питается постоянным током от селенового выпрямителя 4, включенного в сеть питания обмоток электродвигателя через стабилизатор напряжения (однофазный трансформатор) 3 и включается одновременно с пуском электродвигателя.
Сварочный ток регулируется реостатом 6, включенным в цепь независимой обмотки возбуждения 5. Величина тока измеряется амперметром 9. Сварочная цепь подключается к зажимам доски 10, на которой имеется перемычка, переключающая секции последовательной обмотки 7 на два диапазона сварочного тока: до 300 а и до 500 а. Конденсаторы 11 устраняют радиопомехи, возникающие при работе преобразователя.
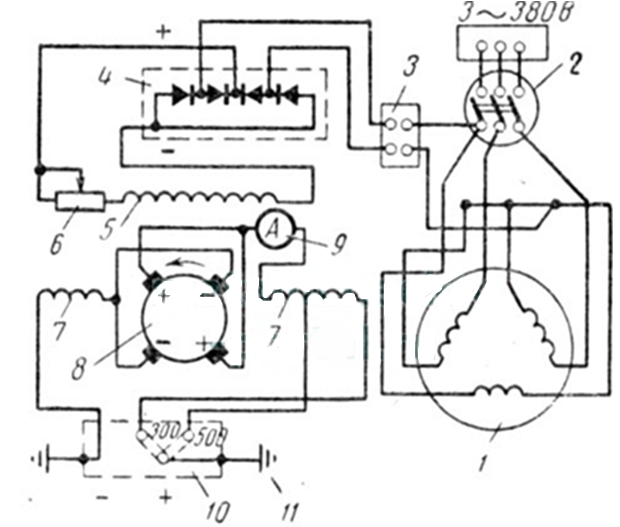

(Рис.2) Принципиальная электрическая схема сварочного преобразователя ПСО-500
1- Асинхронный электродвигатель
2- Пакетный выключатель
3- Стабилизатор напряжения
4- Селеновый выпрямитель
5-обмотка независимым возбуждением
6- Регулируемый реостат
7- Последовательная размагничивающая обмотка
8- Четырех полюсный сварочный генератор
10- зажимы доски

Принципиальная электрическая схема сварочного генератора с независимым возбуждением и размагничивающей последовательной обмоткой.
На рис.3 Дана схема генератора ГСО-500 с независимым возбуждением и размагничивающей последовательной обмоткой. Намагничивающая обмотка независимого возбуждения питается током от отдельного источника (сети переменного тока через полупроводниковый селеновый выпрямитель), а размагничивающая включена последовательно с обмоткой якоря так, что создаваемый ею магнитный поток Фр направлен навстречу магнитному потоку Фнв обмотки возбуждения. Ток Iнв в обмотке возбуждения, а следовательно, и величину магнитного потока Фнв в ней можно плавно изменять с помощью реостата R. Последовательная размагничивающая обмотка обычно секционирована, что позволяет применять ступенчатое регулирование сварочного тока изменением числа действующих ампер-витков в обмотке. Напряжение холостого хода генератора определяется током в обмотке независимого возбуждения. При увеличении сварочного тока Iсв возрастает магнитный поток Фр в размагничивающей обмотке, который, действуя встречно потоку Фнв обмотки независимого возбуждения, уменьшает напряжение в сварочной цепи, создавая падающую внешнюю характеристику генератора (рис. 146).
Изменяют внешние характеристики регулированием тока в обмотке независимого возбуждения и переключением числа витков размагничивающей обмотки. По этой схеме работают сварочные генераторы преобразователей ПСО-120, ПСО-800. Для получения жесткой внешней характеристики последовательные размагничивающие обмотки переключаются так, чтобы они действовали согласованно с обмоткой независимого возбуждения. По такой схеме работают генераторы преобразователей ПСГ-350 и ПСГ-500.


(Рис.3)схема Генератора с независимым возбуждением и размагничивающей последовательной обмоткой.
Вопрос 1. Устройство и назначение сварочного преобразователя.
Сварочный преобразователь (рис. 43) представляет собой машину, служащую для преобразования переменного тока в постоянный сварочный ток.
Он состоит из сварочного генератора постоянного тока и приводного трехфазного асинхронного электродвигателя 5, сидящих на одном валу и смонтированных в общем корпусе. Сварочный генератор состоит из корпуса 11 с укрепленными на нем магнитными полюсами 10 и приводимого во вращение якоря 12.

Рис. 43. Сварочный преобразователь
Тело якоря набрано из отдельных лакированных пластин электротехнической стали. В продольных пазах его уложены витки обмотки. Рядом с якорем находится коллектор, состоящий из большого числа изолированных друг от друга медных пластинок 1, к которым припаяны начала и концы каждой группы витков якоря.
Магнитное поле внутри генератора создается магнитными полюсами обмоток возбуждения, которые питаются постоянным током от щеток 2 самого генератора. В распределительном устройстве 4 размещены пакетный выключатель, регулировочный реостат 3, вольтметр 6, доски зажимов 5 высокого и низкого напряжения и другая аппаратура. При включении электродвигателя якорь начинает вращаться в магнитном поле и в витках его возникает переменный ток, который с помощью коллектора преобразуется в постоянный.
К коллектору прижимаются угольные щетки 2, с помощью которых постоянный ток снимается с коллектора и подводится к зажимам 5 (« + » и «-»). К этим же зажимам присоединяют сварочные провода, подводящие сварочный ток к электроду и изделию. Для охлаждения преобразователя во время его работы на валу имеется вентилятор 7.
Ходовая часть преобразователя состоит из переднего поворотного колеса с тягой 9 и двух задних колес, сидящих на одной оси. Это позволяет передвигать его на небольшое расстояние. Для подъема и перемещения преобразователя предусмотрены два рым-болта.
Сварочный ток регулируется с помощью маховичка 3 реостата: при вращении его по часовой стрелке сварочный ток увеличивается, и наоборот.
Вопрос 2. Наплавочные работы (виды, назначение, технология, материалы).
Наплавка деталей и восстановление изношенных деталей наплавкой — эффективный и экономичный способ продления срока службы деталей и машин.
Наплавку выполняют с помощью сварки, преимущественно дуговой, для наложения необходимого слоя металла на поверхность детали с целью повышения ее стойкости против истирания, повышенных температур, абразивного изнашивания, коррозии и других
Наплавку применяют для восстановления размеров изношенных деталей и создания слоя металла и поверхности детали, отличающегося по своим свойствам от основного металла детали повышенной износостойкостью, антикоррозионностью, жаростойкостью и другими свойствами.
Наиболее распространены ручная дуговая наплавка покрытыми электродами, наплавка неплавящимися угольным или вольфрамовым электродом в среде защитного газа, наплавка в углекислом газе, под слоем флюса, вибродуговая наплавка.
По степени механизации процесса различают наплавку:
■ ручную дуговую покрытыми электродами;
Материалы для наплавки. Сплавы, применяемые для дуговой наплавки, можно подразделить на:
■ порошкообразные или зернистые (вокар, висхром-9);
■ плавленые карбиды и спеченные (карбиды вольфрама и титана).
Для ручной и механизированной наплавки выпускают большое количество различных наплавочных материалов (проволок, лент, электродов, флюсов и др.) различных химических составов и свойств. При выборе наплавляемого металла учитывают химический состав металла наплавляемой детали, условия работы, характер и вид нагрузки, износ, требуемую износостойкость.
Особое внимание при наплавке под флюсом уделяют свойствам флюсов: способствуют ли они формированию наплавленного металла, стабильности горения дуги, какой склонностью обладают к образованию пор в наплавленном металле, какие содержат легирующие элементы.
Наплавку выполняют покрытыми, проволочными и ленточными электродами. При этом ленточный и проволочный электроды могут быть сплошными или в виде порошковой ленты или порошковой проволоки.
Порошковый электрод представляет собой стержень из порошковой проволоки, имеющий толстое основное покрытие. На свойства и состав наплавленного металла влияют изменения состава порошкового наполнителя.
Порошковые электроды более производительные, чем стержневые.
При наплавке порошковым электродом создается защита легирующих элементов за счет более быстрого плавления наполнителя по сравнению со скоростью плавления оболочки электрода.
Наплавку высоколегированных сталей рекомендуется вести под низколегированными флюсами ФЦЛ-2 и АН-20, под бескислородными флюсами БКФ-1, БКФ-2, под флюсами 48-ОФ-7 и АН-70.
Технология и способы наплавки. Сущность процесса наплавки заключается в использовании теплоты для расплавления присадочного материала и его соединения с основным металлом детали.
Используя возможности дуговой наплавки, на поверхности детали можно получить наплавленный слой любой толщины, любого химического состава с разнообразными свойствами.
Наплавка может производиться на:
- плоские;
- цилиндрические;
- конические;
- сферические и другие формы поверхности в один или несколько слоев.
Толщина слоя наплавки может изменяться в широких пределах — от долей миллиметра до сантиметров. При наплавке поверхностных слоев с заданными свойствами, как правило, химический состав наплавленного металла существенно отличается от химического состава основного металла.
Поэтому при наплавке должен выполняться ряд технологических требований.
1. В первую очередь таким требованием является минимальное разбавление наплавленного, слоя основным металлом, расплавляемым при наложении валиков. Поэтому в процессе наплавки необходимо получение наплавленного слоя с минимальным проплав-лением основного металла, так как в противном случае возрастает доля основного металла в формировании наплавленного слоя. Это приводит к ненужному разбавлению наплавленного металла расплавляемым основным.
2. При наплавке необходимо обеспечение минимальной зоны термического влияния и минимальных напряжений и деформаций.
Это требование обеспечивается за счет уменьшения глубины проплавления, регулированием параметров режима, погонной энергии, увеличением вылета электрода, применением широкой электродной ленты и другими технологическими приемами.
Технология наплавки различных поверхностей предусматривает ряд приемов нанесения наплавленного слоя:
Что такое сварочный преобразователь: его строение и назначение

Оборудование
Автор Сварщик На чтение 5 мин Просмотров 1.8к. Опубликовано 09.11.2019
Разновидностью источника рабочего тока считается сварочный преобразователь, объединяющий в одном корпусе электродвигатель, генератор и выпрямитель. Такая установка используется при проведении строительно-монтажных работ, когда электросеть провисает и другие сварочные аппараты работают нестабильно. Сварка преобразователем проводится током в пределах 500 ампер, можно варить толстые заготовки, формировать сварочный шов от 10 до 30 мм глубиной. Преобразователь меняет напряжение, тип токовых характеристик.
Принцип работы
Строение у всех видов сварочных преобразователей типовое:
- подводимый к асинхронному электродвигателю ток после включения установки преобразуется в механическую, которая подается на вал генератора;
- генератор выдает необходимую частотность токовых параметров, в работе использован метод электромагнитной индукции, на вал насажен якорь с обмотками;
- коллектор выполняет функцию выпрямителя, подает питание на выходные клеммы.
Сварочный преобразователь по сути – это комбинация электродвигателя, работающего от сети 220 или 380 В и генератора постоянного тока. Надежность преобразователя снижают вращающиеся узлы, велики энергопотери в процессе преобразования электротока.
Оборудование ценится за стабильность токовых характеристик вне зависимости от скачков подаваемого на двигатель напряжения. Регулятором рабочих характеристик является реостат, меняя число витков независимой обмотки изменяют ампераж. Выходной ток регулируется вручную по амперметру.
Чем отличается сварочный преобразователь от генератора
Генерирующие установки схожи по принципу формирования рабочего тока для сварки. Генератор работает от жидкого топлива, двигатель устанавливают бензиновый или дизельный. Топливный принцип работы необходим для полевых условий, когда приходится варить вдали от электромагистралей. Тепловая энергия трансформируется в электрическую без перехода в механическую.
Сварочный преобразователь оснащается только электромотором, подключаемым к однофазной или трехфазной сети. Установка сложнее генераторной, мотор и генератор тока связаны опосредовано – валом, передающим механическую энергию, получаемую из электрической.
Читайте также: Как выбрать сварочный рукав для полуавтомата?
Устройство
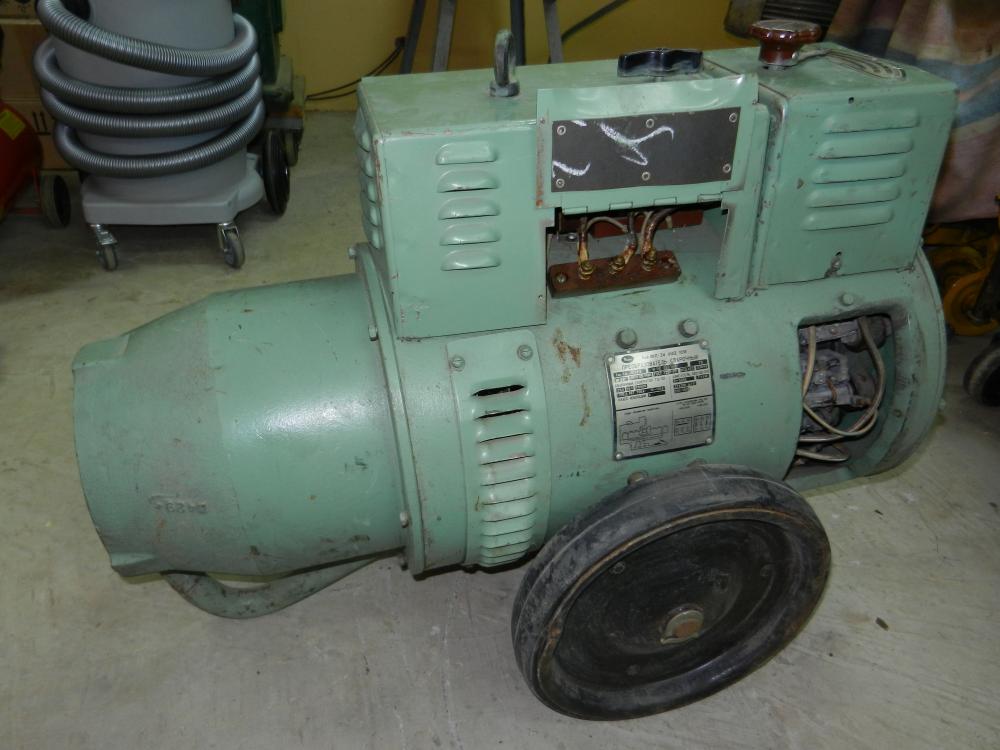
Детально рассмотреть устройство оборудования можно на примере стационарного сварочного преобразователя ПСО 500, выдающего два рабочих режима с максимальными токовыми характеристиками 300 или 500 ампер. Между ротором электромотора и якорем генератора, расположенными на одном валу, размещен вентилятор с крыльчаткой, обеспечивающей направленное охлаждение контактной зоны, где большая сила трения. Подшипники размещены в корпусе преобразователя, он обязательно заземляется.
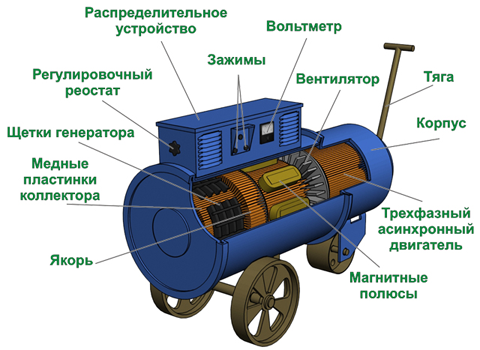
Катушечный якорь генератора с 4-мя независимыми обмотками соединен с коллектором, пластины выпрямителя подключены к концам якорных обмоток. При вращении катушек между полюсами магнитов, возникает электромагнитная индукция, наводится переменный ток. Для обмотки используют отожженную медную или алюминиевую проволоку – металлы с хорошей электропроводностью. Для защиты от внешних электромагнитных полей и вихревых, возникающих при работе преобразователя, предусмотрен «фильтр» – электроемкость (два конденсатора, стабилизирующие напряжение).
Блок управления у преобразователя модульный. Для запуска сварочного преобразователя вмонтирован пакетник. Рядом размещен амперметр, по которому определяют токовые параметры. Прибор подключен к реостату, регулирующему рабочие токовые показатели (измеряет ампераж в цепи независимой обмотки возбуждения).
После включения преобразователя важно проверять направление вращения обмоток генератора. При необходимости запитывающие клеммы меняют местами, чтобы ротор вращался против часовой стрелки. Для требуемой величины рабочего тока перемычка фиксируется в положении «300 А» или «500 А» (это максимальное значение генерируемого электротока).
Классификация
Производители выпускают преобразователи разных модификаций. При выборе генерирующих установок учитывают вид сварки, предполагаемое место работы. Классификация источников тока для сварных работ проводится по нескольким признакам:
- Количество сварочных постов. Однопостовые рассчитаны на подключение к одному аппарату, для работы одного сварщика. От многопостовых могут запитаться несколько сварщиков, выполнять работы одновременно на нескольких рабочих участках.
- Конструктивно различаются по габаритам, виду исполнения. Бывают:
Читайте также: Отличие сварочного автомата от полуавтомата
передвижные сварочные установки, оснащаются колесиками или подставными тележками;
стационарными, крепятся к фундаменту или устанавливаются непосредственно у рабочего места сварщика.
- По количеству корпусов сварочные установки бывают одинарные или сдвоенные.
- По разновидности токовых показателей:
с падающей вольт-амперной характеристикой (однокорпусные модели ПСО/однопостовые/ и ПСМ/многопостовые/ с асинхронными трехфазными двигателями) предназначены для ручной электродуговой сварки плавящимся или неплавящимся электродом с использованием защитных флюсов или газов;
с жесткой или пологопадающей ВАХ необходимы для аргоновой, полуавтоматической, автоматической сварки (модельный ряд источников тока типа ПСГ);
универсальные, работающие в различных режимах (установки ПСУ с регулируемыми вольт-амперными характеристиками).
От ВАХ зависит функциональность генерирующих установок. При выборе оборудования важно это учитывать.
- По типу использованной технологии генерации:
якорь с расщепленными полюсами, отдельно монтируются обмотки намагничивания и размагничивания;
раздельные обмотки размагничивания наводят ток от независимого возбуждения.
Физические электромагнитные особенности оборудования несущественно сказываются на КПД.
Техника безопасности
Для работы с генерирующим электрооборудованием разработаны правила. Перед включением важно соблюдать несколько пунктов:
- Проверять систему заземления корпуса, это особенно актуально для мобильных установок, после транспортировки нужно убедиться, что заземление надежное.
- Щетки коллектора должны быть в порядке. Для проверки штурвал реостата сдвигают в крайнее положение, до упора (направление штурвала совпадает с движением обмоток – только против часовой стрелки).
- Следующий этап – установка токовых параметров, контролируют положение перемычки.
- Подключение к сети осуществляет электрик с допуском. Он зажимает клеммы на электродвигателе в соответствии правилами безопасности ПЭУ.
Эксплуатационные требования ограничивают токовые характеристики:
- допустимая рабочая нагрузка 40 В;
- напряжение холостого хода не выше 85 В;
- при работе в помещениях с повышенной загазованностью, влажностью, запыленностью допустимое напряжение снижают до 12 В.
Необходимы специальные защитные средства: диэлектрические резиновые коврики, перчатки. Сварщикам необходима спецодежда, защищающая глаза, лицо, кожу рук, ног от воздействия сварочной электрической дуги, расплавленного металла.
Что лучше: инвертор или сварочный трансформатор?
Оборудование
Автор Сварщик На чтение 5 мин Просмотров 1.6к. Опубликовано 05.12.2019
Начинающие сварщики нередко стоят перед выбором: какое оборудование приобретать для работы. Зная, в чем отличие инверторного сварочного аппарата от обычного, подобрать сварочник будет проще. Плюсы и минусы имеются у трансформаторов и технологичных инверторных преобразователей. Устройства различаются мощностными показателями, функциональностью, габаритами.
Что представляет собой обычный сварочный аппарат
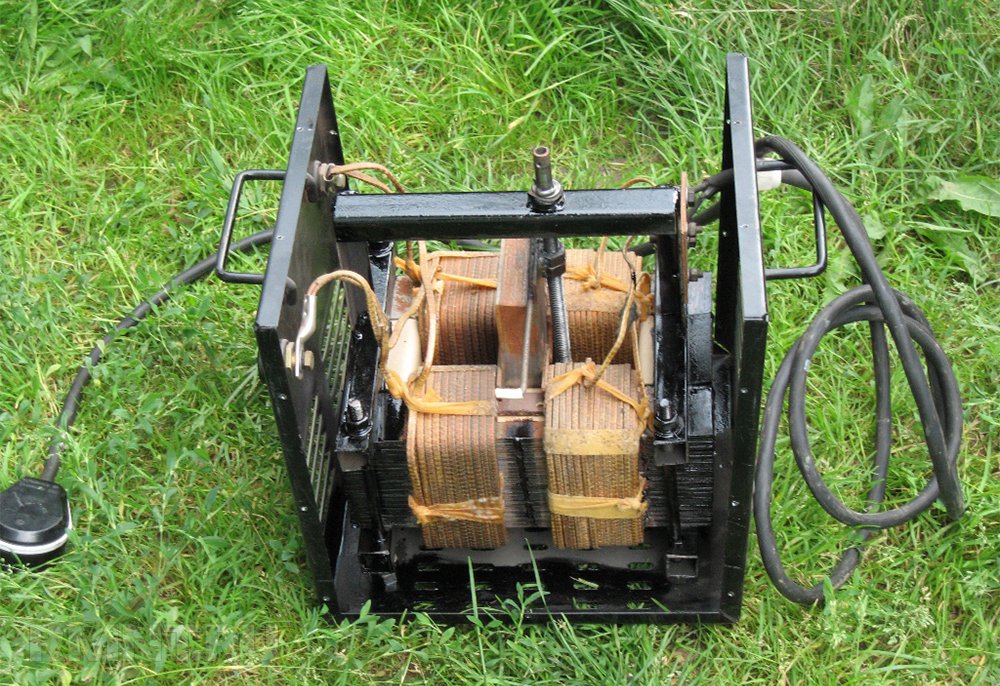
Классический источник тока для генерации электрической дуги – трансформатор. Сварочник понижает сетевое напряжение, сила тока, соответственно, возрастает. Подобное оборудование применялось для ручной сварки повсеместно до начала 21 века.
Принцип работы трансформатора основан на методе магнитной индукции. Электрический ток, проходя по первой обмотке, намагничивает сердечник. Возникает электромагнитное поле, под воздействием волн в проводе вторичной трансформаторной обмотки формируется электроток. Напряжение на выходе зависит от количества вторичных витков. Оборудование генерирует высокоамперный ток необходимых для сварки параметров.
Преимущества и недостатки сварочных трансформаторов
Сначала о достоинствах трансформаторных устройств:
- простота устройства, схема работы понятна школьнику;
- ремонтопригодность, в случае поломки трансформатор можно починить самостоятельно;
- способность длительно работать обеспечена слабой чувствительностью к перегреву во время эксплуатации;
- ударопрочность – риск механических повреждений при транспортировке минимальный;
- доступное сервисное обслуживание;
- небольшая цена;
- универсальность, аппарат применяется для сварки различных металлов;
- нет особых требований для хранения, трансформатор устойчив к повышенной влажности, запыленности.
Минусы традиционных сварочников очевидны:
- при проседании сети трансформатор отключается, для запитывания нужно стабильное напряжение;
- отсутствие точной регулировки токовых параметров, шаг настройки большой, сложно настроить оборудование для сварки тонкостенных заготовок;
- большой вес, самостоятельно передвигать оборудование сложно;
- значительные габариты;
- большая потребляемая мощность.
Читайте также: Как правильно выбрать сварочный кабель
Стоит учесть, что большинство трансформаторов работают от трехфазной сети. У новичков, работающих с трансформатором, возникают проблемы с розжигом дуги, залипаниями. Швы сложно формировать, не имея опыта.
Что такое сварочный инвертор
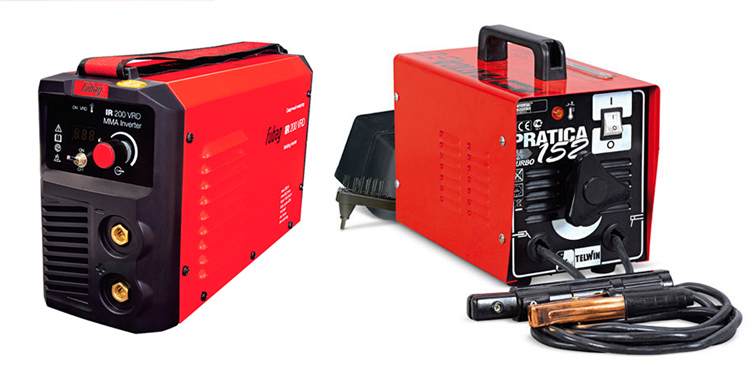
Принцип работы инвертора тоже основан на методе индукции, по сути, это тоже трансформаторный преобразователь, только оснащенный электроникой. Основное отличие инверторного сварочного аппарата от трансформаторного – наличие полупроводников. Инверторный преобразователь – аппарат нового поколения, современная версия классического оборудования. За счет применения силовой электроники размеры преобразователя удалось значительно уменьшить.
Для стабильной работы полупроводниковых элементов в устройстве имеется вентилятор. При встроенной вентиляции туннельного типа удается защищать микросхемы от грязи и пыли. На базе инверторных преобразователей создан целый класс оборудования для сварки. Инвертором принято называть сварочник только для ручной дуговой сварки, аппараты, работающие в режиме TIG, MIG/MAG, FLUX-сварке считаются полуавтоматами.

Преимущества и недостатки инверторов
Аппарат удобен. Не возникает проблем с розжигом дуги благодаря фикции «легкий старт». Электроника поддерживает стабильное горение при скачках напряжения, ток легко регулировать. Разница в настройке между инвертором и трансформатором значительная. При низком энергопотреблении удается получать высокочастотный переменный или высокоамперный постоянный ток, необходимый для формирования ровного шва.
Итак, основные плюсы инвертора:
- небольшой вес;
- компактность, этим во многом объясняется популярность инверторных источников питания;
- дополнительный функционал, улучшающий качество сварных швов;
- легкость настройки;
- возможность подключения к стандартной сети (только профессиональные модели имеют дополнительный вход для запитки от трехфазной сети 380 В).
Теперь о недостатках, они тоже имеются:
- большая цена;
- чувствительность к перегреву, инвертор периодически приходится отключать,чтобы не перегрелся полупроводниковый блок;
- повышенные требования к условиям эксплуатации: оборудование следует оберегать от высокой влажности, повышенной запыленности, низких температур (профессиональные модели делают в защитном корпусе);
- низкая механическая прочность, обращаться с инвертором нужно бережно.
Читайте также: Классификация источников питания сварочной дуги
При всех минусах инверторное оборудование постепенно вытесняет традиционные трансформаторы.
Какой сварочный аппарат лучше: инвертор или трансформатор
Решить, что лучше для сварки металла в собственном гараже или доме, несложно. Помогут сравнительные характеристики источников питания. Сначала о сходстве: оба необходимы для преобразования электротока, получения рабочих токовых параметров, только инверторные снабжены электронными преобразователями.
Сравнить габариты сварочных аппаратов инверторного и трансформаторного поможет небольшой пример. Для генерации 160 А нужен трансформатор весом 20 кг или инвертор 2,5 кг. Самая большая мощность у инвертора, однако, у трансформаторов большой КПД.
Трансформаторный агрегат освоить сложнее, потребуются специальные знания, навыки для настройки. Инверторные устройства легче поддаются новичкам. Снижается риск неровных швов за счет встроенных функций:
- Hotstart улучшает розжиг дуги в момент включения сварочника;
- Arcforce препятствует залипанию электрода во время падения капли, происходит форсаж электродуги;
- Anti-stick защищает от перегрузки в момент короткого замыкания, дуга не затухает.
Возможности инвертора шире, можно получать постоянный электроток необходимой силы. Переменный высокочастотный или импульсный схож по действию с постоянным.
У трансформаторных сварочников нет такого понятия: прерывистость, на каждом инверторе указывается режим эксплуатации. Если КПД равен 50%, через каждые полчаса агрегат на 15 минут отключают.
Однозначно сказать, какой из сварочников лучше, нельзя. Вернее, такое заключение не имеет смысла. Многое зависит от условий работы, характера свариваемых заготовок, мастерства сварщика, наконец.
Недорогие инверторные аппараты хорошо подойдут для дачи и гаража, в тех случаях, если нет большого опыта работы и пользоваться пару раз в год. Но следует не забывать о хранении: оберегать от повышенных влажности, запыленности и низких температур.
Другие типы сварочного оборудования
Выпрямитель от трансформаторного аппарата отличается наличием полупроводников, выпрямляющих электроток, расширяются возможности сварки. При смене полюсов можно сместить область максимального разогрева:
- при прямой полярности сильнее греется электрод;
- при обратной – свариваемые заготовки в зоне сварки.
Читайте также: Сварочные вращатели и манипуляторы
Отличие полуавтоматов в применении сварочной проволоки, подающейся в зону нагрева автоматически. Полуавтоматические аппараты создают на трансформаторной и инверторной базе. Трансформаторный полуавтомат с газовым оборудованием применяется в автомастерских, на производстве, нет особых требований к условиям хранения и транспортировки. Инверторный более капризный, необходим для работы с тонким металлом, нержавеющими сплавами, алюминием.
Отдельно выделяют генераторы, преобразующие в электроток механическую энергию двигателя. Такие аппараты выдают постоянный и переменный ток, работают от сети и на жидком топливе.
Сварщики для большого объема работ предпочитают трансформаторные устройства. Новичкам желательно приобретать небольшие инверторные модели. В автомастерских обычно нужно различное оборудование.