4.Показатели использования основных фондов, их значение и взаимосвязь
При данных техническом уровне и структуре основных производственных фондов увеличение выпуска продукции, снижение ее себестоимости и рост накоплений предприятий зависят от степени использования основных фондов.
Все показатели использования основных фондов могут быть
объединены в три группы:
• показатели экстенсивного использования основных фондов
(уровень использования по времени);
• показатели интенсивного использования основных фондов
(уровень использования по мощности (производительности);
• показатели интегрального использования основных фондов
учитывающие совокупное влияние всех факторов — как экстенсивных,
так и интенсивных.
К первой группе показателей относятся: коэффициент экстенсивного
использования оборудования, коэффициент сменности работы оборудования, коэффициент загрузки оборудования и коэффициент сменного режима времени работы оборудования.
Коэффициент экстенсивного использования оборудования (Кэкст)
определяется отношением фактического количества часов работы оборудования к количеству часов его работы по плану, т.е.
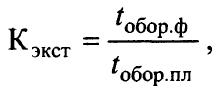
где tобор.ф —фактическое время работы оборудования, ч.;tобор.пл — время работы оборудования по норме (устанавливается в соответствии с режимом работы предприятия и с учетом минимально необходимого времени для проведения планово-предупредительного ремонта), ч.
Пример.Если за смену, продолжительность которой 8 ч. при планируемых затратах на проведение ремонтных работ 1 ч., фактическое время работы станка составило 5 ч., то коэффициент его экстенсивного использования будет равен 0,71 [5:(8—1)]. Это означает, что плановый фонд времени работы станка использован лишь на 71%.
Коэффициент сменности работыоборудования определяется отношением общего количества отработанных оборудованием данного вида в течение дня станко-смен к количеству станков, работавших в наибольшую смену. Исчисленный таким образом коэффициент сменности показывает, во сколько смен в среднем ежедневно работает каждая единица оборудования. Упрощенный способ расчета коэффициента сменности таков: в цехе установлено 270 единиц оборудования, из которых в первую смену работало 200 станков, во вторую — 190. Коэффициент сменности составит 1,44 [(200+190) : 270].
Предприятия должны стремиться к увеличению коэффициента сменности работы оборудования, что ведет к увеличению выпуска продукции при тех же наличных фондах. Основные направления повышения сменности работы оборудования:
• повышение уровня специализации рабочих мест, что обеспечивает
рост серийности производства и загрузку оборудования;
• повышение ритмичности работы;
• снижение простоев, связанных с недостатками в организации
обслуживания рабочих мест, обеспечении станочников заготовками, инструментом;
• лучшая организация ремонтного дела, применение передовых
методов организации ремонтных работ;
• механизация и автоматизация труда основных и особенно
вспомогательных рабочих. Это позволит высвободить рабочую силу и перевести ее с тяжелых вспомогательных работ на основные работы во вторую и третью смены.
Коэффициент загрузки оборудованияхарактеризует использование оборудования во времени. Устанавливается он для всего парка машин, находящихся в основном производстве, и рассчитывается как отношение трудоемкости изготовления всех изделий на данном виде оборудования к фонду времени его работы. Таким образом, коэффициент загрузки оборудования в отличие от коэффициента сменности учитывает данные о трудоемкости изделий. На практике коэффициент загрузки обычно принимают равным величине коэффициента сменности, уменьшенной в два раза (при двухсменном режиме работы) или в три раза — при трехсменном режиме. В нашем примере
Кзагр = 1,44 : 2 = 0,72.
На основе показателя сменности работы оборудования рассчитывается
и коэффициент использования сменного режима времени работы оборудования. Он определяется делением достигнутого в данном периоде коэффициента сменности работы оборудования на установленную на данном предприятии (в цехе) продолжительность смены. Если продолжительность смены на предприятии 8 ч., то данный показатель составит 0,18 (Ксм.р = 1,44 : 8 = 0,18). Однако процесс использования оборудования имеет и другую
сторону. Помимо его внутрисменных и целодневных простоев важно знать, насколько эффективно используется оборудование в часы его фактической загрузки. Оборудование может быть загружено полностью, может работать на холостом ходу и в это время вообще не производить продукции, а может, работая, выпускать некачественную продукцию. Во всех этих случаях, рассчитывая показатель экстенсивного использования оборудования, формально мы получим высокие результаты. Однако, как видно из приведенных примеров, они еще не позволяют сделать вывод об эффективном использовании основных фондов. Полученные результаты должны быть дополнены расчетами второй группы показателей — интенсивного использования основных фондов, отражающих уровень их использования по мощности (производительности) .
Коэффициент интенсивного использования оборудованияопределяется отношением фактической производительности основного технологического оборудования к его нормативной производительности,

т.е. прогрессивной технически обоснованной производительности. Для расчета этого показателя используют формулу:
где Вф — фактическая выработка оборудованием продукции в единицу времени; Вн — технически обоснованная выработка оборудованием продукции в единицу времени (определяется на основе паспортных данных оборудования).
Пример. В течение смены станок фактически проработал 5 ч. Вычисляя теперь коэффициент интенсивного использования оборудования, мы абстрагируемся от 3 ч. простоев станка и анализируем эффективность его эксплуатации в течение 5 ч. работы. Предположим, что по паспортным данным выработка станка составляет 100 ед. продукции в час, а фактически за 5 ч. работы она составила 80 ед. продукции в час. Тогда Кинт.— 80:100 =0,8. Это означает, что по мощности оборудование использовалось лишь на 80%. К третьей группе показателей использования основных фондов относятся коэффициент интегрального использования оборудования, коэффициент использования производственной мощности, показатели фондоотдачи и фондоемкости продукции.
Коэффициент интегрального использования оборудованияоборудования определяется как произведение коэффициентов интенсивного и экстенсивного использования оборудования и комплексно характеризует
эксплуатацию его по времени и производительности (мощности). В нашем примере Кэкст= 0,71. Kинт= 0,8, следовательно, коэффициент интегрального использования оборудования будет равен:

Таким образом, значение этого показателя всегда ниже значений

двух предыдущих, так как он учитывает одновременно недостатки и экстенсивного, и интенсивного использования оборудования. С учетом обоих факторов станок используется лишь на 57%. Результатом лучшего использования основных фондов является прежде всего увеличение объема производства. Поэтому обобщающий показатель эффективности основных фондов должен строиться на принципе соизмерения произведенной продукции со всей совокупностью примененных при ее производстве основных фондов. Это и будет показатель выпуска продукции, приходящийся на 1 рубль стоимости основных фондов — фондоотдача. Для расчета фондоотдачи используется формула
где Ф отд — фондоотдача, руб.; ВП — годовой объем выпуска товарной (валовой) продукции, руб.; ОФ ср.год «~ среднегодовая стоимость основных фондов, руб.
Фондоотдача – важнейший обобщающий показатель использования
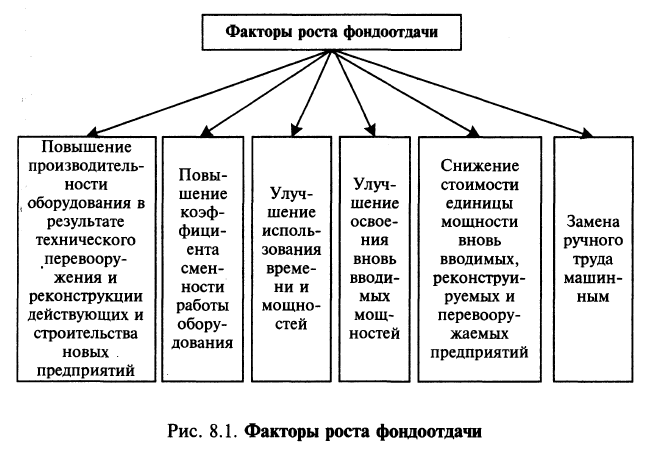
фондов. Ее величина свидетельствует о том, насколько эффективно используются производственные здания, сооружения, ершовые и рабочие машины и оборудование, т.е. все без исключения группы основных фондов. Повышение фондоотдачи — важнейшая задача предприятий. В условиях научно-технического прогресса значительное увеличение фондоотдачи осложнено быстрой сменой оборудования, нуждающегося в освоении, а также увеличением капитальных вложений, направляемых на улучшение условий труда, охрану природы и т.п. Факторы, повышающие фондоотдачу,
показаны на рис. 1.
Фондоемкость продукции — величина, обратная фондоотдаче. Она
показывает долю стоимости основных фондов, приходящуюся на каждый рубль выпускаемой продукции. Если фондоотдача должна иметь тенденцию к увеличению, то фондоемкость — к снижению.
Пример. При объеме товарной продукции в 1236 руб. и среднегодовой стоимости основных фондов в 934 руб. фондоотдача составит 1,32 (12 236 руб.: 934 руб.), а фондоемкость — 0,755 (934 руб.: 1236 руб.).
Одним из наиболее важных показателей трудосберегающего направления интенсификации производства является показатель отношения прироста производительности труда к приросту фондовооруженности. Необходимость учета этой взаимосвязи заключается в следующем. Для того чтобы добиться производительности труда, следует прежде всего всячески повышать уровень технической оснащенности предприятий, который, в свою очередь, предполагает соответствующие капитальные вложения и в конечном счете приводит к росту фондовооруженности. Однако было бы неправильно любой величиной экономии собственного труда оправдывать рост его фондовооруженности и фондоемкости продукции. Отсюда возникает важная экономическая проблема оптимального соотношения между фондовооруженностью труда и ростом его производительности за счет технической оснащенности производства.
Вполне реальна и совершенно противоположна ситуация, когда производительность труда увеличивается при прежнем уровне фондовооруженности и даже при ее снижении. Это происходит при использовании имеющихся резервов повышения эффективности производства за счет совершенствования его организации. Причем при рассмотрении этих двух случаев разной направленности изменения фондовооруженности и производительности труда, выявлении причин сложившегосяположения дел следует учитывать временной лаг.
Теперь рассмотрим наиболее интересный вариант, когда при росте фондовооруженности происходит увеличение производительности труда. Случай, когда прирост производительности труда превышает прирост фондовооруженности, т. е. когда Δ Пр > ΔФт > 0или ΔПр / ΔФт > 1, отражает ситуацию явно эффективного использования основных фондов, поскольку здесь растет не только производительность труда, но и фондоотдача, а значит, эффект от роста производительности труда дополняется эффектом от роста фондоотдачи.
1.1.3. Расчет коэффициента загрузки оборудования

Степень использования оборудования или рабочих мест по времени определяется коэффициентом загрузки. Коэффициент загрузки для данной операции равен отношению расчетного числа станков к принятому числу станков: Кз.= Ср./ Спр. х 100%, где: (6) Кз — коэффициент загрузки оборудования; Ср — расчетное количество оборудования на данной операции (рабочих мест), ед.; Спр. — принятое количество оборудования на данной операции (рабочих мест), ед. Коэффициент загрузки определяется по каждой операции технологического процесса. Затем определяется средний коэффициент загрузки по формуле: Кз.ср. = Ср.общ. / Спр. общ., где: (7) Ср.общ. — общее количество расчетного оборудования; Спр.общ. — общее количество принятого оборудования. Кз.005= 5,48/6*100%=0,91=91% Кз.010= 5,20/6*100%=0,87=87% Кз.015= 4,23/5*100%=0,85=85% Кз.020= 5,95/6*100%=0,99=99% Кз.025= 2,18/3*100%=0,73=73% Кз.030= 4,69/5*100%=0,94=94% Кз.035= 3,06/4*100%=0,77=77% Кз.040= 9,06/10*100%=0,91=91% Кз.045= 5,72/6*100%=0,95=95% Кз.ср. = 45,47/51=0,89*100%=89% Средний коэффициент загрузки оборудования равен 89%. Таким образом, можно сделать вывод, что оборудование используется достаточно эффективно. Рис.1. График загрузки оборудования
1.1.4. Выбор транспортных средств
В условиях массового и серийного производства в качестве внутрицехового транспорта могут применяться тележки. Количество тележек рассчитывается по формуле: nрасч. .= QДЕТ х NЗАП х i /(qM х 60 х FД) х (LСР/VСР+Т), где: (8) Qдет – вес одной перевозимой детали, в тоннах ( для упрощения расчетов используют средний вес между весом заготовки и весом готовой детали); NЗАП — годовая программа запуска деталей, в штуках; i — среднее количество транспортных операций на одну деталь; qM — заполнение тележки за один рейс, qM =0,25-1,0 тонн; FД — действительный фонд времени работы оборудования, в часах; LСР — расстояние транспортировки (пробег тележки туда и обратно). Это расстояние определяют из составленного плана размещения оборудования на участке; Vср — средняя скорость тележки, м/мин., Vср=30~40 м/мин.; Т — время погрузки и разгрузки на каждую операцию, мин.; Т=12~15 мин. Расчетное количество тележек (n РАСЧ.) округляем до целого в большую сторону. Коэффициент загрузки тележек рассчитывается по формуле: η = n расч.. /nПР. , где: (9) n расч. — расчетное число тележек; nПР. – принятое количество тележек. nрасч. = 0,00785*105023*10/(0,5*60*3762)*(203/30+12) = 1,37 = 2 (шт.) η = 1,37/2 = 0,685 Таблица 5 Сводная ведомость принятого оборудования и его стоимость
| № операции п/п | Наим. обо- руд. | Тип, мар- ка | Ко- ли- чест во | Мощность, кВт | Опт. цена по прейс- куранту (руб.) | Общая стоим. оборуд. (руб.) | Расходы на монтаж и на трансп.* (руб.) | Баланс стоим. обору- дования (руб.) | |||||||
| 005 фрезерная | Горизонтальный копировально-фрезерный | 6Б4431 | 6 | 5,5 | 33 | 2626000 | 15756000 | 1575600 | 17331600 | ||||||
| 010 токарно-винторезная | Токарно-винторезный автоматизированный | 16М16 | 6 | 6,3 | 37,8 | 390000 | 2340000 | 234000 | 2574000 | ||||||
| 015 сверлильная | Вертикально-сверлильный одношпиндельный | 2Н125 | 5 | 2,2 | 11 | 142000 | 710000 | 71000 | 781000 | ||||||
| 020 вертикально-фрезерная | Универсальный горизонтально-фрезерный | 6Р80 | 6 | 3,0 | 18,0 | 230000 | 1380000 | 138000 | 1518000 | ||||||
| 025 горизонтально протяжная | Полуавтомат вертикально-протяжной | 7Б75 | 3 | 22,0 | 66,0 | 1088000 | 3264000 | 326400 | 3590400 | ||||||
| 030 горизонтально-фрезерная | Универсальный горизонтально-фрезерный | 6Р80 | 5 | 3,0 | 15,0 | 830000 | 4150000 | 415000 | 4565000 | ||||||
| 035 вертикально-сверлильная | Координатно-расточный особо высокой точности | 2Д450 | 4 | 2,0 | 8,0 | 258700 | 1034800 | 103480 | 1138280 | ||||||
| 040 фрезерная | Универсальный горизонтально-фрезерный 6Р80 | 6Р80 | 9 | 3,0 | 27,0 | 830000 | 7470000 | 747000 | 8217000 | ||||||
| 045 Плоскошлифовальная | Бесцентрово-шлифовальный особо высокой точности | ЗМ182 | 6 | 7,5 | 45 | 1850000 | 11100000 | 1110000 | 12210000 | ||||||
| Итого: | 50 | 54,5 | 260,5 | 8844700 | 47204800 | 4720480 | 34593680 | ||||||||
Коэффициент загрузки

Коэффициент загрузки по активной мощности отдельного ЭП ()или группы ЭП (Кз.а) — есть отношение его (их) средней нагрузки за время включения в течении рассматриваемого промежутка времени (рс.в или Рс.в) к его (их) номинальной мощности (рн или Рн).
Для отдельного ЭП

, (5.5)
где  — средняя нагрузка за время включения ЭП, кВт;
 -номинальная активная мощность ЭП, кВт.
Так как  , то
 . Коэффициент загрузки так же, как и
 , зависит от характера технологического процесса и изменяется с изменением режима работы ЭП. Когда нагрузка ЭП равномерна и постоянна
 .
Для группы электроприемников
 или
 , (5.6)
где Рс.в — средняя нагрузка за время включения группы ЭП, кВт; Рн — номинальная активная мощность этой группы ЭП, кВт.
При наличии графиков по реактивной мощности и по току, коэффициенты загрузки этих графиков определяются аналогично по формулам (5.5; 5.6), подставляя значения соответственно реактивной мощности или тока.
Коэффициент формы графика
Коэффициент формы графика характеризует неравномерность графика нагрузки и определяется как отношение среднеквадратичной мощности приемника или группы ЭП за определенный промежуток времени к среднему значению нагрузки за тот же период времени.
Коэффициент формы графика по активной мощности

, (5.7)
где  — среднеквадратичная мощность, определяемая по графику нагрузки за рассматриваемый период времени, кВт; Так как
 , то
 .
Для группы электроприемников

, (5.8)
где Рс.к. и Рс – среднеквадратичная и средняя мощности соответственно, кВт.
При наличии графиков по реактивной мощности и по току, коэффициенты формы этих графиков определяются аналогично по формулам (5.7; 5.8), подставляя значения соответственно реактивной мощности или тока.
Коэффициент спроса

Коэффициент спроса применяется только для групповых графиков и при числе ЭП в группе . Коэффициент спроса – это отношение потребляемой (в условиях эксплуатации) или расчетной (при проектировании) мощности к номинальной мощности группы ЭП

, (5.9)
где Рп – потребляемая мощность из сети группой ЭП, кВт. Так как  , то
 .
Значение  для определенных технологических процессов и отраслей промышленности является практически постоянным. При

 , поэтому Кс можно использовать только при большом значении (
 ).

Соотношения коэффициентов .
Коэффициент максимума
Коэффициент максимума характерен для группового графика нагрузок.
Коэффициент максимума (Км) по активной мощности есть отношение максимальной нагрузки за определенный промежуток времени к средней за тот же промежуток времени.

(5.10)
где Рmax – максимальное значение мощности (30-минутный максимум), кВт.
Коэффициент одновременности максимумов нагрузки
Коэффициент одновременности максимумов нагрузки ( ) – это отношение расчетной мощности на шинах 6; 10 кВ к сумме расчетных мощностей потребителей до и выше 1 кВ, подключенных к этим шинам 6; 10
 РП или ПГВ.
Для узла СЭС, к которому подключена группа ЭП можно записать

, (5.11)
где  расчетное значение активной мощности всех ЭП, подключенных к шинам 6; 10 кВ, кВт;
 сумма расчетных активных мощностей групп ЭП до и выше 1 кВ, подключенных к шинам 6; 10 кВ.
Как правило,  меньше, чем сумма расчетных нагрузок (
 ) групп ЭП, присоединенных к узлу, поэтому
 . Для распределительных сетей

одного уровня напряжения принимают .
У вас большие запросы!
Точнее, от вашего браузера их поступает слишком много, и сервер VK забил тревогу.
Эта страница была загружена по HTTP, вместо безопасного HTTPS, а значит телепортации обратно не будет.
Обратитесь в поддержку сервиса.
Вы отключили сохранение Cookies, а они нужны, чтобы решить проблему.
Почему-то страница не получила всех данных, а без них она не работает.
Обратитесь в поддержку сервиса.
Вы вернётесь на предыдущую страницу через 5 секунд.
Вернуться назад