RU99111361A — Способ изготовления медной проволоки — Google Patents
Publication number RU99111361A RU99111361A RU99111361/02D RU99111361D RU99111361A RU 99111361 A RU99111361 A RU 99111361A RU 99111361/02 D RU99111361/02 D RU 99111361/02D RU 99111361 D RU99111361 D RU 99111361D RU 99111361 A RU99111361 A RU 99111361A Authority RU Russia Prior art keywords copper extractant rich stage cathode Prior art date 1997-08-29 Application number RU99111361/02D Other languages English ( en ) Inventor Питер ПЕКХАМ (US) Питер ПЕКХАМ Крейг Дж ХАСЕГАВА (US) Крейг Дж ХАСЕГАВА Original Assignee Электрокоппер Продактс Лимитед (Us) Электрокоппер Продактс Лимитед Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.) 1997-08-29 Filing date 1998-06-16 Publication date 2005-01-20 1998-06-16 Application filed by Электрокоппер Продактс Лимитед (Us), Электрокоппер Продактс Лимитед filed Critical Электрокоппер Продактс Лимитед (Us) 2005-01-20 Publication of RU99111361A publication Critical patent/RU99111361A/ru
Links
Classifications
-
- C — CHEMISTRY; METALLURGY
- C25 — ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D — PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D1/00 — Electroforming
- C25D1/04 — Wires; Strips; Foils
- B — PERFORMING OPERATIONS; TRANSPORTING
- B21 — MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21C — MANUFACTURE OF METAL SHEETS, WIRE, RODS, TUBES OR PROFILES, OTHERWISE THAN BY ROLLING; AUXILIARY OPERATIONS USED IN CONNECTION WITH METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL
- B21C37/00 — Manufacture of metal sheets, bars, wire, tubes or like semi-manufactured products, not otherwise provided for; Manufacture of tubes of special shape
- B21C37/04 — Manufacture of metal sheets, bars, wire, tubes or like semi-manufactured products, not otherwise provided for; Manufacture of tubes of special shape of bars or wire
- B — PERFORMING OPERATIONS; TRANSPORTING
- B21 — MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21C — MANUFACTURE OF METAL SHEETS, WIRE, RODS, TUBES OR PROFILES, OTHERWISE THAN BY ROLLING; AUXILIARY OPERATIONS USED IN CONNECTION WITH METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL
- B21C37/00 — Manufacture of metal sheets, bars, wire, tubes or like semi-manufactured products, not otherwise provided for; Manufacture of tubes of special shape
- B21C37/04 — Manufacture of metal sheets, bars, wire, tubes or like semi-manufactured products, not otherwise provided for; Manufacture of tubes of special shape of bars or wire
- B21C37/045 — Manufacture of wire or bars with particular section or properties
Abstract
1. Способ изготовления медной проволоки, в котором:(A) изготавливают круговой диск электроосажденной меди;(B) вращают этот диск вокруг его центральной оси;(C) подают режущий инструмент к наружному краю этого диска для снятия медной ленты с указанного диска; и(D) режут эту медную ленту для образования множества жил медной проволоки.2. Способ по п.1, в котором на стадии (А) раствор электролита помещают между анодом и катодом и создают рабочую разность потенциалов между анодом и катодом для осаждения меди на катоде, причем раствор электролита содержит ионы меди и ионы сульфата и имеет концентрацию ионов хлора в пределах около 10 ч.н.м.3. Способ по п.2, в котором на стадии (А) плотность тока составляет от, примерно, 10 до, примерно, 100 А/9,29 дм.4. Способ по пп.2 или 3, в котором электролит содержит, по меньшей мере, одну органическую добавку.5. Способ по п.1, в котором стадия (А) содержит:(А-1) контактирование медьсодержащего материала с рабочим количеством, по меньшей мере, одного выщелачивающего раствора для растворения ионов меди в этом выщелачивающем растворе с образованием обогащенного медью водного щелока от выщелачивания;(А-2) контактирование обогащенного медью водного щелокаот выщелачивания с эффективным количеством, по меньшей мере, одного водонерастворимого экстрагента для перемещения ионов меди из этого обогащеного медью водного щелока от выщелачивания в указанный экстрагент и для получения обогащеного медью экстрагента и обедненного медью водного щелока от выщелачивания;(А-3) отделение обогащенного медью экстрагента от обедненного медью водного щелока от выщелачивания;(А-4) контактирование обогащенного медью экстрагента
Claims ( 25 )
1. Способ изготовления медной проволоки, в котором:
(A) изготавливают круговой диск электроосажденной меди;
Как делают медную проволоку


Сначала на завод привозят медный лом.

Лом любой, всё что содержит хоть сколько меди, привозят на переработку.

Этот лом, загружают вот в такую «пушку» и начинают нагревать, чтобы получился «бульон» из расплавленной меди. Практически все инородные примеси выгорают.

Для создания сверхвысоких температур, в эту пушку, специальным «шприцем» впрыскивают кислород под давлением.

Температура повышается «бульон» начинает вариться.


Включаются вытяжки и весь этот механизм, начинает вращаться.

Процесс сепарирования. Очень необычно, когда находишься рядом.

После разделения медного мусора на фракции, часть которая содержит медь, вот такой машиной отправляют на очередную переплавку.

Находится рядом очень тяжело и жарко.

Поставил «горшок» в печь.

С обратной стороны печи. Это уже медь, но она содержит еще очень много примесей.

Расплавленный металл попадает на карусель, где разливается в формы.


При съёмке этих кадров у меня сгорел штатив =)

Пока карусель прокручивается на один оборот, медный сплав успевает застыть.


Застывшие заготовки, манипулятор помещает в ванну с водой для охлаждения.

Когда заготовка близко к воде, вода начинает закипать.


После всех этих процессов, получаются вот такие заготовки. Как видим, примесей еще много.

Из заготовок формируют блоки и отправляют в цех где находятся огромные электролизные ванны.

Технологические краны позволяют организовать кассетную загрузку электродов в автоматическом режиме. Для обработки электродов установлены три автоматизированные линии: машина подготовки анодов, машина сдирки и машина промывки анодных остатков.


Процесс электролиза ведётся при постоянной циркуляции электролита в электролизных ванных, в связи с этим в цехе создана система подготовки электролита, приготовления и дозирования реагентов, фильтрации растворов.

После выгрузки ванны очищаются от донного шлама, из которого затем извлекаются золото, серебро, селен, теллур.


После ванн, пластины с чистой медью, сортируют и укладывают в брикеты — роботы манипуляторы в полностью автоматическом режиме для того, чтобы опять отправить на переплавку!


В этом цеху, уже чистую медь превращают в жидкое состояние для вытяжки из неё проволоки.


Процесс очень красивый.

Поддерживающая газовая горелка.


Из расплавленного состава, получается вот такая заготовка, которой нужно придать определённую форму.


Срезают всё лишнее.

Охлаждают до определенной температуры и

опять нагревают, но уже вытягивая проволоку нужного диаметра.
RU2136787C1 — Медная проволока и способ изготовления медной проволоки — Google Patents
Publication number RU2136787C1 RU2136787C1 RU97104000A RU97104000A RU2136787C1 RU 2136787 C1 RU2136787 C1 RU 2136787C1 RU 97104000 A RU97104000 A RU 97104000A RU 97104000 A RU97104000 A RU 97104000A RU 2136787 C1 RU2136787 C1 RU 2136787C1 Authority RU Russia Prior art keywords foil wire copper range cross Prior art date 1995-06-16 Application number RU97104000A Other languages English ( en ) Other versions RU97104000A ( ru Inventor Дж.Клаузер Сидни Вайхманн Рудольф Шнайдер Бернд Бомлер Ульрик Апперсон Р.Дюан Дж.Федор Роберт К.Янг Шерон Н.Райт Роджер Дж. Кохут Стефен С.Энос Сюзн Original Assignee Электрокоппер Продактс Лимитед Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.) 1995-06-16 Filing date 1996-05-30 Publication date 1999-09-10 1996-05-30 Application filed by Электрокоппер Продактс Лимитед filed Critical Электрокоппер Продактс Лимитед 1999-03-10 Publication of RU97104000A publication Critical patent/RU97104000A/ru 1999-09-10 Application granted granted Critical 1999-09-10 Publication of RU2136787C1 publication Critical patent/RU2136787C1/ru
Links
Images
Classifications
-
- C — CHEMISTRY; METALLURGY
- C25 — ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D — PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D1/00 — Electroforming
- C25D1/04 — Wires; Strips; Foils
- C — CHEMISTRY; METALLURGY
- C25 — ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D — PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D5/00 — Electroplating characterised by the process; Pretreatment or after-treatment of workpieces
- C25D5/10 — Electroplating with more than one layer of the same or of different metals
- H — ELECTRICITY
- H05 — ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05K — PRINTED CIRCUITS; CASINGS OR CONSTRUCTIONAL DETAILS OF ELECTRIC APPARATUS; MANUFACTURE OF ASSEMBLAGES OF ELECTRICAL COMPONENTS
- H05K1/00 — Printed circuits
- H05K1/02 — Details
- H05K1/03 — Use of materials for the substrate
- H05K1/0393 — Flexible materials
- H — ELECTRICITY
- H05 — ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05K — PRINTED CIRCUITS; CASINGS OR CONSTRUCTIONAL DETAILS OF ELECTRIC APPARATUS; MANUFACTURE OF ASSEMBLAGES OF ELECTRICAL COMPONENTS
- H05K2201/00 — Indexing scheme relating to printed circuits covered by H05K1/00
- H05K2201/03 — Conductive materials
- H05K2201/0332 — Structure of the conductor
- H05K2201/0335 — Layered conductors or foils
- H05K2201/0355 — Metal foils
- H — ELECTRICITY
- H05 — ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05K — PRINTED CIRCUITS; CASINGS OR CONSTRUCTIONAL DETAILS OF ELECTRIC APPARATUS; MANUFACTURE OF ASSEMBLAGES OF ELECTRICAL COMPONENTS
- H05K2203/00 — Indexing scheme relating to apparatus or processes for manufacturing printed circuits covered by H05K3/00
- H05K2203/03 — Metal processing
- H05K2203/0307 — Providing micro- or nanometer scale roughness on a metal surface, e.g. by plating of nodules or dendrites
- H — ELECTRICITY
- H05 — ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05K — PRINTED CIRCUITS; CASINGS OR CONSTRUCTIONAL DETAILS OF ELECTRIC APPARATUS; MANUFACTURE OF ASSEMBLAGES OF ELECTRICAL COMPONENTS
- H05K2203/00 — Indexing scheme relating to apparatus or processes for manufacturing printed circuits covered by H05K3/00
- H05K2203/07 — Treatments involving liquids, e.g. plating, rinsing
- H05K2203/0703 — Plating
- H05K2203/0723 — Electroplating, e.g. finish plating
- H — ELECTRICITY
- H05 — ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05K — PRINTED CIRCUITS; CASINGS OR CONSTRUCTIONAL DETAILS OF ELECTRIC APPARATUS; MANUFACTURE OF ASSEMBLAGES OF ELECTRICAL COMPONENTS
- H05K2203/00 — Indexing scheme relating to apparatus or processes for manufacturing printed circuits covered by H05K3/00
- H05K2203/11 — Treatments characterised by their effect, e.g. heating, cooling, roughening
- H05K2203/1105 — Heating or thermal processing not related to soldering, firing, curing or laminating, e.g. for shaping the substrate or during finish plating
Abstract
Изобретение относится к медной проволоке, имеющей по существу единообразную однородную неориентированную зерновую структуру, по существу не содержащую столбчатых зерен. Это изобретение также относится к способу изготовления медной проволоки, включающему резку медной фольги для образования по крайней мере одной нити медной проволоки, при этом упомянутая фольга является отжигаемой электроосажденной медной фольгой, имеющей по существу единообразную однородную неориентированную зерновую структуру, по существу не содержащую столбчатых зерен, и имеет усталостную вязкость по крайней мере около 25% после отжига при 177 o С в течение 15 мин, и профилирование упомянутой нити проволоки для обеспечения требуемых формы поперечного сечения и размера упомянутой нити. Это изобретение также относится к способу изготовления медной проволоки, включающему протекание водного раствора электролита между анодом и катодом и приложение эффективного значения напряжения на анод и катод для осаждения медной фольги на катоде, при этом упомянутый раствор электролита имеет концентрацию свободных хлоридных ионов до около 5 ррm (млн -1 ) и концентрацию органической добавки до около 0,2 ppm (млн -1 ), резку упомянутой фольги для образования по крайней мере одной нити проволоки и профилирование упомянутой нити проволоки для обеспечения требуемой формы и размера поперечного сечения упомянутой нити. 3 с. и 40 з.п. ф-лы, 22 ил., 3 табл.
Description
Изобретение относится к медной проволоке новой формы и к новому способу изготовления медной проволоки. Проволока отличается, по существу, равномерно неориентированной структурой зерна, которая, по существу, не имеет столбчатых зерен. Способ включает образование электроосажденной медной фольги с низко усталостной вязкостью, резку фольги для образования одного или более отрезков или пучков проволоки и придание формы отрезкам или пучкам для получения проволоки с требуемой формой поперечного сечения и размером.
Предшествующий уровень
Обычные способы изготовления медной проволоки включают следующие этапы. Электролитная медь (электрорафинированная, или полученная электровыщелачиванием, или и та, и другая) расплавляется, разливается в медные заготовки в форме прутков и прокатывается в горячем состоянии до катанки. Катанку затем подвергают холодной обработке, когда ее пропускают через вытяжные штампы, которые систематически уменьшают диаметр, в то же время удлиняя проволоку. При обычной работе производители катанки разливают расплавленную электролитную медь в заготовки или пластины, поперечное сечение которых имеет, по существу, трапецеидальную форму с закругленными краями с площадью поперечного сечения около 7 квадратных дюймов (45,161 см 2 ). Эту заготовку или пластину пропускают через подготовительный этап обрезки углов, и затем через 12 прокатных клетей, из которых она выходит в форме медной катанки или прутка диаметром 0,3125 дюйма (0,794 см). Медную катанку или пруток затем обжимают до проволоки требуемого размера посредством стандартных круглых вытяжных штампов. Обычно такое обжатие осуществляют в серии машин с конечным этапом отжига, в некоторых случаях с этапами промежуточного отжига для пластификации обработанной проволоки.Обычный способ производства медной проволоки потребляет значительное количество энергии и требует дорогостоящих трудовых и капитальных затрат. При плавлении, разливке и операциях горячей прокатки продукт подвергается окислению и потенциальному загрязнению внешними материалами, как, например, огнеупорами и материалами валков, что может в дальнейшем вызвать проблемы при волочении проволоки, обычно в форме разрывов проволоки в процессе волочения.
Наиболее близким к заявленному техническим решением является способ получения электроосажденной медной фольги, раскрытый в патенте США N 5431803.
Недостатком этого способа является то, что он не предусматривает преобразования медной фольги в проволоку, как это раскрыто в предлагаемом способе.
Фактически, благодаря способу по изобретению, медная проволока изготовляется упрощенным и менее дорогостоящим образом в сравнении с известными способами, Способ по изобретению использует такие источники меди, как медная дробь, оксид меди или оборотную медь. Способ не требует применения известных этапов, включающих сначала изготовление медных катодов, затем плавление, разливка и горячая прокатка катодов для получения сырья для медной катанки.
Краткое описание изобретения
Это изобретение относится к медной проволоке, имеющей, по существу, единообразную неориентированную зерновую структуру, которая, по существу, не имеет столбчатых зерен. Это изобретение также относится к способу изготовления медной проволоки, включающему резку медной фольги для образования, по крайней мере, одной нити или жилы медной проволоки, при этом упомянутая медная фольга является отжигаемой электроосажденной фольгой, по существу, не содержащей столбчатых зерен, и упомянутая фольга отличается тем, что ее усталостная вязкость составляет, по крайней мере, около 25% после отжига при температуре 177 o C в течение 15 минут; и придание формы или профилирование упомянутой нити или жилы проволоки для обеспечения требуемой формы поперечного сечения и размера. Это изобретение также относится к способу изготовления медной проволоки, включающему: протекание водного раствора электролита между анодом и катодом для осаждения медной фольги на катоде, упомянутый раствор электролита имеет концентрацию хлоридных ионов до около 5 ppm (частей на миллион) и концентрацию органической добавки до около 0,2 ppm; резку упомянутой фольги для образования, по крайней мере, одной нити или жилы проволоки; и придание формы или профилирование упомянутой нити или жилы проволоки для получения требуемой формы поперечного сечения и размера упомянутой нити или жилы проволоки.Краткое описание чертежей
В приложенных чертежах сходные части и детали обозначены сходными номерами позиций.Фиг. 1 является технологической схемой, изображающей один вариант изобретения, в котором медь электроосаждается на вертикально расположенном катоде для получения медной фольги, фольга сдирается и удаляется с катода в виде нити медной проволоки и затем медной проволоке придается форма для получения медной проволоки с требуемыми формой поперечного сечения и размера.
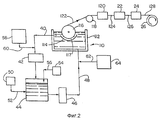
Фиг. 2 является технологической схемой, изображающей второй вариант изобретения, в котором фольга электроосаждается на горизонтально расположенный катод для получения медной фольги, и затем фольга удаляется с катода, разрезается для получения одной или более нитей медной проволоки, и затем нитям медной проволоки придается форма с получением медной проволоки требуемых форм поперечного сечения и размеров.
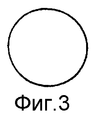
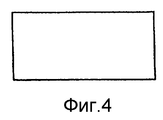
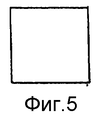
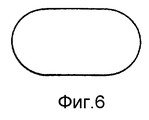
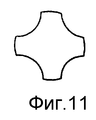
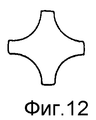
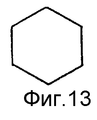
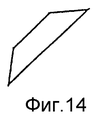
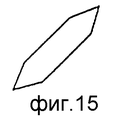
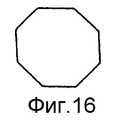
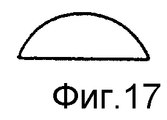
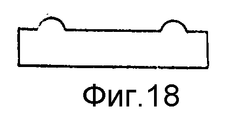
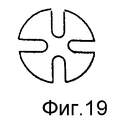
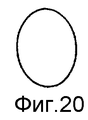
Фигуры 3-20 изображают формы поперечного сечения проволоки, полученные в соответствии с изобретением.
Фиг. 21 является микрофотографией поперечного сечения образца фольги N 5 из примера 1 при увеличении 800 x ; и
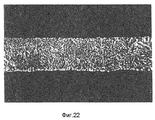
Фиг. 22 является микрофотографией поперечного сечения образца фольги N 8 из примера 1 при увеличении 800 x .Описание предпочтительных вариантов
Медная проволока по изобретению обладает уникальной и новой комбинацией характеристик. В одном из вариантов эта проволока имеет, по существу, единообразную неориентированную зерновую структуру, которая, по существу, не имеет столбчатых зерен. В одном из вариантов проволока по изобретению, по существу, не имеет пористости. В одном из вариантов, проволока по изобретению, по существу, не имеет пограничных двойников. Термины «по существу, не имеет столбчатых зерен», «по существу, не имеет пограничных двойников», «по существу, не имеет пористости» относятся к факту, когда в большинстве примеров микроструктурного анализа или электронной микроскопии (ТЕМ) показано, что такая проволока не имеет столбчатых зерен, пограничных двойников и пористости, но в некоторых случаях в небольших количествах можно наблюдать образование столбчатых зерен, пограничных двойников и/или пористость. В одном из вариантов проволока по изобретению не имела окисных включений. Преимуществом проволоки по изобретению является то, что она легче подвергается волочению, чем известная проволока.В одном из вариантов проволока по изобретению имеет средний размер зерен до около 8 микрон, и в одном из вариантов — в диапазоне от около 0,5 до около 8 микрон. В одном из вариантов проволока по изобретению после изготовления, но перед любым отжигом или термообработкой имеет средний размер зерна в диапазоне до около 5 микрон, и в одном из вариантов — в диапазоне от около 0,5 до около 5 микрон, и в одном из вариантов от около 1 до около 4 микрон.
В одном варианте проволока по изобретению имеет предел прочности на разрыв или растяжение (ППР) при 23 o C в диапазоне от около 6000 psi до около 95000 psi (от около 4218 до около 6678,5 кг/см 2 ), в одном варианте от около 60000 psi до около 85000 psi (от около 4218 до около 5975,5 кг/см 2 ), и в одном варианте от около 65000 psi до около 75000 psi (от 4569,5 до около 5272,5 кг/см 2 ). В одном варианте ППР для этой проволоки при температуре 180 o C находится в диапазоне от около 22000 до около 32000 psi (от около 1546,6 до около 2249,6 кг/см 2 ), в одном варианте от около 23000 psi до около 30000 psi (от около 1616,9 до около 2109 кг/см 2 ), и в одном варианте от около 25000 psi до около 28000 psi (1757,5 до около 1968,4 кг/см 2 ). В одном варианте коэффициент удлинения этой проволоки при температуре 23 o C составляет от около 8% до около 18%, в одном варианте от около 9% до около 16%, и в одном варианте от около 8% до около 14%. В одном варианте коэффициенты удлинения для этой проволоки при 180 o C составили от около 24% до около 45%, и в одном варианте от около 27% до около 41%, и в одном варианте от около 29% до около 38%.
В одном варианте медная проволока по изобретению является холоднокатанной для обжатия около 60%, и эта проволока имеет предел прочности на разрыв или растяжение в диапазоне от около 65000 psi до около 90000 psi (от около 4569,5 до около 6327 кг/см 2 ), в одном варианте от около 70000 до около 75000 psi (от около 4921 до около 5272,5 кг/см 2 ), и коэффициенты удлинения от около 0% до около 4%, и в одном варианте от около 0% до около 2%, и в одном варианте до около 1%.
В одном варианте медная проволока по изобретению является холоднокатанной для обжатия около 60% и затем подвергнута обжигу при температуре около 200 o C в течение двух часов. Эта проволока имеет предел прочности на разрыв в диапазоне от около 25000 psi до около 40000 psi (от около 1757,5 до около 2812 кг/см 2 ), и в одном варианте от около 27000 psi до около 30000 psi (от около 1898,1 до около 2109 кг/см 2 ), и коэффициент удлинения, по крайней мере, около 30%, и в одном варианте от около 30% до около 40%.
В одном варианте медная проволока по изобретению имеет электропроводность, по крайней мере, около 100% IACS (International Annealed Copper Standart), и в одном варианте от около 100% до около 102,7% IACS.
В одном варианте изобретение относится к способу изготовления медной проволоки, включающему: резку медной фольги для образования, по крайней мере, одной нити медной проволоки, при этом упомянутая медная фольга является отжигаемой электроосажденной медной фольгой, имеющей, по существу, однородную единообразную неориентированную зерновую структуру, которая, по существу, не содержит столбчатых зерен, и которая имеет усталостную вязкость, по крайней мере, около 25% после отжига при температуре 177 o C в течение 15 минут; и придание формы упомянутой стренге медной проволоки с получением требуемых формы поперечного сечения и размера упомянутой стренги.
Медные фольги, используемые в соответствии с этим способом являются электроосажденными медными фольгами с высокой усталостной вязкостью, которые обладают уникальным и новым сочетанием характеристик. Эти фольги являются отжигаемыми при низкой температуре фольгами, имеющими, по существу единообразную неориентированную зерновую структуру, по существу, не имеющую столбчатых зерен, упомянутые фольги имеют усталостную вязкость, по крайней мере, около 25% после отжига при температуре 177 o C в течение 15 минут. В одном из вариантов эти фольги являются отожженными фольгами с усталостной вязкостью, про крайней мере, около 65%. Методика измерения усталостной вязкости приведена в способе испытаний 2.4.2.1 стандарта IPC-TM-650. Усталостная вязкость расчитывается, используя следующее уравнение.

В уравнении (I) Df — усталостная вязкость (дюйм/дюйм (•100,0%) или см/см (•100,0%), Nf — количество циклов до разрушения, E — предел прочности на разрыв (psi = 0,073 кг/см 2 ), E — модуль упругости (psi = 0,0703 кг/см 2 ), tm — толщина жилы (дюйм = 2,54 см), t — толщина образца микрометра (дюйм = 2,54 см), p — радиус кривизны оправки (дюйм = 2,54 см) в диапазоне от 0,005 мм (0,0002 дюйма).
В одном из вариантов эти медные фольги имеют высокий предел прочности на разрыв для обеспечения легкости обращения и контроля качества поверхности и высокий коэффициент удлинения при повышенных температурах для снижения растрескивания. В одном из вариантов медные фольги имеют регулируемые низкие профили. В одном из вариантов медные фольги не имеют окисных включений.
В одном из вариантов эти медные фольги имеют, по существу, единообразную неориентированную зерновую структуру, которая, по существу, не имеет столбчатых зерен. В одном из вариантов эти фольги, по существу, не имеют пограничных двойников. В одном из вариантов медные фольги, по существу, не имеет пористости. Как упоминалось выше, выражения «по существу, не имеет столбчатых зерен», » по существу, не имеют пограничных двойников», «по существу, не имеют пористости» относятся к факту, когда в большинстве примеров микроструктурного анализа и электронной микроскопии (TEM) фольг по изобретению показано, что эти фольги не имеют столбчатых зерен, пограничных двойников, пористости, но в некоторых случаях можно наблюдать в небольших количествах образование столбчатых зерен, пограничных двойников и/или пористость.
В одном из вариантов эти медные фольги после изготовления перед любой термообработкой или отжигом имеют средний размер зерна в диапазоне до около 3 микрон, в одном из вариантов — в диапазоне от около 0,5 до около 3 микрон, и в одном из вариантов — от около 1 до около 2 микрон. В одном из вариантов эти фольги были подвергнуты термообработке при 177 o C в течение 15 минут, и эти фольги имели средний размер зерна до около 5 микрон, в одном из вариантов — от около 1 до около 5 микрон, и в одном из вариантов — от около 2 до около 4 микрон. В одном варианте эти фольги были подвергнуты термообработке при температуре, превышающей 200 o C в течение, по крайней мере, около 30 минут и эти фольги имели средний размер зерна до около 8 микрон, и в одном варианте — от около 3 до около 8 микрон, и в одном варианте — от коло 4 до около 7 микрон.
В одном варианте эти медные фольги после изготовления перед любым отжигом или термообработкой имели ППР при температуре 23 o C в поперечном направлении в диапазоне от около 60000 psi (4218 кг/см 2 ) до около 95000 psi (6678,5 кг/см 2 ), в одном из вариантов от около 60000 psi (4218 кг/см 2 ) до около 85000 psi (5975,5 кг/см 2 ), и в одном варианте от около 65000 psi (4569,5 кг/см 2 ) до около 75000 psi (5272,5 кг/см 2 ) при использовании способа испытаний 2.4.18 стандарта IPC-TM-650. В одном варианте ППР (предел прочности на растяжение или разрыв) для этих фольг при температуре 180 o C в поперечном направлении находится в диапазоне от около 22000 psi (1546,6 кг/см 2 ) до около 32000 psi (2249,6 кг/см 2 ), в одном варианте от около 23000 psi (1616,9 кг/см 2 ) до около 30000 psi (2109 кг/см 2 ), и в одном варианте до около 25000 psi (1757,5 кг/см 2 ) до около 28000 psi (1968,4 кг/см 2 ) при использовании вышеупомянутой методики испытаний. В одном варианте коэффициент удлинения для этих фольг при температуре 23 o C в поперечном направлении составил от около 8% до около 18%, в одном варианте — от около 9% до около 16%, и в одном варианте — от около 9% до около 14% при использовании вышеупомянутой методики испытаний. В одном варианте коэффициенты удлинения для этих фольг при температуре 180 o C в поперечном направлении составляли от около 24% до около 45%, в одном варианте — от около 27% до около 41%, и в одном варианте — от около 29% до около 38%, используя вышеупомянутую методику испытаний.
В одном варианте эти медные фольги подвергали термообработке или отжигу при температуре 177 o в течение 15 минут, и ППР для этих фольг при температуре 23 o C в поперечном направлении находился в диапазоне от около 42000 psi (2952,6 кг/см 2 ) до около 70000 psi (4921 кг/см 2 ), в одном варианте — от около 44000 psi (3093,2 кг/см 2 ) до около 65000 psi (4569,5 кг/см 2 ), и в одном варианте — от около 46000 psi (3233,8 кг/см 2 ) до около 60000 psi (4218 кг/см 2 ), при использовании вышеупомянутой методики испытаний, а именно, способ испытаний 2.4.18 стандарта IPC-TM-660. В одном варианте ППР для этих фольг при температуре 180 o C в поперечном направлении находился в диапазоне от около 22000 psi (1546,6 кг/см 2 ) до около 32000 psi (2249,6 кг/см 2 ), в одном варианте — от около 23000 psi (1616,9 кг/см 2 ) до около 30000 psi (2109 кг/см 2 ), и в одном варианте — от 25000 psi (1757,5 кг/см 2 ) до около 28000 psi (1968,4 кг/см 2 ) при использовании вышеупомянутой методики испытаний. В одном варианте коэффициент удлинения для этих фольг при температуре 23 o C в поперечном направлении составляли от около 15% до около 31%, в одном варианте — от около 17% до около 27%, и в одном варианте — от около 19% до около 23% при использовании вышеупомянутой методики испытаний. В одном варианте коэффициенты удлинения для этих фольг при температуре 180 o C в поперечном направлении составляли от около 24% до около 45%, в одном варианте — от около 27% до около 40%, и в одном варианте — от около 29% до около 37% при использовании вышеупомянутой методики испытаний.
В одном варианте медные фольги были подвергнуты термообработке или отжигу при температуре, превышающей около 200 o C в течение промежутков времени около 30 минут или более, и ППР для этих фольг при испытании при температуре 23 o C в поперечном направлении находился в диапазоне от около 36000 psi (2530,8 кг/см 2 ) до около 48000 psi (3374,4 кг/см 2 ), в одном варианте — от около 38000 psi (2671,4 кг/см 2 ) до около 46000 psi (3233,8 кг/см 2 ), и в одном варианте — от около 40000 psi (2812 кг/см 2 ) до около 45000 psi (3163,5 кг/см 2 ) при использовании методики испытаний Test Method 2.4.18 стандарта IPC-TM-650. В одном варианте ППР для этих фольг при испытании при температуре 180 o C в поперечном направлении находился в диапазоне от около 22000 psi (1546,6 кг/см 2 ) до около 32000 psi (2249,6 кг/см 2 ), в одном варианте — от около 23000 psi (1616,9 кг/см 2 ) до около 30000 psi (2109 кг/см 2 ), и в одном варианте — от 25000 psi (1757,5 кг/см 2 ) до около 28000 psi (1968,4 кг/см 2 ) при использовании вышеупомянутой методики испытаний. В одном варианте коэффициенты удлинения для этих фольг при испытании при температуре 23 o C в поперечном направлении составили от около 25% до около 36%, в одном из вариантов — от около 25% до около 34%, и в одном варианте — от около 27% до около 32% при использовании вышеупомянутой методики испытаний. В одном варианте коэффициенты удлинения для этих фольг при испытании при температуре 180 o C в поперечном направлении составляли от около 25% до около 48%, в одном варианте — от около 27% до около 42%, и в одном из вариантов — от около 29% до около 38% при использовании вышеупомянутой методики испытаний. В одном варианте коэффициенты удлинения для этих фольг при испытании при температуре 180 o C в поперечном направлении составляли от около 25% до около 48%, в одном варианте — от около 27% до около 42%, и в одном варианте от около 29% до коло 38% при использовании вышеупомянутой методики испытаний.
В одном варианте эти медные фольги после получения перед любым отжигом или термообработкой имеют усталостную вязкость в поперечном направлении в диапазоне от около 15% до около 60%, в одном из вариантов — от около 15% до около 55%, и в одном варианте — от около 20% до около 50% при использовании методики испытаний Test Method 2.4.2.1 стандарта IPC-TM-650. В одном варианте эти фольги были подвергнуты термообработке при температуре 177 o C в течение 15 минут, и усталостная вязкость в поперечном направлении для этих фольг составляла, по крайней мере, около 25%, в одном варианте — в диапазоне от около 45% до около 90%, в одном варианте — от около 55% до около 80%, и в одном варианте от около 65% до около 75%. В одном варианте эти фольги подвергали термообработке при температуре, превышающей около 200 o C в течение, по крайней мере, около 30 минут, и усталостная вязкость в поперечном направлении для этих фольг составила, по крайней мере, около 65%, в одном варианте — в диапазоне от около 65% до около 120%, и в одном варианте от около 65% до около 110%, и в одном варианте от 65% до около 100%.
В одном варианте эти медные фольги после изготовления, но перед любым отжигом или термообработкой выдерживали от около 150 до 270 изгибающих циклов до разрыва при использовании 2 мм в поперечном направлении и приложенной к фольге нагрузке, равной 84 граммам, в одном варианте — от около 170 до около 270 изгибающих циклов, и в одном варианте — от около 190 до около 250 изгибающих циклов до разрыва. В одном варианте эти фольги подвергали термообработке при температуре 177 o C в течение 15 минут, и эти фольги выдержали от около 220 до около 360 изгибающих цикла до разрыва, в одном варианте — от 240 до около 340 изгибающих циклов, и в одном варианте — от около 260 до около 320 изгибающих циклов до разрыва. В одном варианте эти фольги подвергали термообработке при температуре, превышающей около 200 o C в течение около 30 минут, и эти фольги выдержали от около 260 до около 500 циклов изгибания до разрыва, в одном варианте — от около 300 до около 440 циклов изгибания, и в одном варианте — от около 340 до около 400 циклов изгибания до разрыва.
Медные фольги, используемые для изготовления медной проволоки, обычно имеют шероховатость матовой неполированной боковой стороны необработанной фольги, Rtm, от около 1 до около 10 микрон, в одном варианте от около 2 до около 8 микрон и в одном варианте от около 3 до около 6 микрон. Rtm является средним значением максимального размаха или амплитуды (от максимума до минимума) вертикального расстояния из каждых пяти последовательных выборочных длин, и может быть измерено, используя профилометр Surftronic 3, поставляемый фирмой Rank Taylor Hobson, ltd, Leicester, England. Для блестящей стороны этих фольг Rtm обычно составляет менее, чем около 6 микрон, в одном варианте менее, чем около 5 микрон, и в одном варианте — в диапазоне от около 2 до около 6 микрон, (и в одном варианте) в диапазоне от около 2 до около 5 микрон.
Веса этих медных фольг обычно находились в диапазоне от 1/8 до около 14 унций на квадратный фут (38,104 — 4367,67 г/м 2 ), в одном варианте от около 1/4 до около 6 унций на квадратный фут (76,208-1829,0 г/м 2 ), в одном варианте от около 3/8 до около 6 унций на квадратный фут (114,31 — 1829,0 г/м 2 ), и в одном варианте от около 1/2 до 2 унций на квадратный фут (157,416-609,667 г/м 2 ). В одном варианте эти фольги имели веса около 1/2, 1 или 2 унций на квадратный фут (157,416-304,834 или 609,667 г/м 2 ). Фольга, имеющая вес 1/2 дюйма на квадратный фут (157,416 г/м 2 ), имела номинальную или паспортную толщину около 17 микрон. Фольга, имеющая вес 1 унцию на квадратный фут (304,834 г/м 2 ), имела номинальную или паспортную толщину около 35 микрон. Фольга, имеющая вес 2 унции на квадратный фут (609,667 г/м 2 ), имела номинальную толщину около 70 микрон. В одном варианте эти фольги имели толщину от около 10 до около 250 микрон. Rtm для более тонких фольг имеет тенденцию быть ниже, чем для более толстых фольг. Так, например, для фольг, имеющих вес 1/2 унции на квадратный фут (157,416 г/м 2 ), значение Rtm матовой стороны необработанной фольги составляла от около 1 до около 4 микрон, тогда как для фольг, имеющих вес 2 унции на квадратный фут (609,667 г/м 2 ), в одном варианте значение Rtm матовой стороны необработанной фольги находилось в диапазоне от около 5 до около 7 микрон.
В одном варианте, изобретение относится к способу изготовления медной проволоки, который включает электроосаждение медной фольги с использованием раствора электролита, содержащего критические концентрации хлоридных ионов на уровне от около 5 ppm (частей на миллион) или ниже и, предпочтительнее, нулевом, и органических добавок (например, животного клея) около 0,1 ppm (частей на миллион) или менее, и, предпочтительнее, нулевом, затем резку фольги для получения одной или более нитей (жил), и затем придание формы нитям проволоки для получения нитей с требуемыми формой поперечного сечения и размером.
Раствор электролита получают путем растворения перерабатываемого медного сырья, которое может быть медной дробью, окислом меди или оборотной медью, в растворе серной кислоты. Медное перерабатываемое сырье, серная кислота и вода, предпочтительнее, являются материалами с высокой степенью чистоты. Раствор электролита может быть подвергнут очистке или фильтрации перед введением в гальваническую ячейку. При наложении напряжения между анодом и катодом на катоде происходит электроосаждение меди. Электрический ток, предпочтительнее, является постоянным током или переменным током с постоянным смещением.
Катод может быть установлен вертикально или горизонтально и имеет форму цилиндрической оправки. Анод примыкает к катоду и имеет изогнутую форму, соответствующую изогнутой форме катода для обеспечения одинакового зазора между анодом и катодом. Зазор между катодом и анодом обычно составляет от около 0,2 до около 2 см. В одном варианте анод является нерастворимым и изготовлен из свинца, свинцового сплава или титана, покрытого металлом платиновой группы (т.е. Pt, Pd, Ir, Ru) или их окислами. Катод имеет гладкую поверхность, на которой электроосаждается медь, и эта поверхность в одном варианте изготовлена из нержавеющей стали, плакированной хромом нержавеющей стали, титана.
В одном варианте электроосажденная медная фольга образуется на горизонтально установленном вращающемся цилиндрическом катоде, и затем сдирается в виде тонкого полотна при вращении катода. Это тонкое полотно медной фольги разрезают для получения одной или более нитей или жил медной проволоки и затем нитям или жилам медной проволоки придают форму или профилируют для получения требуемых формы и размера поперечного сечения.
В одном варианте медная фольга электроосаждается на вертикально установленном катоде для получения тонкой цилиндрической оболочки меди вокруг катода. Эта цилиндрическая оболочка сдирается для получения тонкой нити или жилы медной проволоки, которая сдирается с катода и затем профилируется для получения требуемых формы и размера поперечного сечения.
Скорость течения раствора электролита через зазор между анодом и катодом обычно находится в диапазоне от около 0,2 до около 3 м/сек., в одном варианте от около 0,5 до около 2,5 м/сек., и в одном варианте от около 0,7 до около 2 м/сек. Раствор электролита обычно имеет свободную концентрацию серной кислоты в диапазоне от около 10 до около 150 г/л, в одном варианте от около 40 до около 110 г/л и в одном варианте от около 50 до около 90 г/л. Температура раствора электролита в гальванической ячейке обычно находится в диапазоне от около 40 o C до около 80 o C, и в одном варианте от около 45 o C до около 75 o C и в одном варианте от около 50 o C от около 70 o C. Концентрация ионов меди (содержащихся в CuSO4) обычно находится в диапазоне от около 50 до около 130 г/л, в одном варианте от около 65 до около 115 г/л, и в одном варианте от около 80 до около 100 г/л. Плотность тока является критической и находится в диапазоне от около 500 до около 2000 ампер на квадратный фут (от около 5376,34 до около 21505,38 а/м 2 ), в одном варианте от 500 до около 1700 ампер на квадратный фут (5376,34 — 18279,6 а/м 2 ), и в одном варианте от около 600 до около 1400 ампер на квадратный фут (от около 6451,61 до около 15053,76 а/м 2 ).
В одном варианте медь электроосаждали, используя вертикально установленный катод, вращающийся с тангенциальной скоростью до около 400 м/сек., в одном варианте от около 10 до около 175 м/сек., в одном варианте от около 50 до около 75 м/сек., и в одном варианте от около 60 до около 70 м/сек. В одном варианте раствор электролита протекал вверх между вертикально установленными катодом и анодом со скоростью в диапазоне от около 0,1 до около 10 м/сек, в одном варианте от около 1 до около 4 м/сек., и в одном варианте от около 2 до около 3 м/сек.
Уровень нежелательных примесей (не хлоридных ионов) в растворе электролита обычно составлял менее, чем около 10 г/л, в одном варианте от около 0,2 до около 5 г/л, и в одном варианте от около 0,4 до около 2 г/л. Эти примеси включают фосфаты, мышьяк, цинк, нежелательные органические примеси и т.п.).
Концентрация свободных хлоридных ионов в рабочем растворе электролита является решающей, и предпочтительнее, равна нулю, но практически находится в диапазоне до около 5 ppm (частей на миллион), в одном варианте до около 3 ppm (частей на миллион), и в одном варианте до около 1 ppm (частей на миллион). Концентрация хлоридных ионов может быть меньше, чем около 0,5 ppm (частей на миллион), в одном варианте менее, чем около 0,1 ppm (частей на миллион), и в одном варианте меньше, чем около 0,05 ppm (частей на миллион), и в одном варианте меньше, чем около 0,2 ppm (частей на миллион). Хлоридные ионы могут добавляться в раствор электролита в виде HCl или NaCl или других, содержащих свободный хлоридный ион соединений, но концентрация таких хлоридных ионов должна поддерживаться на упомянутом выше уровне. Термин «рабочий раствор электролита», используемый в настоящем описании, относится к раствору электролита после введения его в действующую гальваническую ячейку. Способ измерения низких концентраций хлоридного иона в растворе электролита включает использование нефелометрии и реагента, который образует нерастворимый осадок с хлоридными ионами. При использовании нефелометра содержание хлоридного иона в образце может быть количественно измерено на уровнях порядка 0,01 ppm (млн -1 ).
Решающим является то, что концентрация органических добавок в раствор электролита должна находиться в диапазоне до около 0,2 ppm (млн -1 ), в одном варианте до около 0,1 ppm (млн -1 ). В одном варианте не добавляли органических добавок, и, следовательно, концентрация упомянутых органических добавок равнялась нулю. При использовании органических добавок этими добавками могут быть один или более желатинов. Желатины, которые здесь являются полезными, являются гетерогенными смесями водорастворимых протеинов, производных коллагена. Предпочтительным желатином является животный клей. Органические добавки могут быть выбраны из группы, включающей сахарин, кофеин, мелассу или черную патоку, гуаровую камедь (guar gum), гуммиарабик или аравийскую камедь, тиомочевину, полиалкиленгликоли, (Например, полиэтиленгликоль, полипропиленгликоль, полиизопропиленгликоль и т.д.), дитиотреитол, аминокислоты (например, пролин, гидроксипролин, цистеин и т.д.), акриламид, сульфопропилдисульфид, тетраэтил тиурамдисульфид, спиртоокиси (например окись этилена, окись пропилена и т.п.), алкансульфонаты сульфония, тиокарбомилдисульфид, или производные или смеси двух или более из них.
Медные фольги, полученные в гальванической ячейке, являются отжигаемыми при низкой температуре фольгами. В одном варианте перед превращением в проволоку эти фольги подвергались термообработке или отжигались при подходящей температуре в течение соответствующего эффективного периода времени для индуцирования релаксации напряжений и повышения вследствие этого усталостной вязкости. Температура термообработки обычно находилась в диапазоне от около 120 o C до около 400 o C, в одном варианте от около 140 o C до около 300 o C, и в одном варианте от около 160 o C до около 250 o C. Продолжительность термообработки зависит от специального способа, посредством которого осуществляют термообработку. Например, термообработка может осуществляться одним или более следующих путей: в сушилке или воздушной печи, в печи в инертной атмосфере, в вакууме, посредством излучения и/или непосредственного контакта. Альтернативно, термообработка может осуществляться путем омического нагрева, или резистивного нагрева полосы фольги, нагрева в формовочном прессе, или путем последующей прокалки после наслаивания. Решающим является то, что время термообработки при подходящей температуре является достаточно продолжительным для того, чтобы закончили свое превращение кристаллическая структура, дефекты и дислокации в медной фольге. Например, большое количество фольги в больших периодических печах требует относительно продолжительного времени термообработки, главным образом для нагрева печи, внутренних оболочек (оберток) на валках, и воздуха, удерживаемого между оболочками. Непрерывный процесс термообработки как раз наоборот требует короткого промежутка времени термообработки, поскольку только медная фольга, поступающая в печь, доведена до конкретной температуры. Обычно время термообработки составляет от около 0,001 до около 24 часов, в одном варианте от около 0,01 до около 6 часов, и в одном варианте от около 0,03 до около 3 часов.
В одном варианте используется вращающийся катод, и медная фольга сдирается при вращении катода. Фольга разрезается в течение одного или нескольких этапов резки для образования множества жил или узких полосок или лент меди, имеющих приблизительно прямоугольную форму поперечного сечения. В одном варианте используются два последовательных этапа резки. В одном варианте фольга имела толщину в диапазоне от около 0,001 до около 0,050 дюйма (0,00254-0,127 см), или от около 0,004 до около 0,010 дюйма (0,01016 — 0,0254 см). Фольга режется на жилы, имеющие ширину от около 0,25 до около 1 дюйма (0,635 — 2,54 см) или от около 0,3 до около 0,7 дюйма (0,762 — 1,778 см) или около 0,5 дюйма (1,27 см). Эти жилы затем разрезаются до ширины, составляющей от около 1 до около 3 толщин фольги, в одном варианте отношение ширины к толщине составляет от около 1,5:1 до около 2:1. В одном варианте 6 — унциевую фольгу (1829 г/м 2 ) резали на жилы, имеющие поперечное сечение около 0,008х0,250 дюйма (0,02032х0,635 см), затем разрезали до поперечного сечения около 0,008х0,012 дюйма (0,02032х0,03048). Жилы затем прокатывали или волочили для получения жилы с требуемой формой и размером поперечного сечения.
В одном варианте медь электроосаждалась на вращающемся катоде, который имел форму цилиндрической оправки медной фольги, до тех пор, пока толщина меди на катоде не достигала от около 0,005 до около 0,050 дюйма (0,0127-0,127 см) или от около 0,010 до около 0,030 дюйма (0,0254 см — 0,0762 см) или около 0,020 дюйма (0,0508 см). Электроосаждение меди затем прекращали и поверхность меди промывали и высушивали. Для надрезания меди на тонкие жилы, которые затем сдирались с катода использовали продольнорезательный надрезающий резак с одним ножом. Продольнорезательный надрезающий резак перемещается по длине катода при его вращении. Продольнорезательный резак надрезает или задирает медь в пределах около 0,001 дюйма (0,00254 см) поверхности катода. Ширина отрезаемой жилы меди в одном варианте составляла от около 0,005 до около 0,050 дюйма (0,0127 — 0,127 см), или около 0,010 до около 0,030 дюйма (0,00254-0,762 см), или около 0,020 дюйма (0,0508 см). В одном варианте медная жила имела квадратное или почти квадратное поперечное сечение от около 0,005х0,005 дюйма (0,0127х0,127 см) до около 0,050х0,050 дюйма (0,127х0,127 см), или около 0,010х0,010 дюйма (0,0254х0,0254 см) до 0,030х0,030 дюйма (0,0762х0,762 см) или около 0,020х0,020 дюйма (0,0508х0,0508 см). Медную жилу затем прокатывали или волочили для получения требуемых формы и размера поперечного сечения.
В одном варианте жилы проволоки прокатывали, используя одну или серию профилирующих станов Turks head, который в каждом профилирующем прокатном стане жилы протягиваются через пару противолежащих жестко закрепленных формообразующих или профилирующих роликов. В одном варианте эти ролики имеют канавки для изготовления форм (например, прямоугольной, квадратной и т.д.) с закругленными кромками. Можно использовать станы Turks head с внешним приводом, в котором ролики являются приводными. Скорость стана Turks head может составлять от около 100 до около 5000 футов в мин. (0,5080 — 25,40 м/сек), в одном варианте от около 300 до около 1500 футов в минуту (1,524 — 7,620 м/сек), и в одном варианте около 600 футов в минуту (3,048 м/сек).
В одном варианте жилы медной проволоки подвергали последовательным пропуском через три профилирующих стана Turks head для превращения проволоки с прямоугольным поперечным сечением в проволоку с квадратным поперечным сечением. В первом жилы прокатывали от поперечного сечения 0,005х0,010 дюйма (0,0127х0,0254) до поперечного сечения 0,0052х0,0088 дюйма (0,013208х0,022352). Во втором стане жилы прокатывали от поперечного сечения 0,0052х0,0088 дюйма (0,013208х0,022352 см) до поперечного сечения 0,0054х0,0070 дюйма (0,013716х0,01778 см). В третьем стане жилы прокатывали от поперечного сечения 0,0054х0,007 дюйма (0,013716х0,01778 см) до поперечного сечения 0,0056 х 0,0056 дюйма (0,014224 х 0,014224 см).
В одном варианте жилы подвергали последовательным пропускам через два профилирующих стана Turks head. В первом жилы прокатывали от поперечного сечения 0,008 х 0,010 дюйма (0,02032 х 0,0254 см) до поперечного сечения 0,0087 х 0,0093 дюйма (0,022098 х 0,23622 см). Во втором жилы прокатывали от поперечного сечения 0,0087 х 0,0093 (0,022098 х 0,023622 см) до поперечного сечения 0,0090 х 0,0090 (0,02286 х 0,02286 см).
Жилы медной проволоки могут быть очищены с использованием известных химических, механических методик и методики электрополирования.
В одном варианте жилы медной проволоки, которые были разрезаны из медной фольги или надрезаны продольнорезательным надрезающим резаком и содраны с катода, очищали, используя химическую, механическую методику или электрополирование, перед пропуском в профилирующие станы Turks head для дополнительного профилирования. Химическая очистка может осуществляться путем пропускания проволоки через травильную или кислотную ванну азотной кислоты или горячей (например, от около 25 o C до 70 o C) серной кислоты. Электрополирование может осуществляться, используя электрический ток и серную кислоту. Механическая очистка может осуществляться, используя щетки или подобные им для удаления заусенцев и подобных шероховатых участков с поверхности проволоки. В одном варианте проволоку обезжиривали, используя раствор каустической соды, промывали, прополаскивали, протравливали, используя горячую серную кислоту (например, около 35 o C), электрополировали, используя серную кислоту, полоскали и высушивали.
В одном варианте жилы медной проволоки имели относительно короткие длины (например, от около 500 до около 5000 футов или от 152,40 до 1524,0 м, и в одном варианте от 1000 до 3000 футов или от 304,80 до 914,40 м, и в одном варианте около 2000 футов или 609,60 м), и эти жилы приваривали к другим аналогично изготовленным жилам, используя известную технологию (например, сварку встык) для получения жил проволоки, имеющих относительно небольшие длины (например длины, превышающие 100000 футов (30480 м), или превышающие 200000 футов (60960) до около 1000000 футов (304800 м и более).
В одном варианте жилы медной проволоки волочили через волочильный стан для получения жил с круглым поперечным сечением. Волочильный стан может быть станом с калибром или волокой для прокатки по системе профиль (например, квадрат, прямоугольник, овал) — круг, в котором входящая жила контактирует с волокой в волочильном барабане по плоской траектории, и выходит из волоки по плоской траектории. В одном варианте угол конуса волоки составляет около 8 o , 12 o , 16 o , 24 o или другой известный из уровня техники. В одном варианте перед волочением эти жилы проволоки очищают и сваривают (как рассмотрено выше). В одном варианте жилу проволоки с квадратным поперечным сечением 0,0056 х 0,0056 дюйма (0,014224 х 0,014224 см) протягивали через штамп в один проход для получения проволоки с круглым поперечным сечением с диаметром поперечного сечения 0,0056 дюйма (0,014224 см) (AWG-35). Проволока может быть затем дополнительно протянута через дополнительные волоки для уменьшения диаметра.
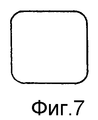
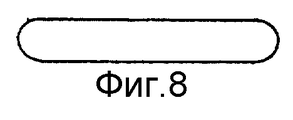
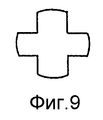
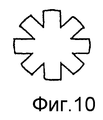
Обычно медная проволока может иметь любую форму поперечного сечения, которая традиционно имеется в наличии и удовлетворяет техническим условиям. Эти формы включают формы поперечного сечения, изображенные на фиг. 3-20. Сюда входят круглые поперечные сечения (фиг. 3), квадратные (фиг. 5 и 7), прямоугольные (фиг. 4), плоские грани (фиг. 8), ребристые плоские грани (фиг. 18), рейстреки (фиг. 6), многоугольники (фиг. 13-16), крестовины (фиг. 9, 11, 12 и 19), звезды (фиг. 10), полукруги (фиг. 17), овалы (фиг. 20) и т. д. Кромки этих форм могут быть острыми (например, фиг. 4, 5, 13-16) или закругленными (например, фиг. 6-9, 11 и 12). Эти проволоки могут быть профилированы, используя один или серию прокатных станов Turks head для получения требуемых формы и размера. Они могут иметь значения диаметров поперечного сечения или основных размеров в диапазоне от около 0,0002 до около 0,02 дюйма (от 0,000508 до 0,0508 см), в одном варианте от около 0,001 до около 0,01 дюйма (0,00254 до 0,0254 см), и в одном варианте от около 0,001 до около 0,005 дюйма (от 0,00254 до 0,0127 см).
В одном варианте проволока имеет круглое поперечное сечение с диаметром в диапазоне от около 0,0002 до 0,02 дюйма (от 0,000508 до около 0,0508 см), в одном варианте от около 0,001 до 0,01 дюйма (0,00254 до 0,0254 см), и в одном варианте от около 0,001 до 0,005 дюйма (от 0,00254 до 0,0127 см).
В одном варианте медная проволока имеет одно или более следующих покрытий:
(1) Свинец или свинцовый сплав (80 Pb-20Sn) ASTM B 189
(2) Никель ASTM B 355
(3) Серебро ASTM B 298
(4) Олово ASTM B 33
Эти покрытия применяются: (a) для поддержания способности припаивания в применениях проволочной связи цепей или контуров, (b) для обеспечения барьера между металлом и изоляционными материалами, такими как резина, которые должны реагировать с металлом и сцепляться с ним (что создает трудности при обдирании изоляции от проволоки для получения электрического соединения) или (c) для предотвращения окисления металла во время высокотемпературной эксплуатации.Покрытия свинцово-оловянного сплава и покрытия чистого олова являются общепринятыми; никель и серебро используются для специальных и высокотемпературных применений.
На медную проволоку может наноситься покрытие путем горячего погружения в ванну расплавленного металла, нанесения покрытия гальваническим способом или плакированием. В одном варианте применяется непрерывный процесс; это позволяет наносить покрытие после операции волочения проволоки. Скрученную проволоку можно изготавливать путем скручивания или сплетения нескольких проволок друг с другом для получения гибкого кабеля. Можно достичь различных степеней эластичности для заданной допустимой силы тока путем изменения числа, размера и расположения отдельных проволок. Сплошной одножильный провод, концентрические жилы, трос и сгруппированная нитка обеспечивают увеличение степени эластичности; для трех последних категорий большее число проводов обеспечивает большую гибкость.
Скрученная проволока и кабель могут быть изготовлены на станках, и известных как «моталки» или «скруточные станки». Обычные моталки используются для скручивания проводов малого диаметра (от 34 AWG до 10 AWG). Отдельные провода подаются на барабаны, расположенные по боковым сторонам оборудования и загружаются поверх спиц махового колеса, которые вращаются вокруг натяжного барабана для скручивания проводов. Скорость вращения спицы относительно скорости натяжения регулирует длину шага скрутки в моталке. Для небольших переносных гибких кабелей отдельными проводами обычно являются провода от 30 до 44 AWG, и в каждом кабеле может быть до 30000 проводов.
Трубчатая моталка, которая имеет до 18 подающих проволоку барабанов, смонтированных внутри установки, также может быть использована. Проволока снимается каждым барабаном, оставаясь в то же время в горизонтальной плоскости, проходит вдоль трубчатой бочки и скручивается вместе с другими проводами посредством вращающего действия бочки. У намоточного конца жила или нить пропускается через закрытую матрицу для формирования конечной конфигурации бунта или мотка. Готовая нить или жила наматывается на барабан, который также остается внутри машины.
В одном варианте проволоку покрывают или изолируют изоляцией или оболочкой. Модно использовать три типа изоляционных или оболочечных материалов. Это полимеры, эмаль и изоляционная промасленная бумага.
В одном варианте применяемыми полимерами являются поливинилхлорид (ПХВ), полиэтилен, этиленпропиленовый каучук (ЭПК), силиконовый каучук политетрафторэтилен (ПТФЕ) и фторированный этиленпропилен (ФЭП). Полиамидные покрытия используют, когда первостепенное значение имеет огнестойкость, как например, при прокладке электрических проводов для космических кораблей с экипажем. Может быть использован природный каучук. Синтетические каучуки могут использоваться всякий раз, когда необходимо сохранять хорошую эластичность, как например, в сварочных или минных кабелях.
Используется множество разновидной ПВХ. Сюда входит несколько огнестойких видов. ПВХ имеет хорошую электрическую прочность и эластичность и особенно полезны, поскольку являются одними из наименее дорогих общепринятых изоляционных и оболочечных материалов. Они используются для проводной связи, контрольных кабелей, проводки зданий и низковольтных силовых кабелей. Изоляцию ПВХ обычно выбирают для применений, требующих непрерывной эксплуатации при низких температурах до около 75 o C.
Полиэтилен вследствие его низкой и стабильной диэлектрической постоянной полезно использовать, когда требуются более хорошие электрические характеристики. Это износостойкий и устойчивый к воздействию растворителей материал. Он используется, главным образом, для проводов лабораторных цепей и связи цепей или контуров, проводной связи и высоковольтных кабелей. Полиэтилен с поперечными связями (XLPE), который изготавливается путем добавления органических перекисей к полиэтилену с последующей вулканизацией смеси, давая лучшую теплостойкость, лучшие механические свойства, лучшие характеристики старения и независимость от растрескивания из-за стрессов окружающей среды. Специальное компаундирование может обеспечить в полиэтилене с поперечными связями огнестойкость. Обычная максимальная поддерживаемая рабочая температура составляет около 90 o C.
PTFE и FEP используются для изоляции проводов реактивных самолетов, проводов электронного оборудования и специальных контрольных кабелей, где важны теплостойкость, устойчивость к воздействию растворителей и высокая надежность. Эти электрические кабели могут работать при температурах до около 250 o C.
Эти полимерные соединения могут наноситься поверх провода путем экструзии. Экструдеры или шприцмашины — это машины, которые превращают таблетки или порошки термопластичных полимеров в постоянное покрытие. Изоляционное соединение загружается в бункер, который подает его в длинную обогреваемую камеру. Непрерывно вращающийся шнек двигает таблетки в горячую зону, в которой полимер размягчается и становится жидким. На конце камеры расплав соединения продавливается через небольшую матрицу поверх движущейся проволоки, которая также проходит через отверстие матрицы. Когда изолированная проволока выходит из экструдера, она охлаждается водой и наматывается на барабаны. Проволока с оболочкой EPR и XLPE, предпочтительнее, направляется в вулканизационную камеру перед охлаждением для завершения процесса образования поперечных связей.
Проволока с пленочным покрытием, обычно тонкая проволока для обмотки электромагнита, обычно содержит медную проволоку, покрытую тонкой эластичной эмалевой пленкой. Такие изолированные медные проволоки используются для электромагнитных катушек в электрических приборах и должны быть способны выдерживать высокие напряжения пробоя. Номинальный или паспортный диапазон температур составляет от около 105 o C до около 220 o C в зависимости от состава эмали. Используются эмали на основе поливинилацеталей, полиэфиров и эпоксидных смол.
Оборудование для нанесения эмалевых покрытий конструируется таким образом, чтобы изолировать большое число проволок одновременно. В одном варианте проволоки пропускают через аппликатор эмали, который наносит регулируемую толщину жидкой эмали на проволоку. Затем проволока проходит через серию печей или сушилок для вулканизации и сушки покрытия и готовая проволока собирается в шпули или бобины. Для наслаивания плотного массивного покрытия эмали, необходимо пропустить проволоки через систему несколько раз. Также можно использовать способы нанесения порошковых покрытий. Они исключают выделение растворителей, что является характерным для вулканизации общепринятых эмалей, и, следовательно, обеспечивает более легкую возможность удовлетворения требований стандартов OSHA и EPA для производителей. Для нанесения таких порошковых покрытий также могут использоваться электростатические распылители, кипящие или псевдоожиженные слои и т.п.
Согласно изображенным вариантам, в первую очередь, на фиг. 1, описан способ изготовления медной проволоки, в котором медь электроосаждают на катоде для образования тонкой цилиндрической оболочки меди вокруг катода; эту цилиндрическую медную оболочку затем надрезают вдоль для образования тонкой нити или жилы медной проволоки, которая отслаивается или сдирается с катода, и затем профилируют для получения проволоки с требуемыми формой поперечного сечения и размером (например, с круглым поперечным сечением с диаметром поперечного сечения от около 0,0002 до около 0,02 дюйма (0,000508 — 0,0508 см). Устройство, используемое для осуществления этого способа включает гальваническую ячейку 10, которая включает резервуар 12, вертикально установленный цилиндрический анод 14, и вертикально установленный цилиндрический катод 16. Резервуар 12 содержит раствор электролита 18. Сюда также входит продольнорезательный резак 20, профилирующий стан Turks head 22, волока 24 и моталка 26. Катод 16, показанный пунктирной линией, погружен в электролит 18 в резервуаре 12. Он также изображен извлеченным из резервуара 12 и примыкающим к продольнорезательному резаку 20. Когда катод 16 находится в резервуаре 12, анод 14 и катод 16 размещены коаксиально друг другу, при этом катод 16 расположен внутри анода 14. Зазор между анодом 14 и катодом 16 в одном варианте составляет от около 0,2 до около 2 см. Катод 16 вращается с тангенциальной скоростью до около 400 м/сек., в одном варианте от около 10 до около 175 м/сек. , в одном варианте от около 50 до около 70 м/сек., и в одном варианте от около 60 до около 70 м/сек. Раствор электролита 18 течет вверх между катодом 16 и анодом 14 со скоростью в диапазоне от около 0,1 до около 10 м/сек. , в одном варианте от около 1 до около 4 м/сек., и в одном варианте от около 2 до около 3 м/сек.
Для электроосаждения меди на катоде между анодом 14 и катодом 16 прокладывается напряжение. В одном варианте используемый ток является постоянным током, и в другом варианте — переменным током постоянным смещением тока. Ионы меди в электролите 18 приобретают электроны у периферийной поверхности 17 катода 16, вследствие чего металлическая медь осаждается в виде цилиндрической оболочки меди 28 вокруг поверхности 17 катода 16. Электроосаждение меди на катоде 16 продолжается до тех пор, пока толщина медной оболочки 28 не достигнет требуемого уровня, например, от около 0,005 до около 0,050 дюйма (от 0,0127 до 0,127 см). Тогда электроосаждение прекращают. Катод 16 извлекают из резервуара 12. Медную оболочку 28 промывают и высушивают. Затем приводят в действие продольнорезательный надрезающий резак 20 для резки медной оболочки 28 на тонкие непрерывные нити или жилы 30. Резак 20 перемещается по винту 32 при вращении катода 16 вокруг его центральной оси посредством суппорта и приводного механизма 34. Вращающиеся лопасти 35 надрезают или задирают медную оболочку в пределах около 0,001 дюйма (0,00254 см) поверхности 17 катода 16. Нить или жила проволоки 36, имеющая прямоугольное поперечное сечение, сдирается с катода, пропускается через стан Turks head, где прокатывается для преобразования поперечного сечения нити или жилы проволоки в форму квадрата. Затем проволоку протягивают через волоку 24, в которой поперечное сечение преобразуется в круглое поперечное сечение. Затем проволока наматывается на моталку 26.
В ходе процесса раствор электролита обедняется по ионам меди и органическим добавкам, если такие органические добавки используются. Эти ингредиенты непрерывно восполняются. Раствор электролита 18 выводится из резервуара 12 через трубопровод 40 и рециркулируется через фильтр 42, автоклав 44 и фильтр 46 и затем повторно вводятся в резервуар 12 через трубопровод 48. Серная кислота из резервуара 50 направляется в автоклав 44 через трубопровод 52. Медь из источника 54 вводится в автоклав 44 в форме медной дроби, скрапа медной проволоки, окислов меди и оборотной меди. В автоклаве медь растворяется серной кислотой и воздухом с образованием раствора, содержащего ионы меди.
При использовании органических добавок, последние добавляются в рециркулируемый раствор в трубопроводе 40 из резервуара 58 через трубопровод 60, или в рециркулируемый раствор в трубопроводе 48 через трубопровод 62 из резервуара 64. Скорость добавления этих добавок в одном варианте находится в пределах до около 0,1 мг/мин/кА и в одном варианте до около 0,07 мг/мин/кА. В одном варианте органические добавки не добавляли.
Вариант, изображенный на фиг. 2, идентичен варианту, описанному для фиг. 1, за исключением того, что гальваническая ячейка 10 на фиг. 1 заменена гальванической ячейкой 110 на фиг. 2; резервуар 12 заменен резервуаром 112, цилиндрический анод 14 заменен изогнутым анодом 114, вертикально установленный цилиндрический катод 16 заменен горизонтально установленным цилиндрическим катодом 116, и надрезающий резак 20, винт 32, и поддерживающий и приводной элемент 34 заменен роликом 118 и агрегатом для продольной резки 120.
Для осуществления электроосаждения меди на катоде в гальванической ячейке 110 между анодом 114 и катодом 116 прикладывается напряжение. В одном варианте используемый ток является постоянным током, и в одном варианте — переменным током с постоянным смещением тока. Ионы меди в растворе электролита приобретают электроны у периферийной поверхности 117 катода 116, вследствие чего медь осаждается в форме медной фольги на поверхности 117. Катод 116 вращается вокруг его оси, и слой фольги вытягивается с катода в виде непрерывного полотнища 122. Электролит циркулирует и восполняется таким же образом, как описано выше для варианта фиг. 1.
Медная фольга 122 отслаивается с катода 116 и проходит поверх ролика 118 и через агрегат для продольной резки 120, где она разрезается на множество непрерывных нитей 124 медной проволоки, имеющей прямоугольное или почти прямоугольное поперечное сечение. В одном варианте медная фольга подается в агрегат для продольной резки 120 непрерывным способом. В одном варианте медная фольга отслаивается с катода 116, складируется в форме рулона и затем позднее пропускается через агрегат продольной резки. Прямоугольные нити 124 направляются из агрегата продольной резки 120 через профилирующий стан Turks head 22, в котором они прокатываются для получения нитей 126, имеющих квадратное поперечное сечение. Нити 126 затем протягиваются через волоку 24, для получения медной проволоки 128 с круглым поперечным сечением. Медная проволока 128 наматывается на моталку 26.
Для иллюстрации изобретения приведены следующие примеры. В последующих примерах, также как и по всему описанию и в формуле изобретения все части и процентные соотношения приведены в весовых процентах, все температуры указаны в градусах Цельсия, и все давления являются атмосферными, если не указаны иные обозначения.
Образцы фольги, идентифицированные в таблице 1, готовили, используя раствор электролита, с концентрацией ионов меди 105 г/л, концентрацией свободной серной кислоты 80 г/л, и концентрацией хлоридных ионов менее 0,1 частей на миллион, при этом скорость добавки животного клея составляла 0,07 мг/мин/кА, и плотность тока составляла 1100 ампер на квадратный фут (11828 а/м 2 ). Образцы подвергали термообработке или не подвергали обработке, как указано ниже. Количество изгибающих циклов измеряли, используя оправку с диаметром 2 мм в поперечном направлении с приложением к фольге нагрузки 84 г. Образцы фольги имели паспортный вес 1 унция/фут 2 (304,8336 г/м 2 ). Усталостную вязкость рассчитывали, используя уравнение (1).
Фиг. 2 и 3 являются микрофотографиями поперечных сечений образцов 5 и 8, соответственно, при увеличении 800 x . Эти фотографии показывают, по существу, единообразную неориентированную структуру, по существу, не имеющую столбчатых зерен. Эти образцы фольги были разрезаны, пропущены через профилирующий стан Turks head и затем протянуты через волоку для получения образцов проволоки с круглым поперечным сечением.
Образцы фольги, идентифицированные в таблице 2 ниже, изготавливали, используя раствор электролита с концентрацией ионов меди 103 г/л, концентрацией свободной серной кислоты 60 г/л, концентрацией хлоридных ионов 2,8 частей на миллион, и нулевой концентрацией органической добавки, т.е. органическую добавку не добавляли. Число изгибающих циклов определяли, используя, оправку диаметром 2 мм, в поперечном направлении с закрепленным к фольге 84 г — грузом. Образцы фольги имели паспортные веса 1 унция/фут 2 (304,8336 г/м 2 ). Испытания проводили в соответствии с IPC MF-150F в поперечном направлении.
Эти образцы фольги разрезали, пропускали через профилирующий стан Turks head и затем протягивали через волоку для получения образцов фольги с круглым поперечным сечением.
Пример 3
Образцы фольги, идентифицированные в таблице 3 ниже, имели паспортный вес 1 унция/фут 2 (304,8336 г/м 2 ). Отожженные образцы подвергали термообработке при температуре 200-250 o C в течение 30 минут. Образец отжигаемой при низкой температуре фольги подвергали термообработке при температуре 177 o C в течение 15 минут, используя цикл, требуемый IPC MF 150F для медной фольги Сорт 8 (Grade 8). Образцы испытывали, используя направление, пересекающее машину. Число изгибающих циклов измеряли, используя оправку диаметром 2 мм, в поперечном направлении с закрепленным к фольге 84 г грузом.Эти образцы фольги разрезали, пропускали через профилирующий стан Turks head и затем через волоку для получения образцов с круглым поперечным сечением.
Пример 4
Электроосажденную медную фольгу типа, описанного выше как Образец N 5 в примере 1, имеющую ширину 84 дюйма (213,36 см), толщину 0,008 дюйма (0,02 см = 200 мкм) и длину 600 футов (182,88 м), собирали на ролике. Эту фольгу редуцировали, используя серию агрегатов продольной резки от исходной ширины 84 дюйма (213,36 см) до лент шириной 0,25 дюйма (0,635 см). Первый агрегат продольной резки уменьшает ширину от 84 дюймов (231,36 см) до 24 дюймов (60,96 см), второй от 24 до 2 дюймов (от 60,96 см до 5,08 см) и третий от 2 до 0,25 дюйма (от 5,08 до 0,635 см). Ленты шириной 0,25 дюйма (0,635 см) разрезаются вдоль до лент шириной 0,012 дюйма (0,3048 см). Эти ленты или разрезанные агрегатом продольной резки медные проволоки имеют поперечное сечение 0,008 х 0,012 дюйма (0,02032 х 0,03048 см). Эта медная проволока подготовлена для операций профилирования. Они включают обезжиривание, промывание, полоскание, травление, электрополирование, полоскание и сушку. Одиночные нити проволоки сваривают друг с другом и наматывают для подачи в последующую обработку. Нити проволоки теперь чистые и не имеют заусенцы. Их профилируют до круглого поперечного сечения, используя комбинацию роликов и волок. В первом пропуске используют миниатюрный профилирующий стан Turks head для уменьшения боковых сторон 0,012 дюйма (0,3048 см) до приблизительно 0,010-0,011 дюйма (0,0254 — 0,02794 см). Следующий пропуск через второй стан Turks head дополнительно уплощается до размеров приблизительно 0,008-0,010 дюйма (0,02032 — 0,0254 см), при этом общее поперечное сечение становится квадратным. Оба пропуска являются сдавливающими относительно упомянутых выше размеров, с увеличением в поперечных размерах (размеры в направлении поперечного сечения, перпендикулярного направлению сдавливания) и увеличением длины проволоки. Кромки закругляются при каждом пропуске. Затем проволоку пропускают через волоку волочильного стана, где она скругляется и удлиняется, имея диаметр 0,00795 дюйма (0,020193 см), AWG 32.Хотя изобретение поясняется только в отношении предпочтительных вариантов, понятно, что для специалистов очевидны его различные модификации. Таким образом, должно быть понятно, что описанное здесь изобретение предназначено для охватывания таких модификаций, когда они подпадают под сферу применения приложенной формулы изобретения.
Claims ( 43 )
1. Медная проволока, имеющая однородную структуру, отличающаяся тем, что она имеет единообразную неориентированную зерновую структуру, не содержащую столбчатых зерен.
2. Медная проволока по п.1, отличающаяся тем, что в зерновой структуре по существу отсутствуют пограничные пористости.
3. Медная проволока по п.1, отличающаяся тем, что зерновая структура имеет средний размер зерна до около 8 мкм.
4. Медная проволока по п.1, отличающаяся тем, что она имеет предел прочности на разрыв при 23 o C в диапазоне от около 4218 до около 6678,5 кг/см 2 и коэффициент удлинения при 23 o C в диапазоне от около 8 до около 18%.
5. Медная проволока по п.1, отличающаяся тем, что она имеет предел прочности на разрыв при 180 o C в диапазоне от около 1546,6 до около 2249,6 кг/см 2 и коэффициент удлинения при 180 o C в диапазоне от около 24 до около 45%.
6. Проволока по п.1, отличающаяся тем, что она имеет круглое поперечное сечение.
7. Проволока по п.1, отличающаяся тем, что она имеет квадратное или прямоугольное поперечное сечение.
8. Проволока по п.1, отличающаяся тем, что она имеет форму поперечного сечения в виде крестовины, звезды, полукруга, многоугольника, рэйстрека, овала, плоской грани или оребренной плоской грани.
9. Способ изготовления медной проволоки, включающий протекание водного раствора электролита между анодом и катодом и подачу эффективного значения напряжения на анод и катод для осаждения меди на катоде, отличающийся тем, что медь осаждают в виде медной фольги из электролита, имеющего концентрацию хлоридных ионов до около 5 частей на миллион и концентрацию органической добавки до около 0,2 частей на миллион, фольгу режут для образования по меньшей мере одной нити проволоки, в которую профилируют для обеспечения требуемых размера и формы поперечного сечения нити.
Технологический процесс изготовления проволоки из цветных металлов и сплавов. Как выглядит медная проволока.
В микроэлектронике эти изделия используются в качестве соединений в полупроводниках. Кроме того, сварочная проволока из меди с большим сечением используется в современных технологиях отжига и обработки при обработке кристаллов кремния.
Технологический процесс изготовления проволоки из цветных металлов и сплавов
Катанка является одним из наиболее часто используемых медных изделий. Она незаменима для производства медной проволоки и тросов, а также пользуется большим спросом в других отраслях промышленности, таких как машиностроение, электротехника и строительство. Поэтому производство медных канатов — это деятельность, в которую вовлечены практически все предприятия цветной металлургии.
Основным сырьем для производства этой продукции является медный лом. Хорошо известно, что мировые запасы меди постепенно иссякают, поэтому металлургические предприятия обращаются к переработке этого материала. Если раньше для добычи принимались только месторождения с содержанием чистой меди не менее 10 %, то сегодня даже 5 %-ная руда считается превосходной. В некоторых странах добывают и запускают в производство даже руды с содержанием чистого металла менее 1 %. В результате почти 40 % новой медной продукции в мире сегодня производится из переработанного лома. Для производства канатов почти не используется первичное сырье. Медная катанка производится из медной катанки, которая является исходным материалом для производства проволоки.
Характеристики медной проволоки
Характерные особенности: Высокая электро- и теплопроводность. Высокая пластичность делает медную проволоку незаменимым материалом в качестве несущего материала для электрических устройств и кабелей. Медная проволока также очень гибкая и прочная на излом. Она не подвержена влиянию внешней среды и устойчива к коррозии.
Технические свойства медной проволоки зависят от ее качества (М1, М2, М3).
Виды медной проволоки:
— по назначению: общая, для низкотемпературных термопар, Крешер,
— по форме: квадратного (или прямоугольного), шестигранного, круглого, круглого сечения,
— по ширине или диаметру поперечного сечения,
— по свойствам материала: твердые, полутвердые, мягкие (и все вышеперечисленные с повышенной пластичностью),
— точность изготовления: обычная, повышенная,
— покрытие: оловянное, серебряное, никелевое,
— по категории: М1, М2, М3.
Жесткая проволока, с другой стороны, имеет прочную структуру, но не очень гибкую. Мягкая медная проволока легко гнется. Материал, обозначаемый ММ, является важным компонентом токопроводящих кабелей и проводников различного сечения. Медная проволока становится мягкой после отжига.
Цвет медной проволоки золотисто-красный или красновато-розовый. Поверхность меди блестящая до окисления (реакция на воздухе), затем образуется оксидный слой и блеск уменьшается.
Как шпаклевать гипсокартон. Как правильно шпаклевать гипсокартон.
На поверхности не должно быть трещин, растрескивания, сколов, отслаивания, царапин, вмятин и других дефектов глубиной более предельного отклонения. Допускаются потеки и пятна технологической смазки, покрасневшая поверхность.
На рынке метизов также доступны специальные виды медной проволоки:
— Проволока МС обладает специальными свойствами, предназначенными для воздушно-сварных проводников,
— лакированная: MME (мягкая эмалированная медь), ITE (твердая эмалированная медь),
— Проволока из бескислородной меди: MMB (мягкая) и MTB (твердая).
Медные цилиндры этого типа могут быть изготовлены из чистой меди, а также с покрытиями из Sn, Ni и Ag. Медные и никелевые проволоки сочетают в себе стойкость к окислению, устойчивость к низким или высоким температурам (до 750 ºC) и антикоррозийные свойства. Использование Ni и Ag для оболочки позволяет производить высококачественную продукцию, применяемую в аэрокосмической, оборонной, электронной, телевизионной связи и других областях.
Прочностные характеристики медной проволоки на порядок выше, чем у алюминиевой.
Особенности
Современная медная проволока похожа на аналогичные изделия из других металлов, которые напоминают тонкие шнуры. Технологи в таких случаях говорят об очень малом сечении. Медная проволока обычно производится в промышленности методом горячей или холодной штамповки. Ее состав практически не содержит примесей, в нем должны быть только чистые сорта меди. Действующий ГОСТ на медную проволоку был введен 1 января 1992 года.
Стандарт предусматривает, что производство должно осуществляться в соответствии с принципами действующих технологических норм. Он регламентирует диаметры, допуски и близость проволоки и прутков к овальной форме. Поверхность изделия всегда должна быть чистой и гладкой. Дефекты, согласно стандарту, не допускаются:
- трещины;
- такой вид дефектов, как закаты;
- разрывы;
- плены прокатные (если глубина превышает штатные отклонения от диаметра).
А они вполне могут присутствовать, не нарушая стандарт:
- покрасневшие зоны, оставшиеся после протравливания;
- окраска побежалых тонов;
- небольшие включения технологических смазок.
Вводимые растягивающие напряжения всегда должны быть устранены. Это достигается отжигом при низких температурах или механической обработкой. Устранение этих дефектов является неотъемлемой частью технического проекта. Не рекомендуется смешивать ряды проволоки и избегать изгибов. Скрепление должно производиться таким образом, чтобы не нарушалась герметичность рядов.
Для пучков, катушек или другой упаковки следует использовать только одну длину проволоки на 100 %.
Свойства
Основным преимуществом медной проволоки является ее низкое удельное сопротивление. По этой причине она широко используется в электротехнической промышленности и при производстве различных электроприборов. Извлечение проволоки значительно облегчается благодаря высокой пластичности металла. Качественная медь обрабатывается легко и с большой точностью. Состав сплава выбирается в каждом конкретном случае в зависимости от желаемых целевых свойств, которых необходимо достичь. Температура плавления чистой меди составляет 1083 градуса Цельсия или 1356 градусов Кельвина. А плотность этого металла составляет 2,07 г на 1 см3. Поэтому рассчитать массу на основе поперечного сечения несложно:
- при толщине 1,5 кв. мм. – 0,0133 кг на 1 м3;
- при сечении 4 кв. мм. – 0,035 кг на 1 м3;
- при сечении 6 кв. мм. – 0,053 кг на 1 м3.
Штукатурки «Волма»: разновидности и характеристики. Сколько сохнет волма слой.
Характеристики медной проволоки
Характерные особенности: Высокая электро- и теплопроводность. Высокая пластичность делает медную проволоку незаменимым материалом в качестве несущего материала для электрических устройств и кабелей. Медная проволока также очень гибкая и прочная на излом. Она не подвержена влиянию внешней среды и устойчива к коррозии.
Технические свойства медной проволоки зависят от ее качества (М1, М2, М3).
Виды медной проволоки:
— по назначению: общая, для низкотемпературных термопар, Крешер,
— по форме: квадратного (или прямоугольного), шестигранного, круглого, круглого сечения,
— по ширине или диаметру поперечного сечения,
— по свойствам материала: твердые, полутвердые, мягкие (и все вышеперечисленные с повышенной пластичностью),
— точность изготовления: обычная, повышенная,
— покрытие: оловянное, серебряное, никелевое,
— по категории: М1, М2, М3.
Жесткая проволока, с другой стороны, имеет прочную структуру, но не очень гибкую. Мягкая медная проволока легко гнется. Материал, обозначаемый ММ, является важным компонентом токопроводящих кабелей и проводников различного сечения. Медная проволока становится мягкой после отжига.
Цвет медной проволоки золотисто-красный или красновато-розовый. Поверхность меди блестящая до окисления (реакция на воздухе), затем образуется оксидный слой и блеск уменьшается.
На поверхности не должно быть трещин, растрескивания, сколов, отслаивания, царапин, вмятин и других дефектов глубиной более предельного отклонения. Допускаются потеки и пятна технологической смазки, покрасневшая поверхность.
На рынке метизов также доступны специальные виды медной проволоки:
— Проволока МС обладает специальными свойствами, предназначенными для воздушно-сварных проводников,
— лакированная: MME (мягкая эмалированная медь), ITE (твердая эмалированная медь),
— Проволока из бескислородной меди: MMB (мягкая) и MTB (твердая).
Медные цилиндры этого типа могут быть изготовлены из чистой меди, а также с покрытиями из Sn, Ni и Ag. Медные и никелевые проволоки сочетают в себе стойкость к окислению, устойчивость к низким или высоким температурам (до 750 ºC) и антикоррозийные свойства. Использование Ni и Ag для оболочки позволяет производить высококачественную продукцию, применяемую в аэрокосмической, оборонной, электронной, телевизионной связи и других областях.
Кирпич рядовой. Классификация. Как выглядит огнеупорный кирпич.
Прочностные характеристики медной проволоки на порядок выше, чем у алюминиевой.
Обозначения и маркировки
Принципы обозначения и маркировки описаны в ГОСТ 16130-90. Согласно этому документу, маркировка включает в себя следующую информацию:
- способ изготовления (холодно-деформируемая или тянутая обозначается символом «Д», горячедеформированная или прессованная имеет символ «Г»);
- форма сечения проволоки всегда круглая и имеет символ «КР»;
- данные по точности изготовления, обычно отсутствуют, в таком случае ставится знак «Х»;
- по состоянию проволоки она может быть твердой (символ «Т») и более пластичной мягкой (символ «М»);
- размер (диаметр);
- в какой форме находится длина проволоки, прутка ( в мотках или бухтах «БТ», катушках «КТ», барабанах «БР», сердечниках «СР», немерной длины «НД»);
- марка сплава;
- наименование стандарта.
В качестве примера можно привести обозначение тянутой мягкой сварочной проволоки диаметром 2,5 мм на катушках из сплава марки БрСНТ:
ДΚРΧМ 2,5 КΤ БρΧНΤ ГОСТ 16130-90.
Зарубежная сварочная проволока кодируется в соответствии с требованиями Американского сварочного общества (AWS) или в соответствии с европейским стандартом.
Упаковка и маркировка
Медная проволока поставляется в виде одного непрерывного куска, смотанного в бухту, без щелей и разрывов по всей длине. Вес катушки согласовывается с покупателем. На бухтах не должно быть складок или нахлестов, так как это препятствует намотке бухт на нужную длину без перерывов. Плотность намотанного каната должна обеспечивать и гарантировать его целостность во время упаковки и доставки к месту потребления.
Катушка должна быть обмотана не менее чем в трех местах специальной стальной или капроновой лентой, чтобы она сохраняла свою форму. Помимо обвязки, катушка может быть упакована для защиты от атмосферных осадков и других неблагоприятных воздействий. Упаковка является обязательной операцией, которая выполняется в стандартной комплектации, но может быть опущена по желанию заказчика.