Какой сварочный полуавтомат лучше инверторный или трансформаторный

На вопрос: «Какой сварочный полуавтомат лучше инверторный или трансформаторный?» можно ответить по-разному. Можно коротко: «Исходи из потребности!», а можно аргументированно разобраться в плюсах и минусах каждой технологии сварки, и на основе этого анализа принять взвешенное решение.
При всей кажущейся простоте, сварить несколько металлических элементов — целое искусство. Как в каждом другом деле, для его освоения нужно заручиться теоретическими знаниями, практическими навыками и подходящим инструментарием.
Как работает сварочный трансформатор
Первые трансформаторы появились в конце XIX века, когда электричество стало обычным явлением. В начале XX века было обнаружено, что при помощи трансформатора можно управлять процессом дуговой сварки, что и дало импульс к развитию трансформаторных сварочных аппаратов.
Самый простой, если можно так выразиться, прапрадед сварочных трансформаторов представляет собой две обмотки, заключенные в набранный из изолированных металлических пластин сердечник.

При приложении напряжения на первичную обмотку, по ней начинает протекать ток. Под действием электромагнитной индукции, возникающей в сердечнике трансформатора, электрический ток начинает течь и по виткам вторичной обмотки.
В сварочном трансформаторе число витков вторичной обмотки значительно меньше, чем первичной, а сама обмотка выполнена из проводника большого сечения. В итоге ток, протекающий по вторичной обмотке, имеет значительную величину, достаточную для того, чтобы зажечь и поддерживать горение электрической дуги.
К слову сказать, в 20–30 годы прошлого столетия трансформаторные сварочные аппараты стали обычным явлением на производстве, а к концу Второй мировой войны их использование переживало настоящий бум. С 30-х по 80-е годы XX века в основе всех сварочных аппаратов лежал трансформатор.
Технологии сварки с помощью трансформатора более 100 лет. Она довольно проста, но за это время отточена практически до совершенства.
Регулирование силы сварочного тока осуществляется по-разному:
- введением в цепь реостата;
- механическим изменением расстояния между первичной и вторичной обмотками;
- изменением зазора в магнитопроводе трансформатора.
Как работает сварочный инвертор
Развитие полупроводниковой техники, ее бурный рост и повсеместное использование открыли новую эру в технологии сварки. Свет увидели инверторные сварочные аппараты.

Принцип действия такого аппарата довольно прост. Питающее напряжение, пройдя через выпрямитель, преобразуется в постоянное. В инверторе обратно трансформируется в переменное, но уже высокой частоты (60–80 кГц). После чего происходит процесс повторного выпрямления напряжения, поскольку сварка постоянным током имеет ряд преимуществ.
Использование сварочных токов высокой частоты позволяет избавиться от «лишнего» трансформаторного железа, позволяя тем самым снизить массу и габариты сварочного аппарата.
Именно частота — основополагающий фактор функционирования инверторного сварочного аппарата. С ее помощью производится регулирование сварочного тока — чем ниже частота, тем меньше выходная мощность, а соответственно и сварочный ток.

На заре становления технологии инверторной сварки не обошлось и без разочарований. Первые серийные образцы были крайне капризны к условиям сварки и не очень надежны. Но со временем улучшение схем и элементной базы позволило устранить большинство слабых мест инверторной технологии.
Трансформатор VS инвертор. Плюсы и минусы
Каждая из технологий сварки имеет свои преимущества и недостатки. Рассмотрим подробно самые значимые.
Надежность
Тема, об которую до сих пор ломаются копья и которая разделила сварщиков на два противоборствующих лагеря. Аргументы «трансформаторщиков» — сварочные трансформаторы совершенствуются вот уже более ста лет. Схемотехника аппарата проста, но, тем не менее, доведена до совершенства. Чтобы «убить» такой аппарат — нужно сильно постараться. А вот инверторные модели этим похвастаться пока не могут. Они еще относительно молоды, им есть куда «расти».
Современные реалии таковы, что последний аргумент разбивается в пух и прах появляющейся новой, более надежной элементной базой и постоянным совершенствованием схем инверторных полуавтоматов.
Многофункциональность
В этом аспекте инвертор на голову переигрывает трансформатор. В инверторном полуавтомате благодаря контроллеру можно настроить любую электрическую переменную. Причем ее значение будет отслеживаться и регулироваться постоянно в течение проведения сварочных работ. А это открывает широкое поле деятельности не только при сваривании черных, но и цветных металлов.
Габариты, вес
Из-за массивного железа, принимающего непосредственное участие в трансформации энергии, идущей на сварку, трансформаторные модели тяжелы и громоздки. Даже самый простой аппарат имеет вес, приближающийся к 20 кг.

На их фоне инверторные модели выгодно выделяются. При сопоставимой мощности — они легки и компактны.
Качество дуги и сварных швов
Качество сварного шва — визитная карточка каждого уважающего себя мастера. Чтобы получить хороший шов, помимо твердой руки, нужно иметь аппарат, который будет удерживать параметры тока на заданной величине. Не секрет, что самые простые трансформаторные модели сильно зависимы от изменения величин питающего напряжения. При его просадках — снижается сварочный ток, и мастеру приходится уменьшать зазор между деталями и электродом, чтобы «удержать» дугу. При резких скачках реакции может и не хватить — при резком возрастании тока зачастую можно получить прожиг заготовок насквозь, особенно при сваривании тонкостенного металла.
К тому же к сварочным трансформаторам, не оборудованным выпрямителем, нужно приноровиться. Дело в том, что сварка переменным током более сложна физически. Она приводит к так называемой «жесткой» дуге, шипению электрода и разбрызгиванию металла по заготовке.

На рисунке: слева — шов, выполненный трансформаторным аппаратом, справа — инвертором.
Работать на трансформаторном сварочном аппарате несколько сложнее. Зато освоив технику сварки, без труда можно «творить чудеса» на инверторе. Обратный переход без привыкания, наработки навыка и определенного «доучивания» невозможен!
Всепогодность
По этому признаку — однозначный фаворит трансформаторный полуавтомат. Дело в том, что напичканные электроникой инверторы боятся влаги и пыли, которые способны вывести из строя плату аппарата.
Сварка в запыленных помещениях, особенно с содержащейся в воздухе металлизированной пылью, не для инвертора!
Еще одно ограничение, накладываемое производителями на инверторные аппараты — использование оборудования для работы в мороз. Виной тому — возможный конденсат, который может образоваться на платах устройства.

Трансформаторным аппаратам все вышеперечисленное нипочем. Они будут работать и в жару и в холод, и даже при повышенной влажности. Единственное чего не стоит делать, так это проводить сварочные работы под дождем! Это опасно!
Продолжительность включения
Как известно, этот параметр характеризует соотношение времени работы аппарата к необходимым для его остывания простоям при максимальных нагрузках. Чем интенсивнее сварочные работы, тем более продолжительные потребуются паузы.
При работе в нагруженных условиях, больше шансов побороться за симпатии потребителей у трансформаторных решений. Если нужно делать много сварных швов не самого лучшего качества, а то и вовсе, просто резать металл, то альтернативы трансформатору нет. Ведь делать то же самое на инверторном аппарате даже звучит кощунственно.
Работа в режиме повышенных нагрузок с большой долей вероятности приведет к выходу из строя электронных компонентов инверторного аппарата.
Сегодня при выборе сварочного полуавтомата большая часть пользователей наверняка отдаст предпочтение инверторному решению. И это не удивительно, ведь де-факто именно инверторные модели являются стандартом в области сварки.
Но сбрасывать со счетов трансформаторные модели все же преждевременно, поскольку для них еще есть определенные ниши, в которых им нет равных. В конце концов, все сводится к конкретным условиям работы и собственному взвешенному решению.
Выбираем сварочный аппарат

Что такое электросварка и зачем нужен сварочный аппарат – сегодня понимает каждый школьник. А вот какие процессы скрываются за сиянием электрической дуги – известно не каждому. Стоит остановиться на этом вопросе подробнее, потому что именно тонкостями сварочного процесса отличаются различные виды электросварки и, соответственно, виды сварочных аппаратов.

Основными участниками процесса являются:
- Сварочная ванна – участок расплавленного металла, при остывании которого образуется сварочный шов. При сваривании деталей необходимо, чтобы сварочная ванна находилась в непосредственном контакте с обеими деталями. Сварочную ванну необходимо обеспечить источником металла – как правило, металла свариваемых деталей для образования качественного шва недостаточно. Чаще всего источником металла служит плавящийся электрод, но в некоторых случаях используется дополнительный металл, например, обрезки проволоки, вносящиеся в область действия электрической дуги.
- Слой защитного газа. Расплавленный металл мгновенно вступает в реакцию с кислородом атмосферы, образуя пленку окислов. Наличие такой пленки многократно снижает качество шва, а то и вообще делает процесс сварки невозможным. Поэтому сварочную ванну необходимо защитить слоем инертного (не вступающего в реакцию с металлом) газа. Есть два метода формирования защитного слоя. В первом случае газ подается к точке сварки по шлангу из баллона, во втором случае – газ образуется при сгорании покрытия электрода.
- Электрическая дуга – участок ионизированного воздуха между катодом и анодом. Для образования качественного шва необходима стабильная дуга с определенной, соответствующей применяемому электроду, силой тока в ней. Если сила тока будет выше, металл электрода начнет гореть, если ниже – дуга погаснет.
- Катод и анод – положительный и отрицательный полюса, между которыми и возникает электрическая дуга. Чаще всего одним из полюсов является электрод сварочного аппарата, вторым – одна или обе свариваемые детали, ток на которые подается от сварочного аппарата с помощью зажима.
Все многообразие представленных на рынке сварочных аппаратов делится на несколько видов по способу сварки и по способу преобразования электроэнергии. По способу сварки разделяют MMA, MIG/MAG и TIG. По способу преобразования – сварочные трансформаторы, выпрямители и инверторы. Рассмотрим все эти виды подробнее.
Способ преобразования электроэнергии.

Сварочный трансформатор представляет собой простой силовой трансформатор, понижающий напряжение питающей сети с 220 (или с 380 – для трехфазного тока) до пригодных для сварки 50-90 вольт. Простота конструкции является залогом невысокой цены и надежности этого инструмента: он крайне неприхотлив, долговечен и надежен. Только сильная перегрузка (работа в режиме короткого замыкания) может вывести инструмент из строя. Но даже в этом случае (если в нем есть хотя бы минимальная защита от перегрева) его можно будет быстро отремонтировать своими силами.
Минусов у сварочного трансформатора тоже хватает: низкочастотный силовой трансформатор должен обладать солидным сердечником и иметь внушительное сечение проводов вторичной обмотки. И чем на больший ток рассчитан такой трансформатор, тем больше будут упомянутые величины, и, соответственно, вес трансформатора. Самые легкие модели будут весить от 20кг, при этом выдаваемый ими ток не позволит использовать электроды толщиной больше 4мм и сваривать крупные детали.
Регулировка выходного тока производится механически, перемещением по сердечнику вторичной обмотки (чем ближе вторичная обмотка к первичной, тем выше ток). Точность такой регулировки невысока, но большей для этого вида сварочных аппаратов и не требуется, поскольку на качество шва здесь точность установки тока влияет слабо. Главным минусом сварочных трансформаторов является переменный выходной ток: катод и анод меняются местами с частотой 50Гц, поэтому дуга «мерцает», скачет по свариваемому материалу и в целом нестабильна. Это сильно усложняет сварку, делает практически невозможным создание тонких аккуратных сварных швов и требует от сварщика большого опыта и хорошей реакции. Впрочем, в одном-единственном случае этот минус обращается в плюс: варить алюминиевые сплавы рекомендуется именно переменным током.
Кроме вышеперечисленного, трансформатор создает большую нагрузку на питающую сеть. Если вы подключаете трансформатор к промышленной трехфазной сети 380В, об этом можно не беспокоиться. А вот включить трансформатор в розетку в многоквартирном доме, возможно, просто не получится — выбьет вводной автомат, поскольку многие такие сети рассчитаны на единовременное подключение нагрузки не более 5кВА. Даже сеть на такие нагрузки и рассчитана – соседи будут смотреть на вас косо, поскольку с началом сварки во всем доме начнет выключаться бытовая техника, и «заморгают» лампочки. Владельцы дачных участков и хозяева частных домов наверняка тоже знакомы с этим явлением: замерцали лампочки и защелкали реле стабилизаторов – значит, сосед занялся сваркой.
Еще один минус: выходной ток и напряжение сварочного трансформатора сильно зависят от характеристик входного напряжения. Если оно ниже стандарта, ток на выходе также будет ниже ожидаемого. А если входное напряжение «скачет» (например, сосед как раз в это время тоже решил что-то приварить) – варить не получится вообще.

Сварочные выпрямители, фактически, являются теми же трансформаторами, но с дополнительным выпрямителем на силовых полупроводниковых элементах. В результате на выходе выпрямителя получается постоянный ток, обеспечивающий высокое качество шва и удобство сварки. На случай если вдруг потребуется варить переменным током, выпрямитель обычно имеет и такой выход. Сохранив надежность и неприхотливость сварочных трансформаторов, выпрямители обладают все теми же минусами: большой вес, большая нагрузка на сеть, зависимость от входного напряжения. Кроме того, выпрямители заметно дороже трансформаторов.

Сварочные инверторы. В этих аппаратах сначала производится частотное преобразование: частота входного напряжения повышается до десятков килогерц, затем, компактным высокочастотным трансформатором, производится снижение напряжения до 50-90 Вольт. Далее напряжение стабилизируется и выпрямляется. В результате на электроды поступает стабильный постоянный ток, напряжение и сила которого практически не зависят от характеристик входного напряжения (впрочем, до определенных пределов – при сильном падении входного напряжения электроника инвертора просто откажется работать). КПД инверторов очень высок и не зависит от используемой силы тока. Поэтому, если не применять толстые (5-6мм) электроды, можно спокойно, не опасаясь гнева соседей и выбивания автоматов, варить, запитав инвертор от любой розетки.
Инверторы компактны, вес их невелик и неудивительно, что в сравнении с ними выпрямители и, тем более, трансформаторы выглядят довольно непривлекательно.
Раньше основным недостатком инверторов была высокая цена, но большой спрос на этот вид сварочных аппаратов сделал свое дело и сегодня простой инвертор китайского производства стоит даже дешевле среднего трансформатора. Впрочем, в этом случае, гнаться за дешевизной не стоит: электронная начинка инверторов сложна, боится пыли и влаги, а при выходе из строя зачастую неремонтопригодна. Покупка дешевого инвертора от малоизвестного производителя связана с высоким риском скорого его выброса на свалку. Тем более что дорогие модели могут обладать некоторыми дополнительными – и совсем небесполезными – опциями. Поскольку весь процесс преобразования в инверторах управляется электроникой, возможности по контролю сварочных процессов в этих аппаратах значительно возрастают.
Способ сварки.

MMA. Ручная сварка плавящимся штучным электродом, покрытым обмазкой. Обмазка при сгорании образует шлако-газовую защиту шва, затрудняя доступ кислорода к сварочной ванне. Плюсами этого метода является его простота и возможность использования электродов любой толщины. Минус: шлак хрупок и подвержен окислению и после остывания сварочной ванны необходимо счистить. Если шов делается в несколько проходов, шлак необходимо счищать после каждого прохода, иначе прочность шва упадет в разы. Различают MMADC и MMAAC виды сварок – постоянным и переменным током соответственно. При выборе электродов на это следует обратить внимание: варить «неправильными» электродами может оказаться сложно или даже вообще невозможно. Также пристальное внимание на выбор электрода надо обратить при сварке металлов, отличных от железа – может потребоваться специальный электрод.

MIG/MAG. Сварка плавящимся электродом в среде инертного (MIG) или активного (MAG) защитного газа. Возможна сварка как черных, так и цветных металлов. Как правило, подача электрода (проволоки) осуществляется автоматически из мотка, находящегося в сварочном аппарате, поэтому варить такими аппаратами очень удобно. Минус: толщина электрода невысока и для сваривания толстостенных деталей такой способ неприменим. Зато для тонкостенных деталей этот метод не имеет равных по качеству шва. Для сварки же листов тоньше 1 мм это единственный применимый метод.

TIG. Сварка тугоплавким электродом в среде инертного газа. Применяется для сварки цветных металлов. Поскольку сам электрод не плавится, источником металла для шва обычно являются куски проволоки, вносимые в зону плавки. Плюс – возможность использования электродов разной толщины, что позволяет сваривать крупногабаритные детали.
Общие характеристики сварочных аппаратов.

Число фаз. Аппарат, рассчитанный на работу в промышленной трехфазной сети, будет невозможно использовать в домашних условиях. Исключение составляют некоторые модели сварочных трансформаторов, которые можно использовать в любой сети – просто нужно повернуть соответствующий переключатель.
Максимальный сварочный ток. Одна из важнейших характеристик аппарата – чем выше ток может дать аппарат, тем больший диаметр электрода можно в нем использовать и тем более толстый металл можно варить.
Ориентировочная таблица соответствий токов сварки.
| Диаметр электрода | Толщина металла | Сварочный ток |
| 1,6 | 1-2 | 25-50 |
| 2 | 2-3 | 40-80 |
| 3 | 3-4 | 80-160 |
| 4 | 4-6 | 120-200 |
| 5 | 6-8 | 180-250 |
| 6 | 10-24 | 220-320 |
Продолжительность включения (продолжительность непрерывного включения, рабочий цикл). Начинка сварочных аппаратов подвержена перегреву, которым вентиляция аппарата зачастую не справляется. Поэтому зачастую непрерывная сварка невозможна. Обычно указывается в процентах от 10 минут для максимального рабочего тока. Так, ПВ 30% означает, что данный аппарат может работать на максимальном токе непрерывно 3 минуты, после чего ему требуется отдых в 7 минут. Впрочем, константой данный показатель не является – он может значительно меняться в зависимости от окружающей температуры.
Напряжение холостого хода – еще один немаловажная характеристика, показывающая, насколько легко будет этим аппаратом разжигать и поддерживать дугу. Для розжига дуги требуется повышенное (от 1,5 до 2раз) напряжение. Стандартами регламентировано максимальное напряжение сварки в 80В для переменного и 90В для постоянного тока, что в большинстве случаев является даже излишним. Но если у выбранной модели напряжение холостого хода ниже 40-50В, розжиг дуги может оказаться сопряжен с некоторыми трудностями.
Варианты выбора.

Если вам нужен неприхотливый аппарат, который можно долгое время использовать в любых климатических условиях, вы имеете возможность подключиться к мощной электросети и при этом вам неважна чистота шва или вы собираетесь варить только алюминиевые сплавы – выбирайте сварочный трансформатор. Он обойдется вам в 5000-17500 рублей.

Если, при сохранении требований к неприхотливости и надежности, вы желаете приобрести аппарат, которым без большого опыта и особых усилий можно делать чистые и ровные швы, обратите внимание на сварочные выпрямители. Такие представлены в ценовом диапазоне от 13000 до 19000 рублей.

Если вы желаете приобрести легкий и компактный сварочный аппарат, который можно использовать как в квартире, так и на даче, ваш выбор – инвертор. Следует только определиться с бюджетом: если вы планируете использовать аппарат «от случая к случаю» для разнообразных работ по дому – вам подойдет базовая модель с ценой в диапазоне от 5000 до 9000 рублей. Если же аппарат планируется использовать часто и подолгу, лучше обратить внимание на более «продвинутые» модели ценой от 9000 до 13000 рублей.

Если вы профессионально занимаетесь кузовными работами или изготовлением металлоконструкций из тонкого цветного металла, вам пригодится полуавтомат, работающий по типу MIG/MAG. Они стоят от 12000 до 33000 рублей.

И наконец, если вы свариваете массивные конструкции из цветного металла или вам нужен универсальный аппарат, который может как варить тонкий алюминий, так и толстую сталь, обратите внимание на аппараты с типом сварки TIG. Кстати, большинство из них может работать и в режиме простой ручной сварки MMA. Цены на такие аппараты начинаются от 5000 рублей.
Все типы сварочных аппаратов Статья
Сегодня есть разные способы соединения металлических деталей, в зависимости от того, что это за детали и где они используются. Но сварка остаётся одним из самых распространенных вариантов. Это один из самых надежных способов, хотя он и не лишен недостатков при определенных условиях. Сварку металлов придумали давно и за столетие тут появились разные технологии и способы. И если вы раньше никогда не занимались сваркой, то вы увидитесь количеству видов сварочных аппаратов, которые существуют сегодня. Именно о них мы и расскажем в нашей статье, мы поговорим про их плюсы и минусы, а также про особенности.
Сварочный трансформатор
Пожалуй, сварочный трансформатор это самый распространенный вариант ввиду своей простоты и дешевизны. Правда, это приводит к тому, что на сегодняшний день это точно не самый распространенный вариант. Но поговорим по порядку и начнём с его конструкции. Отметим, что здесь и далее мы не будем подробно разбирать конструкцию каждого сварочного аппарата, а будем говорить лишь в общих чертах, иначе статья получится слишком длинной. Основной элемент конструкции это понижающий трансформатор, который преобразовывает напряжение электросети в ток, который можно использовать для сварки.

Здесь на электрод идёт переменный ток, то есть, фактически здесь преобразовывается только напряжение. Трансформация происходит путем смещения обмоток. Сварочный трансформаторы разделяют на ток, с которым они могут работать (220 или 380 В), а также по силе тока. Недорогие бытовые имеют силу тока не выше 200 А, а вот у профессиональных моделей этот показатель может быть выше 300 А. Размер электрода также варьируется в зависимости от модели, он может быть от 2 до 5 миллиметров. КПД их около 80%, то есть, в целом не самый высокий, если сравнивать с другими видами, но и не самый низкий. Используются они достаточно широко, можно даже сказать, что во всех сферах. Плюсы у них следующие:
- Низкая цена ввиду простой конструкции.
- Они неприхотливые, поэтому отличаются высокой надежностью.
- Даже если что-то сломается, то легко починить самостоятельно.
- Просты в эксплуатации, освоить сварочный трансформатор можно очень быстро.
Но из-за особенностей конструкции у них есть немало минусов, которые серьезно ограничивают сферу их применения:
- Дуга нестабильная, имеет место разбрызгивание металла.
- Качество шва будет не самым высоким, даже если сварщик опытный и квалифицированный. Хотя тут стоит отметить, что качество шва по мере роста квалификации сварщика также повышается.
- Чувствительны к перепадам напряжения.
- Большой вес, сложно транспортировать.
Таким образом, чаще всего их используют там, где качество шва большого значения не имеет. Большая масса, особенно у мощных моделей, также является проблемой и не способствует удобной работе. Но из-за дешевизны и простоты этот тип всё ещё используется повсеместно.
Сварочные выпрямители
Фактически это усовершенствованный вариант предыдущего типа. У сварочного выпрямителя более сложная конструкция (что сказывается на цене). Основная особенность конструкции сварочного выпрямителя в том, что здесь переменный ток преобразовывается в постоянный. Это обеспечивает стабильную дугу и повышает качество сварки. Кроме того, для работы с таким сварочным аппаратом требуется ещё меньше квалификации, чем в случае со сварочным трансформатором.
Сварочные выпрямители используются очень широко, они подходят для соединения устойчивых к коррозии металлов, различных марок сталей и т. д. С этим аппаратом могут использоваться разные электроды, кроме того, он при определенной модификации подходит для сварки аргоном. Также его можно использовать с механизмом подачи проволоки, что позволяет делать сварку другими методами. Плюсы у сварочного выпрямителя следующие:
- КПД выше, потери энергии низкие.
- Прост в освоении, не требует особой квалификации.
- Стабильная дуга и высокое качество шва.
- При сварке очень мало брызг.
- Позволяет работать с цветными металлами или нержавеющей сталью.
- Конструкция простая и надежная.
Тем не менее, сварочный выпрямитель к идеальным типам не относится, у него есть и недостатки:
- Весит всё еще много, впрочем, тяжелые модели оснащены транспортировочными колесами.
- В электросети может быть просадка напряжения.
- Цена выше, чем у сварочного трансформатора из-за более сложной конструкции.
- Чувствителен к перепадам напряжения, если они есть, это может сказаться на качестве сварки.
Но в целом, если сравнивать между собой два этих первых типа, то сварочный выпрямитель является предпочтительным. Да, цена здесь выше, зато работать им проще и он подходит для большего числа задач.
Сварочные полуавтоматы
В профессиональной среде это самый распространенный тип. Конструкция его более сложная, фактически это может быть сварочный трансформатор или инвертор (про который расскажем ниже), механизма, который подает проволоку, баллона с защитным газом и горелки со шлангом. При сварке здесь используется проволока, которая выступает в роли электрода, плюс здесь используется защитный газ, который исключает попадание кислорода. Впрочем, работать можно и без газа, но тогда используют проволоку со специальным покрытием. Оно испаряется и создаёт оболочку из газа.

Сварочные полуавтоматы используются на стройках, производствах и даже в быту. Это универсальное решение, которое позволяет сваривать практически любые металлы и при этом обеспечивает высокое качество сварного шва. Широко используются при работе с листовым металлом. Многие другие типы сварочных аппаратов для сварки тонких листовых металлов попросту не подходят, так как могут прожечь их. Основные плюсы сварочного полуавтомата следующие:
- Разбрызгивание металла минимальное.
- Универсальность, можно соединять практически все металлы.
- Производительность.
- Высокое качество шва, который потом практически не требует обработки (в частности, швы не покрываются шлаком).
- Можно делать очень длинные швы, не меняя при этом оснастку.
Но и сварочные автоматы не являются идеальным видом, пусть они и распространены больше всего. Минусы у них следующие:
- Требуют квалификации от сварщика, это не тот случай, когда купил аппарат и спокойно варишь через пару дней.
- Стоимость оборудования высокая.
- Требуется баллон с газом, что выливается в дополнительные расходы и затрудняет транспортировку.
- При сильном ветре работать сварочным полуавтоматом может быть сложно — он будет сдувать защитный газ.
Если говорить в целом, то плюсы перевешивают минусы, что и является причиной широкого распространения этого типа в профессиональной среде. Конечно, сегодня есть альтернативы, о которых мы расскажем ниже, которые в чем-то значительно лучше сварочных полуавтоматов, но и у них есть свои минусы.
Сварочные инверторы
Еще один довольно популярный сегодня тип, у которого есть ряд существенных плюсов. Сварочные инверторы используются как в быту, так и в профессиональной деятельности. Это компактные устройства с очень высоким КПД. Конструкция у инверторов достаточно сложная, здесь переменный ток сперва преобразовывается в постоянный. Затем постоянный проходит через инверторный блок опять преобразовывается в переменный, но уже с повышенной частотой. Этот высокочастотный ток попадает на понижающий трансформатор, где снижается его напряжение, но повышается сила тока. Далее он опять попадает на выпрямитель, где преобразуется в постоянный.
То есть, фактически речь идет про несколько последовательных преобразований, что и объясняет сложность конструкции. Но при всем при этом, сварочный инвертор это очень компактное устройство, которое обеспечивает КПД от 90%. Инверторы подходят для сварки разными методами, могут использовать и с полуавтоматами, о чем мы упоминали выше. Есть модели, которые являются одним целым со сварочным генератором, они по понятным причинам значительно тяжелее (есть как бензиновые, так и дизельные модели). Плюсы у сварочных инверторов следующие:
- Небольшой вес и компактный размеры (некоторые модели весят меньше 5 килограммов).
- Большое количество настроек, что позволяет обеспечить качественную сварку.
- Высокий КПД.
- Электрическая дуга стабильная.
- Универсальность, можно использовать любые типы электродов.
- Очень просто в освоении.
Тем не менее, у инверторов есть и очень существенные недостатки:
- Цена на аппараты очень высокая, дорогим будет и ремонт.
- Чувствительны к условиям эксплуатации, например, для них плохи перепады температуры (конденсат), чувствительность к запыленности.
- Сложная конструкция, которая является причиной высокой цены и требовательности к условиям эксплуатации.
Хотя на первый взгляд инверторы выглядят идеальным вариантом, их недостатки серьезно ограничивают сферу их применения. Да, есть модели, которые менее чувствительны к условиям эксплуатации, но цена на такие значительно выше. Тем не менее, для регулярной сварки в мастерской, инверторный сварочный аппарат будет одним из лучших вариантов по нашему мнению.

Аппараты для точечной сварки
Не самый распространенный тип сварочного аппарата, хотя в некоторых сферах весьма востребован. Принцип работы заключается в том, что здесь металлы соединяются несколькими точками, между которыми есть определенное расстояние. Соответственно, прочность соединения зависит от количества и размера этих точек. На параметры очки влияют целый ряд параметров, от время и силы нажатия до параметров тока и металла. Аппараты для точечной сварки могут иметь разную конструкцию, но чаще всего используются те, которые имеют конденсаторы. Они накапливают энергию и отдают её тогда, когда соединяются электроды. При этом сами электроды могут быть разной формы. Плюсы у этих аппаратов следующие:
- Очень высокая производительность при определенных условиях.
- Не требуют применения присадочных материалов.
- Очень высокое качество сварки и надежное соединение при определенных условиях.
- От оператора не требуется особой квалификации.
- Могут сваривать самый тонкий листовой металл (0,1-0,2 мм).
- Нельзя соединять разные металлы.
- Нужно подбирать электроды и параметры сварки под конкретную задачу.
- Цена высокая.
- Конструкция в целом сложная.
А теперь объясним, что мы имели в виду, когда писали про «определенные условиях». Фактически точечные сварочные аппараты лучше всего показывают себя на конвейерах, их могут даже использовать на полностью автоматических линиях. Но очевидно, что требуется предварительная настройка под конкретную операцию. И если это типовая операция, то производительность будет действительно очень высокой. А если нужно постоянно подбирать параметры и электроды под разные операции, то здесь производительность очень сильно упадет.
Аргонодуговая сварка
Название этого способа сварки происходит от газа, который применяется в процессе. Он выполняет роль защитного газа, то есть, препятствует контакту с кислородом. Выбор аргона обусловлен тем, что он тяжелее кислорода, поэтому он спокойно проникает и скапливается в сварочной ванне и надежно защищает от кислорода. Здесь могут использоваться разные электроды.
Подробно про этот способ сварки мы рассказывать не будем, но отметим, что чаще всего его применяют для сварки нержавеющей стали с алюминием. Также его нередко применяют для соединения деталей сложной формы. Проще говоря, этот вид используется там, где другие варианты по той или иной причине не слишком пригодны. Минусы аргонодуговой сварки в том, что требуется сложное и довольно дорогое оборудование, а также высокая квалификация от сварщика. Вообще, аргонодуговая сварка это тема для отдельной и очень широкой статьи. Если же говорить о случаях, когда сварка требуется в быту, то здесь этот вариант почти не используют из-за его сложности.
Газовая сварка
Этот тип сварки стоит несколько особняком. Здесь не требуется дорогое оборудование и подключение к электросети, то есть, варить можно в любом месте. Суть заключается в том, что для соединения деталей плавят их кромки, используют присадочную проволоку и тем самым соединяют их. Кроме того, при помощи газовой сварки можно резать металлы.
Основной плюс в полной автономности, здесь потребуются только баллоны с газом и горелка, всё это стоит недорого. Можно регулировать силу пламени, тем самым подстраиваясь под разные задачи. Но и минусов у этого способа предостаточно. Так, металл здесь разогревается долго, поэтому этот способ занимает больше времени. Расходные материалы (чаще всего это кислород и ацитилен) стоят дороже электричества. Сами газы взрывоопасные, что требует соблюдения правил безопасности. Еще один существенный недостаток заключается в том, что здесь нельзя добиться точечного воздействия. Зона, которая подвергнется воздействую тепла, будет довольно обширной, поэтому многие операции при помощи газовой сварки выполнить просто не получится. Да и сами баллоны довольно громоздкие, что может затруднить их транспортировку.

Плазменная сварка
Во многом аналогична аргонной, но здесь используется поток плазмы, основой которой выступает ионизированный газ. С помощью такого аппарата можно не только сваривать металлы, но и легко резать их. Это самый современный тип, здесь встречаются разные аппараты, в том числе и для микрозадач, который позволяют сваривать самые тонкие металлы (менее 0,1 мм толщиной).
Плюсы плазменной сварки в универсальности, есть возможность работать с любыми металлами, дуга стабильная. Такие аппараты компактные, весят немного и в целом просты в использовании. Однако от них есть УФ излучение, кроме того, в воздух могут попадать вредные пары металлов, которые при определенном условии просто испаряются. Ну и конечно главный недостаток это очень высокая цена, хотя стоит отметить, что есть относительно недорогие плазменные резаки.
Индукционная сварка
Последний вид сварки в нашем списке, который довольно сильно отличается от тех, о которых мы говорили выше. Деталь предварительно нагревают индукционным током высокой частоты, после чего она сдавливается и кромки свариваются вместе. Но всерьез этот способ рассматривать не стоит, оборудование это дорогое, потребляет много энергии и используется в основном на производствах. Например, чаще всего индукционную сварку применяют при производстве труб.
Виды сварочных аппаратов
В любом каталоге можно встретить несколько названий сварочной техники. Но как понять, что это за прибор, как работает и подойдет ли мне? На эти и другие частые вопросы попробуем ответить в статье про виды сварочных аппаратов.
Что такое сварочный аппарат
В широком смысле сварочным аппаратом называют устройства, которые способны скреплять заготовки или их части посредством сварки. Этот метод является одним из самых надежных, особенно, когда дело касается обработки металлов с разными свойствами.
Принцип заключается в преобразовании частоты и силы поступающего из сети тока до нужных для сварки показателей. Преобразователь и схемы расположены в корпусе с панелью управления, разъемами и проводами для подключения к сети, клеммам-крокодилам, электрододержателю, горелке. На корпусе может быть перфорация для охлаждения, ручка, колеса.
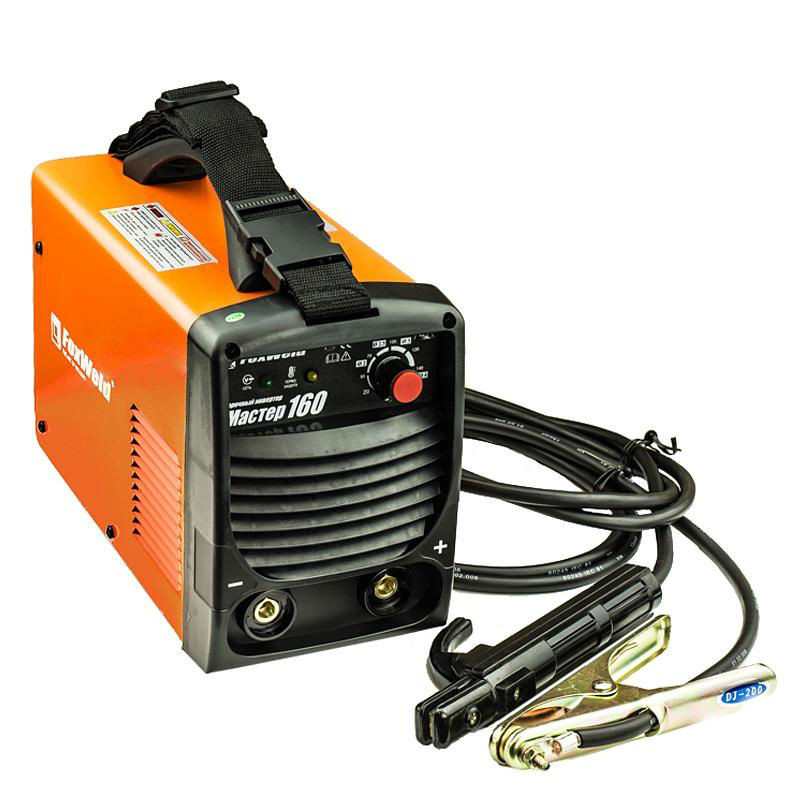
Относительно особенностей конструкции и действия разных сварочных аппаратов выделяют несколько их разновидностей.
Виды сварочных работ и их особенности
Все виды сварочных аппаратов выполняют определенные виды сварочных работ. Их выделяют несколько: MMA, MIG/MAG, TIG, точечная сварка, плазменная сварка (резка), газовая сварка.
Сварка с неплавящимся электродом из вольфрама в аргоновой среде. Такой метод позволяет работать на постоянном (DC) и переменном (AC) токе. Метод считают экономным по расходу, но не по времени работы.
Также есть и универсальные аппараты, которые сочетают в себе возможности нескольких устройств. Например, MIG/TIG, MMA/MIG, MMA/TIG или сочетают 3 вида сварки.
Что входит в комплект различных видов оборудования для сварки
Без учета особенностей каждого способа сварки можно выделить набор составляющих, характерный почти для всех видов бытовых и профессиональных сварочных аппаратов.
- Трансформатор или инвертор для преобразования сетевого тока;
- Генератор для изменения частоты или других характеристик тока;
- Сварочный выпрямитель;
- Автомат и другие сварочные приспособления.
Топ производителей сварочного оборудования
Вот список основных производителей электросварочного и газосварочного оборудования, а также комплектующих.
- Ресанта. Одно из важных направлений фирмы — производство агрегатов для сварки. Ресанта выпускает не только инверторы для сварки металла и резки всех видов, но и сварочные устройства для полипропилена. Также можно найти расходники и защитную экипировку.
- Аврора. Также радует пользователей ассортиментом с полным набором сварочных автоматов, полуавтоматов и инверторов. Помимо этого Аврора предлагает оборудование для приварки шпилек, аксессуары и тракторы для сварочных работ.
- Сварог. Об основной специфике бренда можно догадаться уже из названия. Компания предлагает на выбор компактные бытовые инверторы и полуавтоматы, устройства на колесах с выносным механизмом для подачи. Можно снабдить себя или рабочих производства защитной сварочной экипировкой и приобрести сертификат НАКС при необходимости. Все виды сварочных аппаратов по металлу можно найти у Сварог.
- Кедр. Бренд профессионального оборудования для сварки. Приборы подразделяются на мощные машины для крупного и узкоспециализированного производства и более компактные модели для частных пользователей или малого производства.
- Fubag. Предлагает любителям и профессионалам аппараты для сварки с любым видом тока, электродами и сопутствующей средой. Есть сварочные аппараты для сварки под флюсом, плазменной резкой, контактной сваркой, приборы для термической резки.
- Foxweld. Отличается большим ассортиментом производственного оборудования и сопутствующих товаров. Из представленных моделей можно выбрать приборы для работы с цветными и черными металлами, нержавеющей, легированной и углеродистой сталью, медью, титаном, алюминием.
- Esab. Значение небольшими моделями сварочных аппаратов с ремнем для переноски или закрепленных на колесной платформе. Особой популярностью пользуются виды сварочных аппаратов электродом и другие инверторные и трансформаторные устройства.
- Elitech. В ассортименте есть оборудование для сварки (в том числе и точечной) металлов, резки, работы с полипропиленом. Некоторые автоматы имеют защитную крышку над панелью управления, что повышает безопасность. Разные виды сварочных аппаратов для сварки без электродов и с ними можно найти у Элитек.
- Торус. Российская компания по производству и поставкам сварочного оборудования. Сварочные аппараты бренда небольшие и мощные, могут использоваться на производстве разного уровня.
- EWM. Предлагает потребителю не только качественные сварочные аппараты, но и источники тока, механизмы подачи проволоки и другое вспомогательное оборудование.
Основные параметры сварочного оборудования
Виды сварочных аппаратов для ручной сварки и другие виды устройств имеют отличающие их от другого оборудования характеристики, которые важно знать перед выбором сварочного устройства.
- Напряжение на входе. Здесь, как у большинства оборудования есть два варианта: однофазная (220 В) или трехфазная (380 В) сеть. Первый может использоваться почти везде, а вот второй более характерен для производства из-за больших энергозатрат.
- Допустимый диаметр электрода. Этот параметр подбирают по толщине заготовки. Ручная сварка применима для изделий толщиной более 1,5 мм. Примерные показатели толщины электрод представлены в таблице ниже.
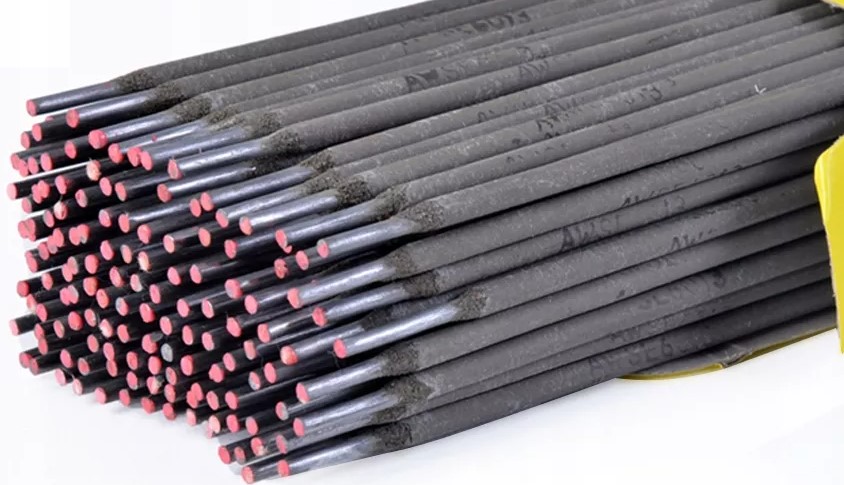
Минимальный и максимальный сварочный ток. Определяет возможность работать с материалами и электродами разной толщины. Вот значения, оптимальные для сварки:
| Толщина металла (мм) | Толщина электрода (мм) | Сварочный ток (А) |
| От 1 до 2 | 1,6 | От 25 до 50 |
| От 2 до 3 | 2 | От 40 до 80 |
| От 2 до 3 | 2,5 | От 60 до 100 |
| От 3 до 4 | 3 | От 80 до 160 |
| От 4 до 6 | 4 | От 120 до 200 |
| От 6 до 8 | 5 | От 80 до 250 |
| От 10 до 24 | От 5 до 6 | От 220 до 320 |
| От 30 до 60 | От 6 до 8 | От 300 до 400 |
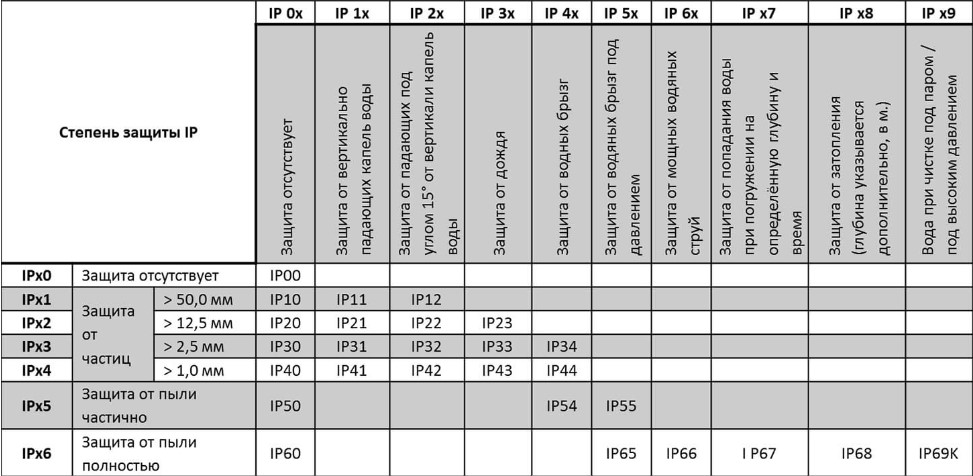
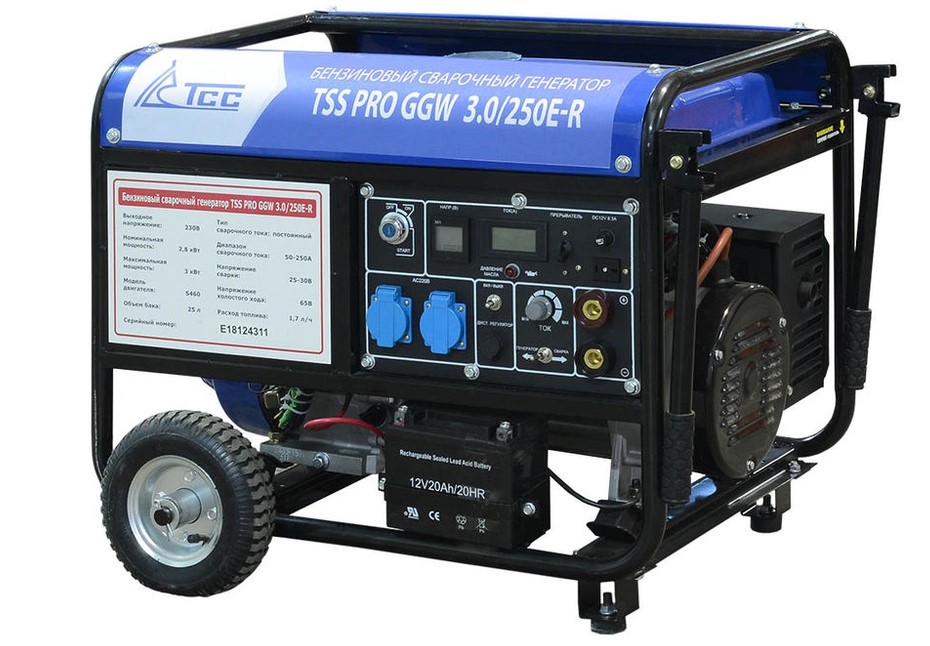
- Форсирование дуги (или Arcforce). Если возникает возможность прилипания электрода к поверхности, сварочный аппарат посылает ток более высокого значения на его конец.
- Антизалипание. Здесь наоборот происходит снижение подачи тока на электрод, если возникает риск залипания.
- Горячий старт (Hot start). Это возможность подачи на электрод тока большой силы, который ускоряет его подготовку к работе.
Трансформаторы
Самый давно известный вид сварочного устройства. Принцип действия трансформатора заключается в снижении показателей входного тока для осуществления сварочных работ. А изменить силу тока можно разными способами, например, смещением обмотки.
Достоинства трансформаторов:
- Надежная система;
- Простое устройство;
- Небольшая стоимость;
- Высокий КПД.
Недостатки трансформаторов:
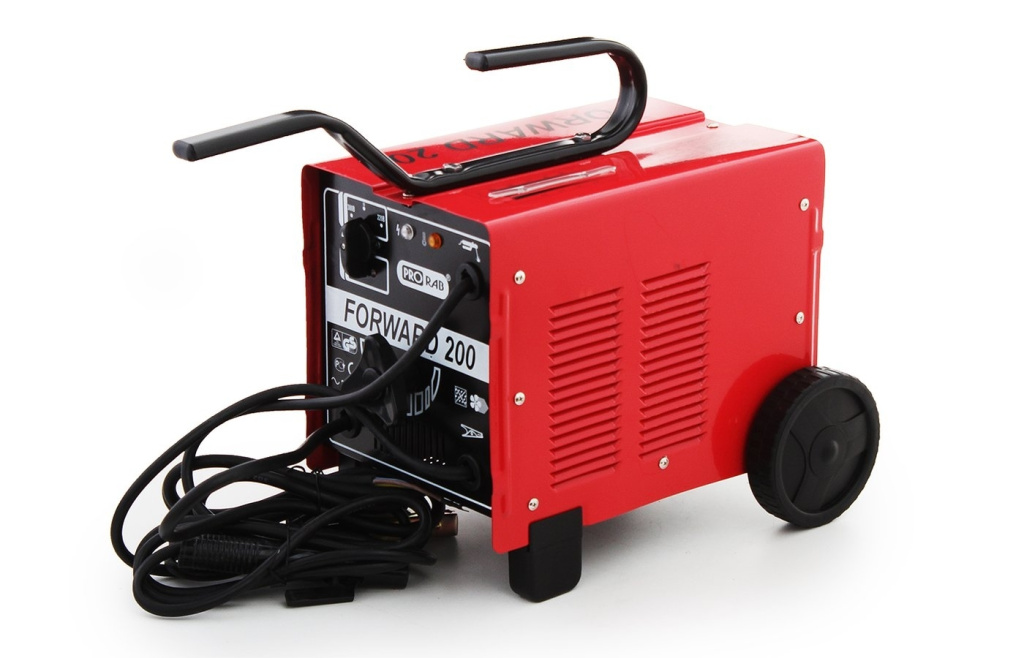
- Возможность сварки только на переменном токе. В случае обработки большинства металлов такой ток вызывает разбрызгивание металла, швы получаются неровными. Чтобы это исправить, нужно оснастить трансформатор дополнительными элементами, которые имеют большой вес.
- Требует опыта сварки. Работа с переменным током требует особой сноровки для правильного управления электродом.
- Большой энергорасход на разжигание дуги и охлаждение устройства.
- Чувствительность к напряжению в сети.
Выпрямители
В основе принципа работы лежит тот же трансформатор, но к нему добавляется диодный выпрямитель, который позволяет получать постоянный ток. Это значительно снижает неровности при сварке.
Достоинства выпрямителей:
- Работа с любыми видами электродов;
- Более широкий диапазон свариваемых металлов (возможность работать с цветметом, чугуном, нержавейкой);
- Лучшее качество шва;
- Разнообразный функционал;
- Невысокая стоимость.
Недостатки выпрямителей:
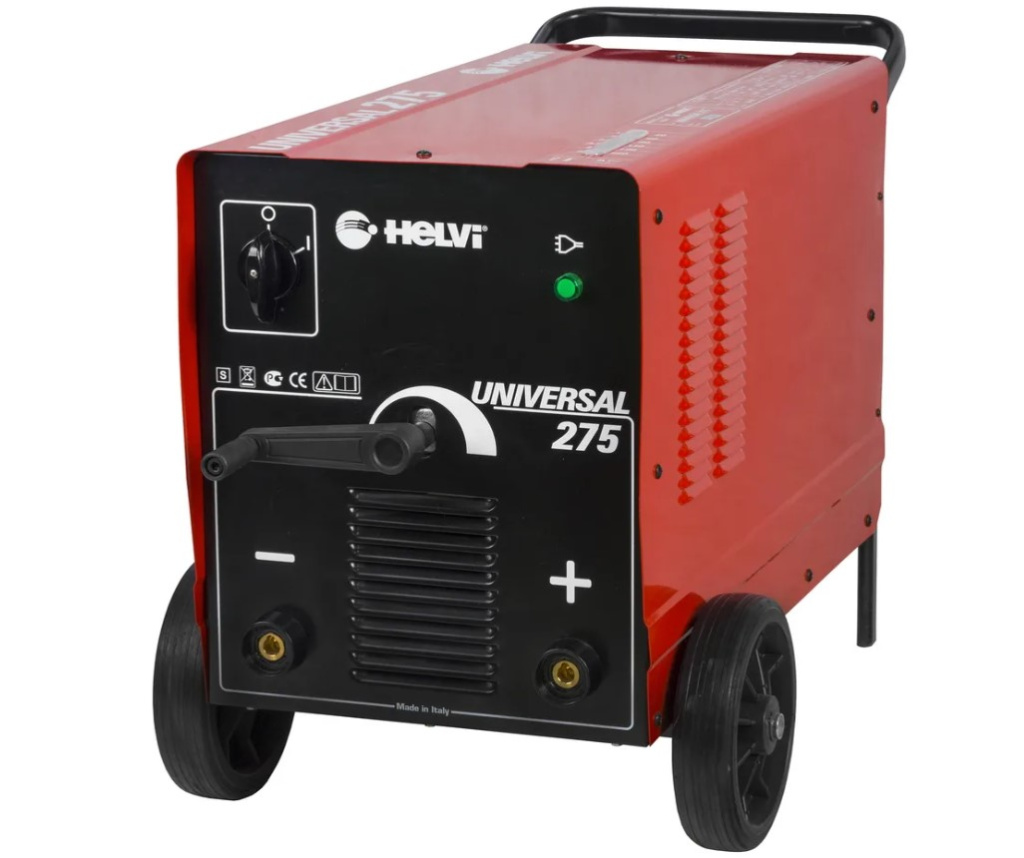
- Большой вес;
- Чувствительность к показателям входного напряжения.
Полуавтоматы
Наиболее современный и легкий вид сварочного оборудования. В полуавтоматах также есть транзистор и выпрямитель, но он более прост в применении. Отличительной чертой является сварка с использованием газа. Сварка происходит с помощью плавящейся проволоки, которая вместе с газом подается через горелку.
Поскольку прибор работает с газом, то для сварки нужен баллон. Однако, не все виды сварочных аппаратов с проволокой используют газ. Есть и модели, которые отличаются работой безгазовой сваркой или сочетают в себе два режима работы. В случае безгазовой работы сварка проводится с использованием флюса. Наличие в электроде флюса способствует выделению газа при нагреве, который создает необходимую защитную среду в сварной ванне.
Газ подбирается под материал сварки, это может быть углекислый газ, аргон или их смесь.
Достоинства полуавтомата:
- Хорошее качество шва;
- Высокая производительность
Недостатки полуавтомата:
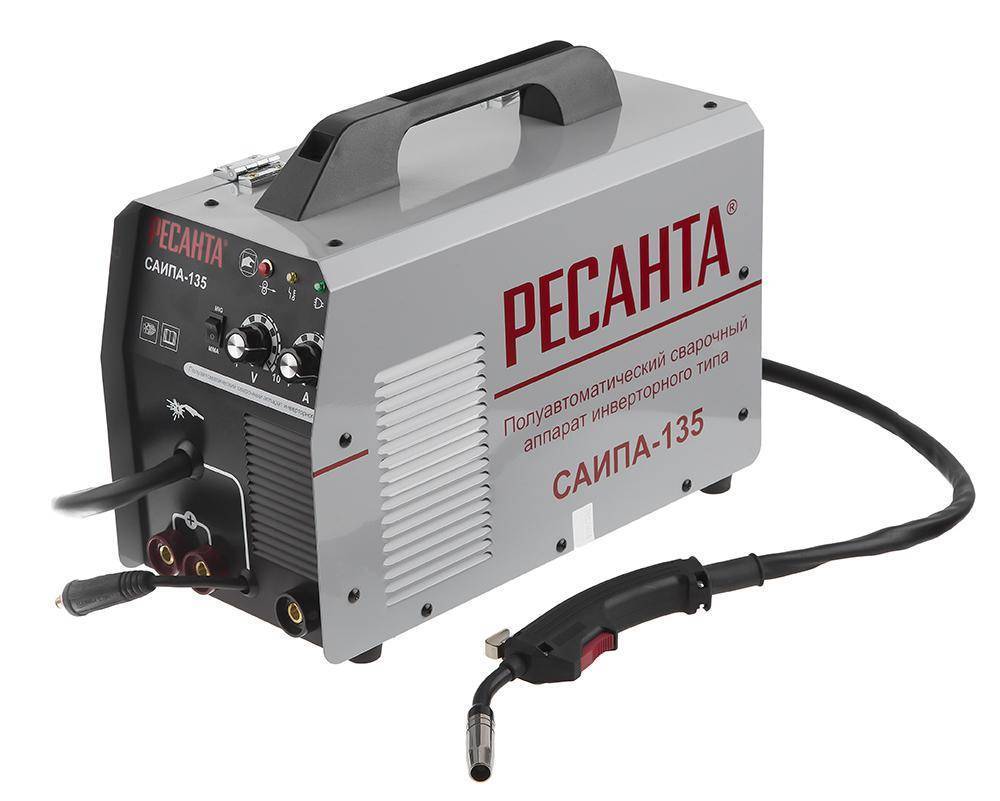
- Проволока с флюсом стоит дороже;
- Нужно много расходников;
- Разбрызгивание металла.
Инверторы
Аппараты, работающие при помощи импульса. Они легче и меньше, но по качеству шва не уступают другим. Схема работы такого сварочного аппарата более сложная: в нем есть трансформатор, дроссель и электросхемы. Сначала происходит понижение напряжения и выпрямление тока с последующим превращением его в переменный поток высокой частоты с помощью блока схем и транзисторов. Далее на пути тока стоит еще один преобразователь, которой снова выпрямляет поток и повышает его частоту.
В итоге на выходе получается постоянный высокочастотный ток со значениями от 30 до 300 А и напряжением от 50 до 80 В.
Все виды инверторных сварочных аппаратов имеют одну важную составляющую — транзистор. В современной технике используются два их вида.
- Простое устройство;
- Хорошо подходят для использования при сварке черных металлов;
- Защищены от перегрева;
- Легкий доступ при ремонте.
- Низкий ПВ;
- Большой вес.
- Меньше по размеру и весу;
- Высокий ПВ.
- Приборы с таким типом транзисторов более дорогие;
- Сложный ремонт.
О том, какие бывают виды сварочных аппаратов инверторного типа, расскажем в следующем разделе.
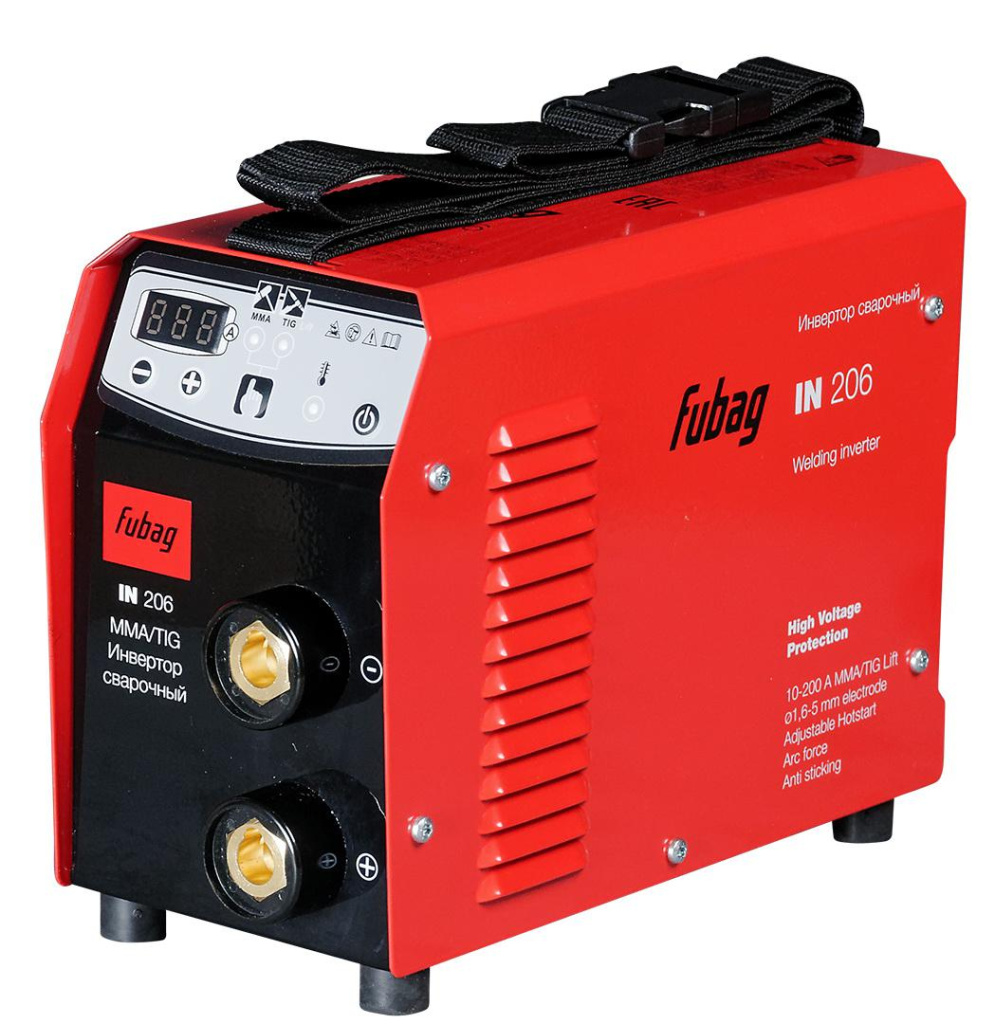
Классификация инверторов
Инверторы — наиболее разнообразная группа сварочного оборудования. Все виды сварки (TIG, MIG/MAG и прочие), которые мы упоминали ранее, реализованы в сварочных аппаратах инверторного типа.
Аппараты для ручной дуговой сварки (ММА)
Такие виды сварочных аппаратов для дуговой сварки используют в быту, поскольку они компактны и не трудоемки в работе.
В основе принципа работы лежит обработка плавящимся электродом. Обмазка электрода при работе образует шлак, который не дает кислороду проникнуть к зоне сварки. Благодаря шлаку качество шва значительно увеличивается.
С помощью такой сварки можно обрабатывать черные и цветные металлы, однако в случае сплавов она не всегда эффективна. Некоторые элементы сплава могут выгореть при сварке, поэтому прочность соединения может быть сомнительной.
Плюсы сварочных аппаратов ММА:
- Работа из любого положения относительно изделия;
- Невысокая цена аппарата и расходников;
- Компактность.
Минусы сварочных аппаратов ММА:
- Для материалов небольшой толщины;
- Малая производительность.
Аппараты для полуавтоматической сварки (MIG/MAG)
Эти устройства часто применяют в автомобилестроении, судоходном деле, при производстве техники. Для сварки используют проволоку, которая подается в горелку из катушки автоматически. Бываю приборы, использующие неплавящиеся электроды, тогда подача осуществляется оператором.
Работает прибор на импульсном или постоянном токе, а в качестве защиты использует инертные (MIG) или активные (MAG) газы. Когда газ не применяется, необходимо использование порошковой проволоки.
В среде инертных газов (гелия и аргона) лучше обрабатывать медь, никель, титан, алюминий. А вот для разных типов стали предпочтительно использовать активные газы (углекислый и азот).
Плюсы сварочных аппаратов MIG/MAG:
- Большой выбор показателей ока для сварки;
- Быстрая замена расходников;
- Хорошее качество шва без повторной обработки.
Минусы сварочных аппаратов MIG/MAG:
- Сложность обработки труднодоступных мест;
- Большие габариты;
- Много комплектующих в наборе.
Аппараты для аргонодуговой сварки (TIG)
TIG — аппараты, как и некоторые виды ручных сварочных аппаратов, удобны для выполнения узких швов. Сварка ведется с использованием неплавящегося электрода из вольфрама, а горение дуги происходит в среде аргона. Здесь допустимо плавление кромок с последующим креплением деталей или с использованием дополнительных расходников.
Плюсы сварочных аппаратов TIG:
- Большой выбор значений тока для работы;
- Качественный шов;
- Пригоден для тонкой работы;
- Работают на токах AC и DC.
Минусы сварочных аппаратов TIG:
- Требует опыта сварщика;
- Медленная сварка;
- Высокая цена;
- Требует предварительной подготовки материала;
- Важно отсутствие сквозняков в зоне сварки.
Аппараты для точечной сварки
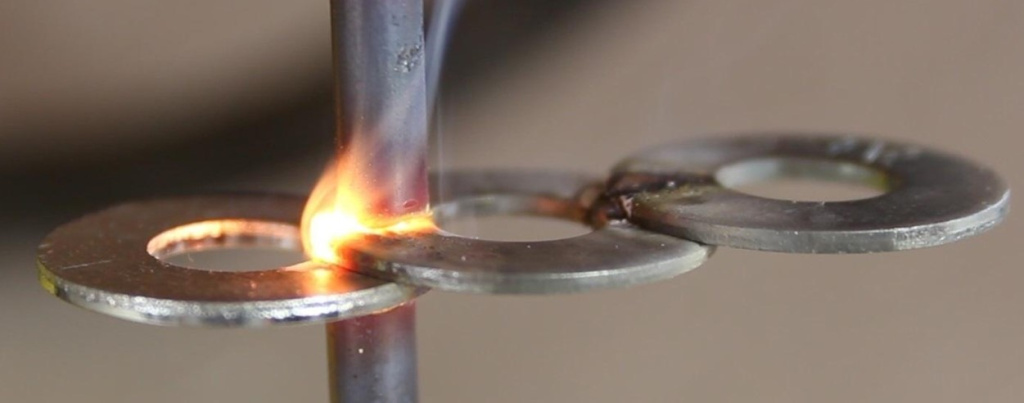
Сварку таким аппаратом также называют контактной. Детали кладутся внахлест и закрепляются между электродами. В результате плавления образуется одна или несколько сварных точек в зависимости от метода работы (например, две точки можно получить с использованием токопроводящей прокладки). Оптимально подходят для металлов толщиной от 0,3 до 0,9 см.
Точечная сварка популярна при скреплении металлических листов.
Плюсы сварочных аппаратов точечной сварки:
- Работа с разными материалами;
- Простая автоматизация;
- Нет деформации листов.
Минусы сварочных аппаратов точечной сварки:
- Нужна предварительная подготовка деталей.
Аппараты для газовой сварки
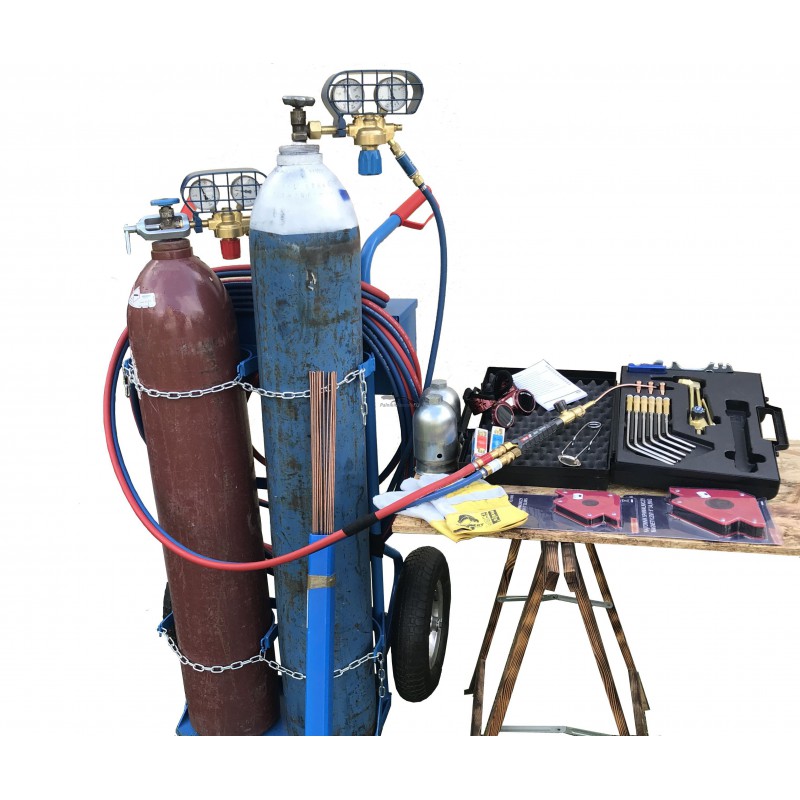
Самый несложный по конструкции прибор, который использует ацетиленовый генератор и кислород. Такой “аппарат” можно сделать и самостоятельно, взяв два баллона с ацетиленом или пропаном и кислородом, подсоединить к ним горелку и рукава.
Плюсы сварочных аппаратов газовой сварки:
- Нет потребности в электричестве;
- Нет сложного устройства.
Минусы сварочных аппаратов газовой сварки:
- Возможность деформации при нагреве;
- Медленная работа.
Аппараты для плазменной резки
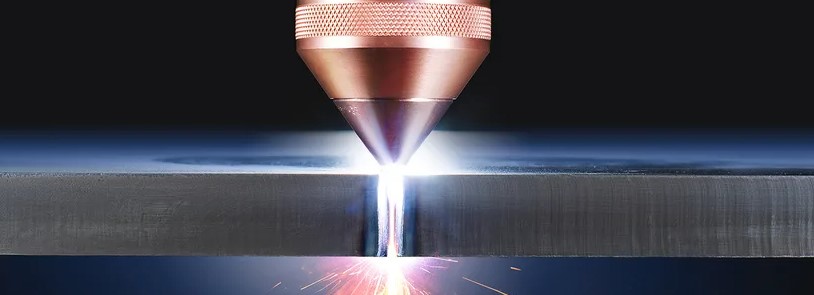
Производит сварку потоком плазмы. Плазма хорошо проводит ток, для достижения эффекта также подается воздух из компрессора. Чаще аппараты используют для резки, так как получаемая от ионизации температура имеет очень значительные показатели.
Плюсы сварочных аппаратов плазменной резки:
- Подходит для большинства металлов;
- Точность обработки;
- Безопасность для экологии и человек за счет отсутствия в процессе сварки вредных газов.
Минусы сварочных аппаратов плазменной резки:
- Требует навыков оператора.
Как выбрать сварочный аппарат для дома
Мы разобрали виды сварочных аппаратов и их назначение, особенности применения. Теперь представим небольшой список рекомендаций, с которыми выбрать подходящий сварочный аппарат будет проще. Итак, определитесь:
- Какие навыки работы имеет оператор. Понятно, что выбор у опытного сварщика будет больше, некоторые методы сварки являются непростыми для освоения новичком. Поэтому, если нужно быстро набить руку, то лучше выбрать простые в устройстве и управлении аппараты.
- Где и для чего будет использоваться сварочный аппарат. Приборы можно разделить на бытовые, профессиональные и специализированные:
- Бытовые. Это должны быть легкие и функциональные устройства и при этом недорогие. Такому описанию соответствует много китайских моделей, но здесь нужна осторожность. Перед покупкой стоит внимательно посмотреть документацию и обратить внимание на использованные материалы и показатели.
- Профессиональные. Это промышленные модели, которые больше весят и имеют внушительную стоимость. Для бытовых целей покупка такого прибора будет в большинстве случаев ненужной тратой денег, но вот на производстве без него не обойтись.
- Специализированные. К ним относят точечные приборы и любые другие, применяемые для узконаправленных целей. Они могут быть как большими, так и отличаться компактностью.
Оптимальным для использования в домашних условиях являются бытовые сварочные аппараты, но если есть необходимость выполнения отдельных сложных задач и опыт работы с промышленным или специализированным оборудованием, то можно обратиться к выбору модели подороже от европейских производителей.
- Какие характеристики должны быть у устройства. При этом стоит отталкиваться от предполагаемого места хранения и использования, электрической сети, особенностей обрабатываемых металлов и характеристик изделий.
- Какой сварочный аппарат нужен по сложности и особенностям устройства: трансформатор, выпрямитель или инвертор. Первые два аппарата более внушительного веса и размеров, но при этому уступают инверторам по стоимости. Зато приобретение инвертора избавит от необходимости покупки приборов для разных видов сварки, а оборудование с легкостью поместится на небольшом рабочем столе.
Также немаловажны безопасность и дополнительный функционал, которые представлены в сварочных аппаратах с импульсным принципом работы.
Защита оператора во время работ
При всей пользе сварочного оборудования для дома и производства важно понимать, что несоблюдение правил безопасности при работах может не только поставить под угрозу весь процесс, но и сильно навредить оператору.
Работа проводится в условиях высоких температур и сильного освещения. Если не использовать защитный инвентарь и не оборудовать удобное рабочее место, то будет высокий риск ожогов и повреждения зрения.
Какие средства защиты необходимо использовать? Прежде всего это маски и специальная рабочая одежда.
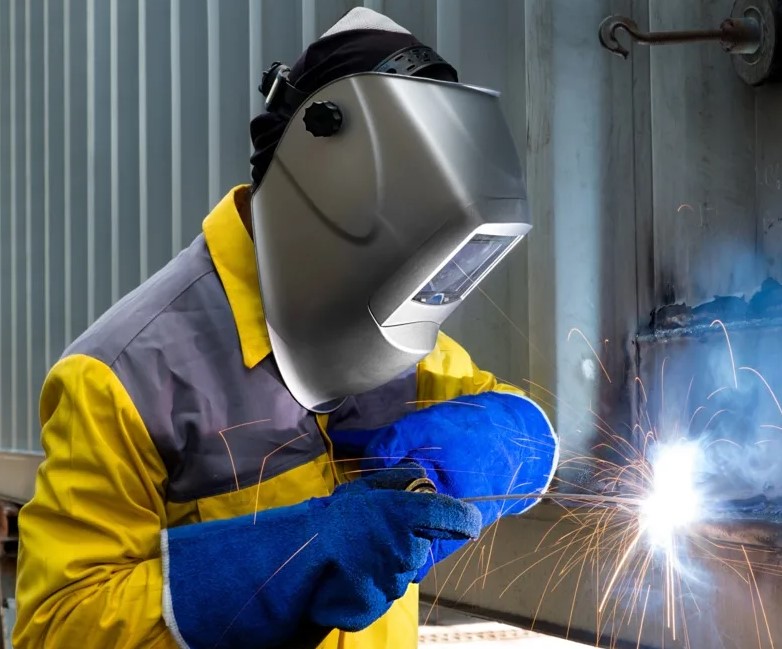
Для защиты глаз применяют маску или щиток. Маска закрепляется на голове, щиток же нужно держать в руках. Чтобы устройство защищало глаза от воздействия ярких лучей, оно должно обладать определенной степенью затемнения. Этот эффект можно достичь применением стекла с подложкой (обычно из оргстекла).
Новшеством в защите глаз при работе является фильтр “хамелеон”. Затемнение в нем срабатывает при увеличении яркости от сжигаемой дуги. Но такое приспособление обойдется дороже более простых вариантов.
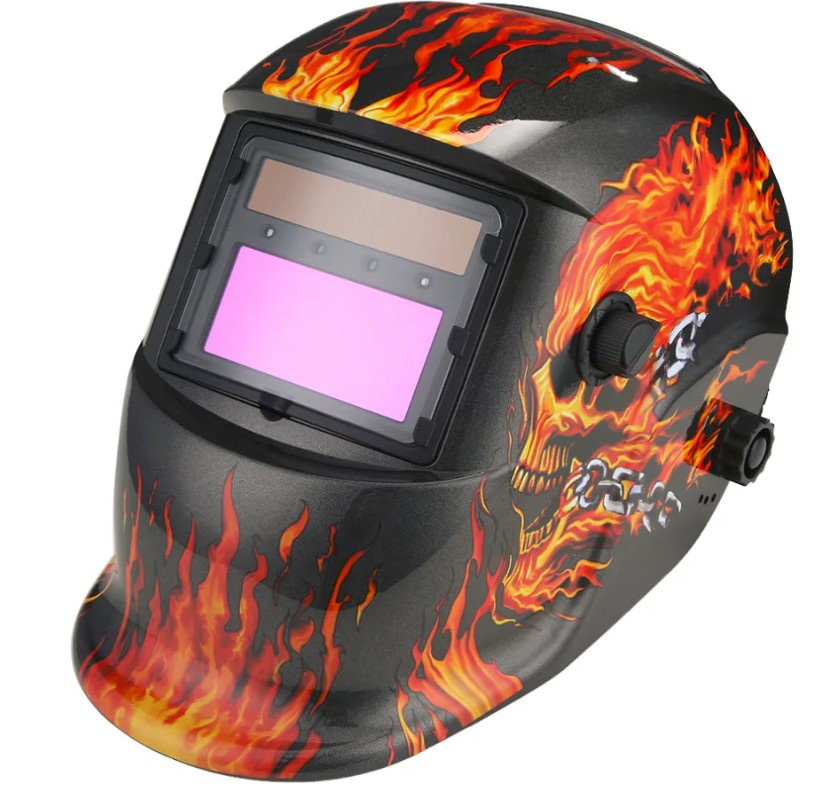
Если предстоит работать с мощным профессиональным оборудованием на производстве или в сложных условиях можно купить маску с дополнительными возможностями: приспособлением для дыхания, креплением каски и наушников.
Чтоб защитить руки от ожогов, желательно иметь перчатки из ткани с низкой воспламеняемостью. Это прорезиненные изделия, перчатки из кожи, брезента.
Обувь также лучше выбрать из кожи или резины. Одежда должна быть по размеру и застегиваться на время работ. Дополнительно можно применять диэлектрические коврики.
Чтобы оборудование не подвело в самый ответственный момент, стоит проверить правильность подключения его к электроду и изделию, исправность сети, отсутствие неполадок и неприятного запаха при запуске.